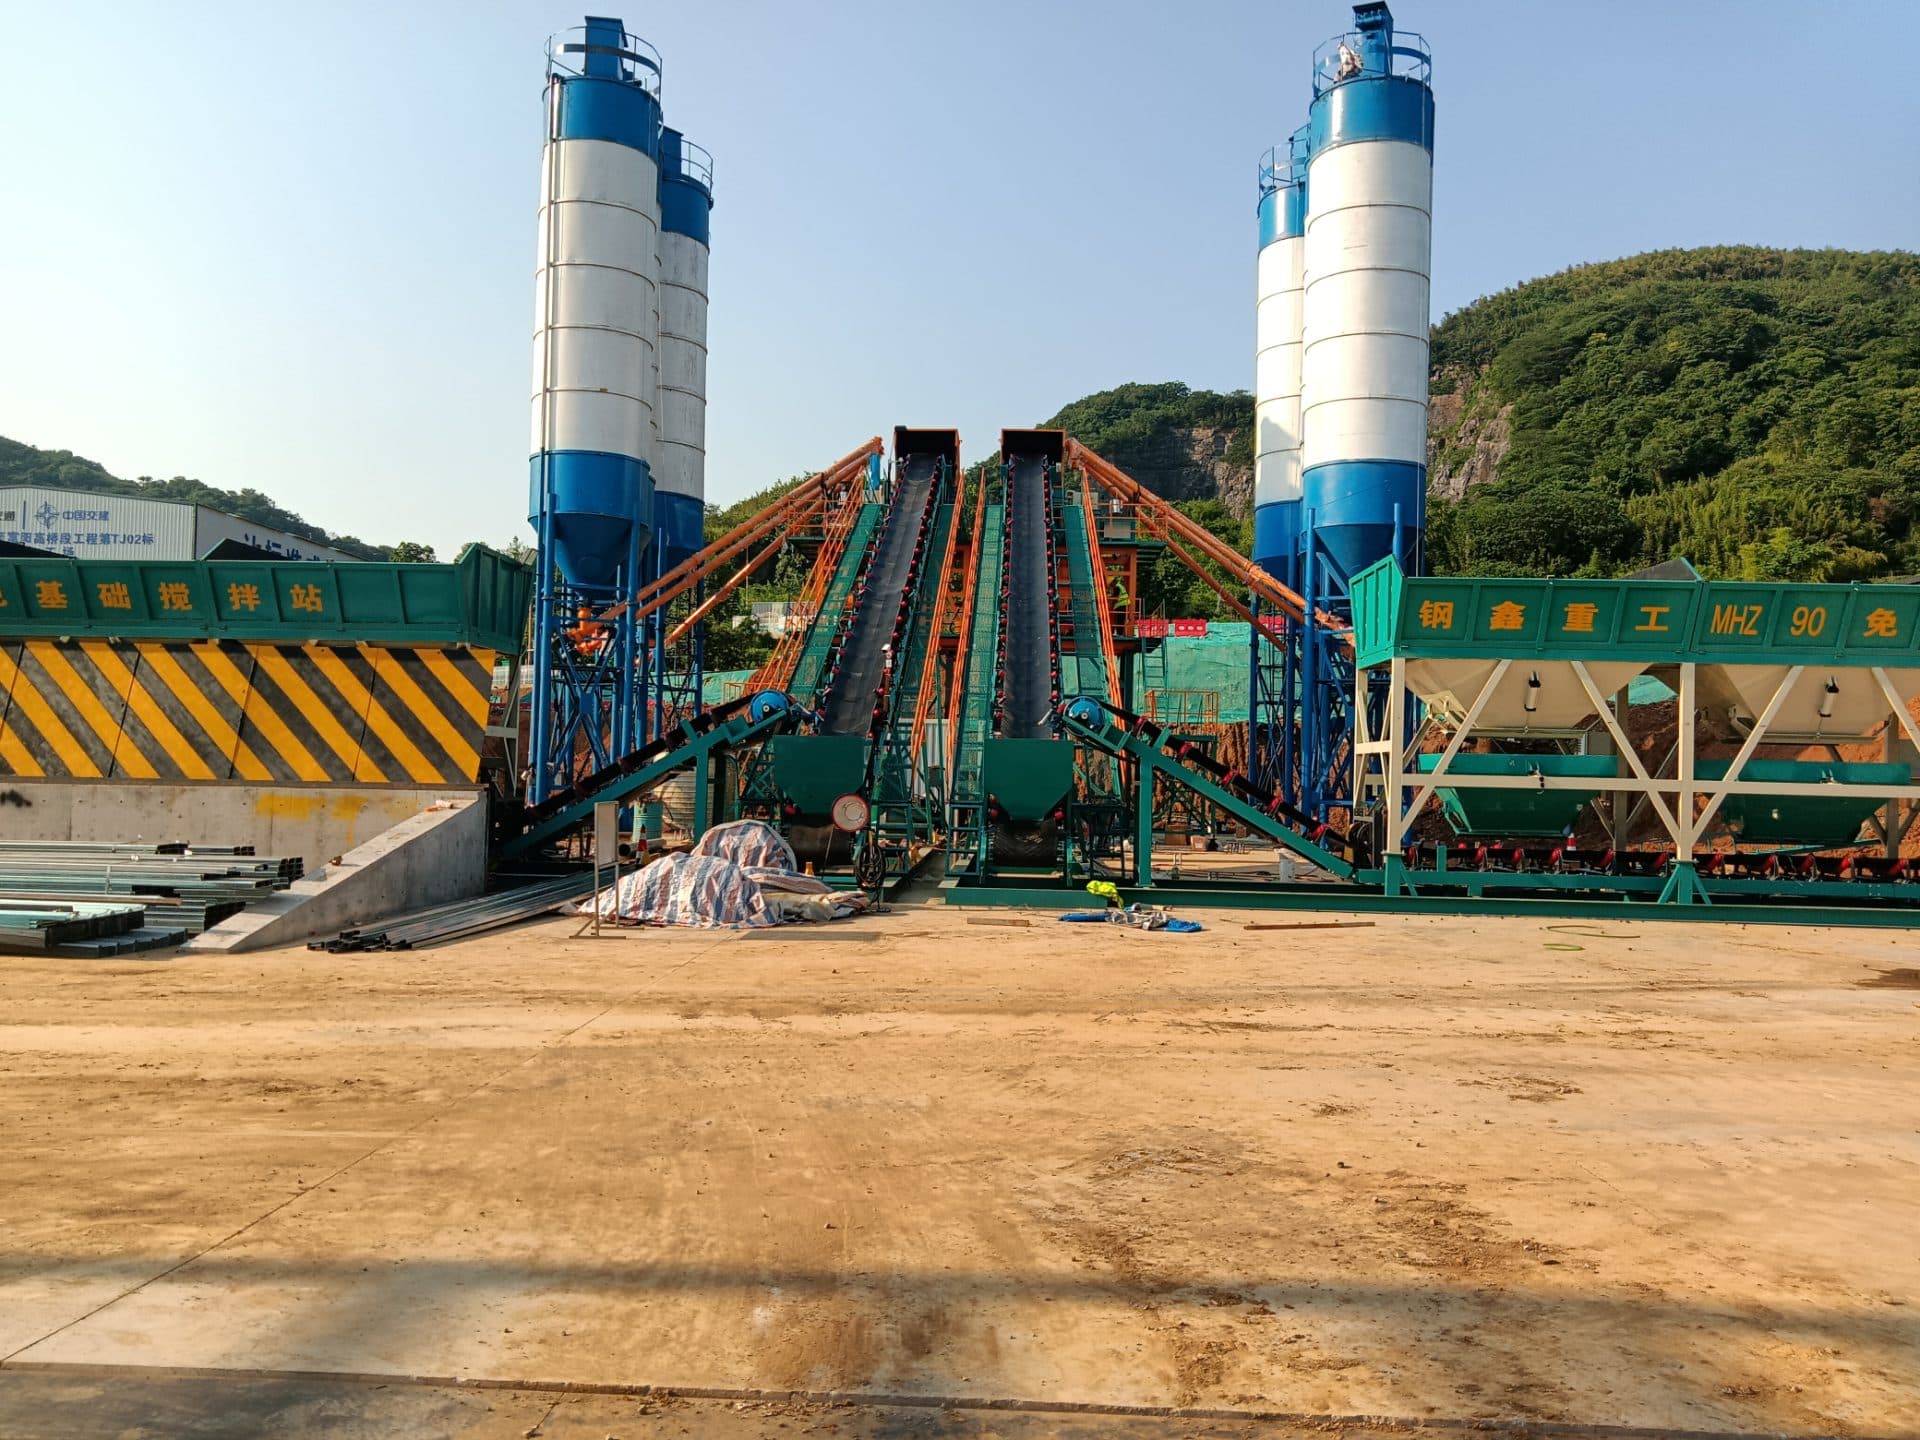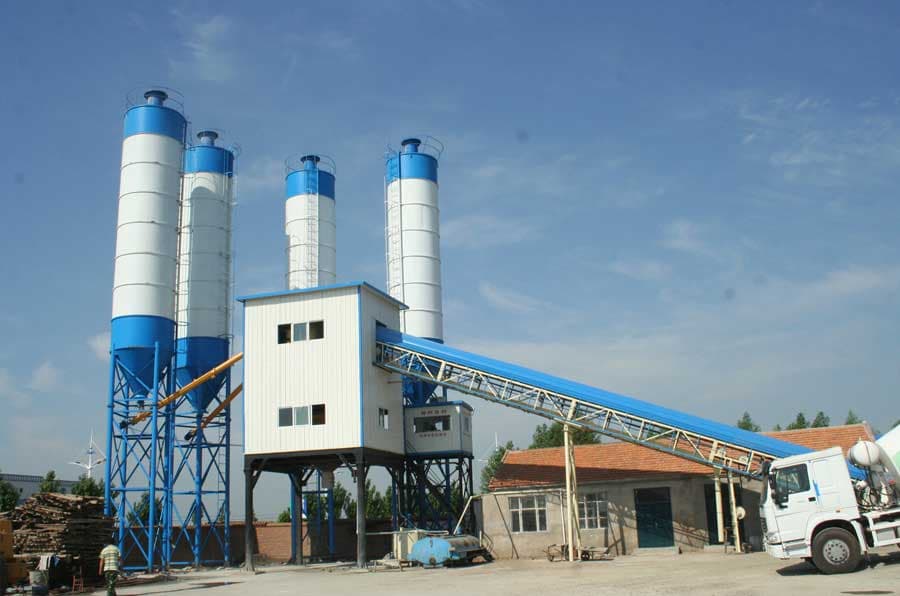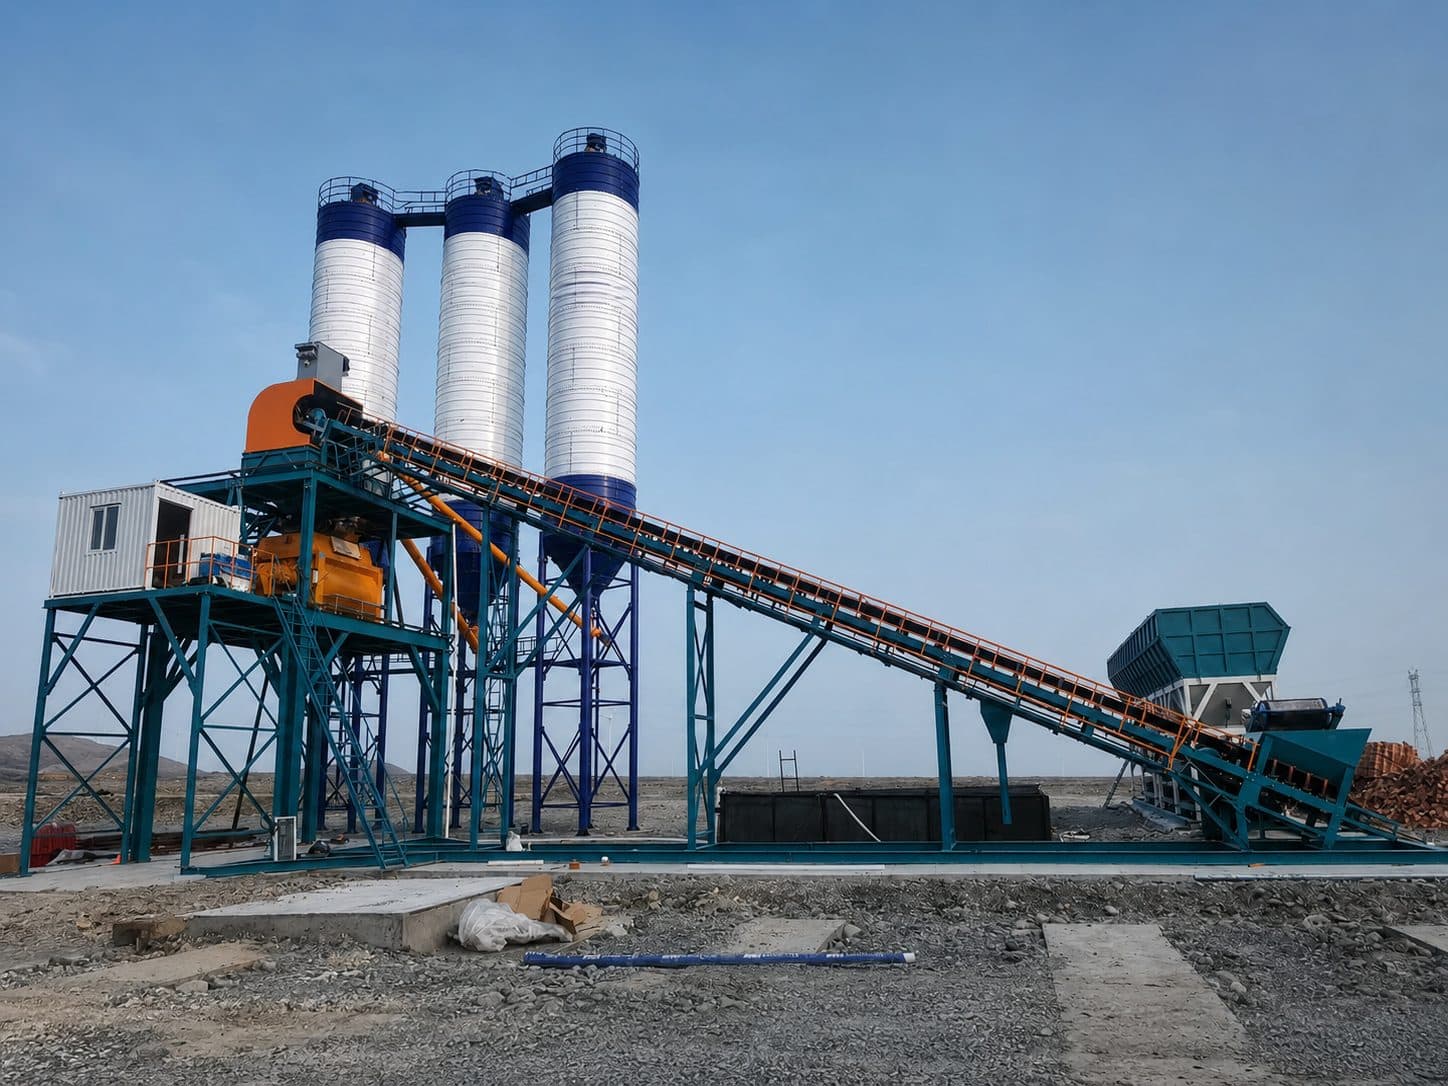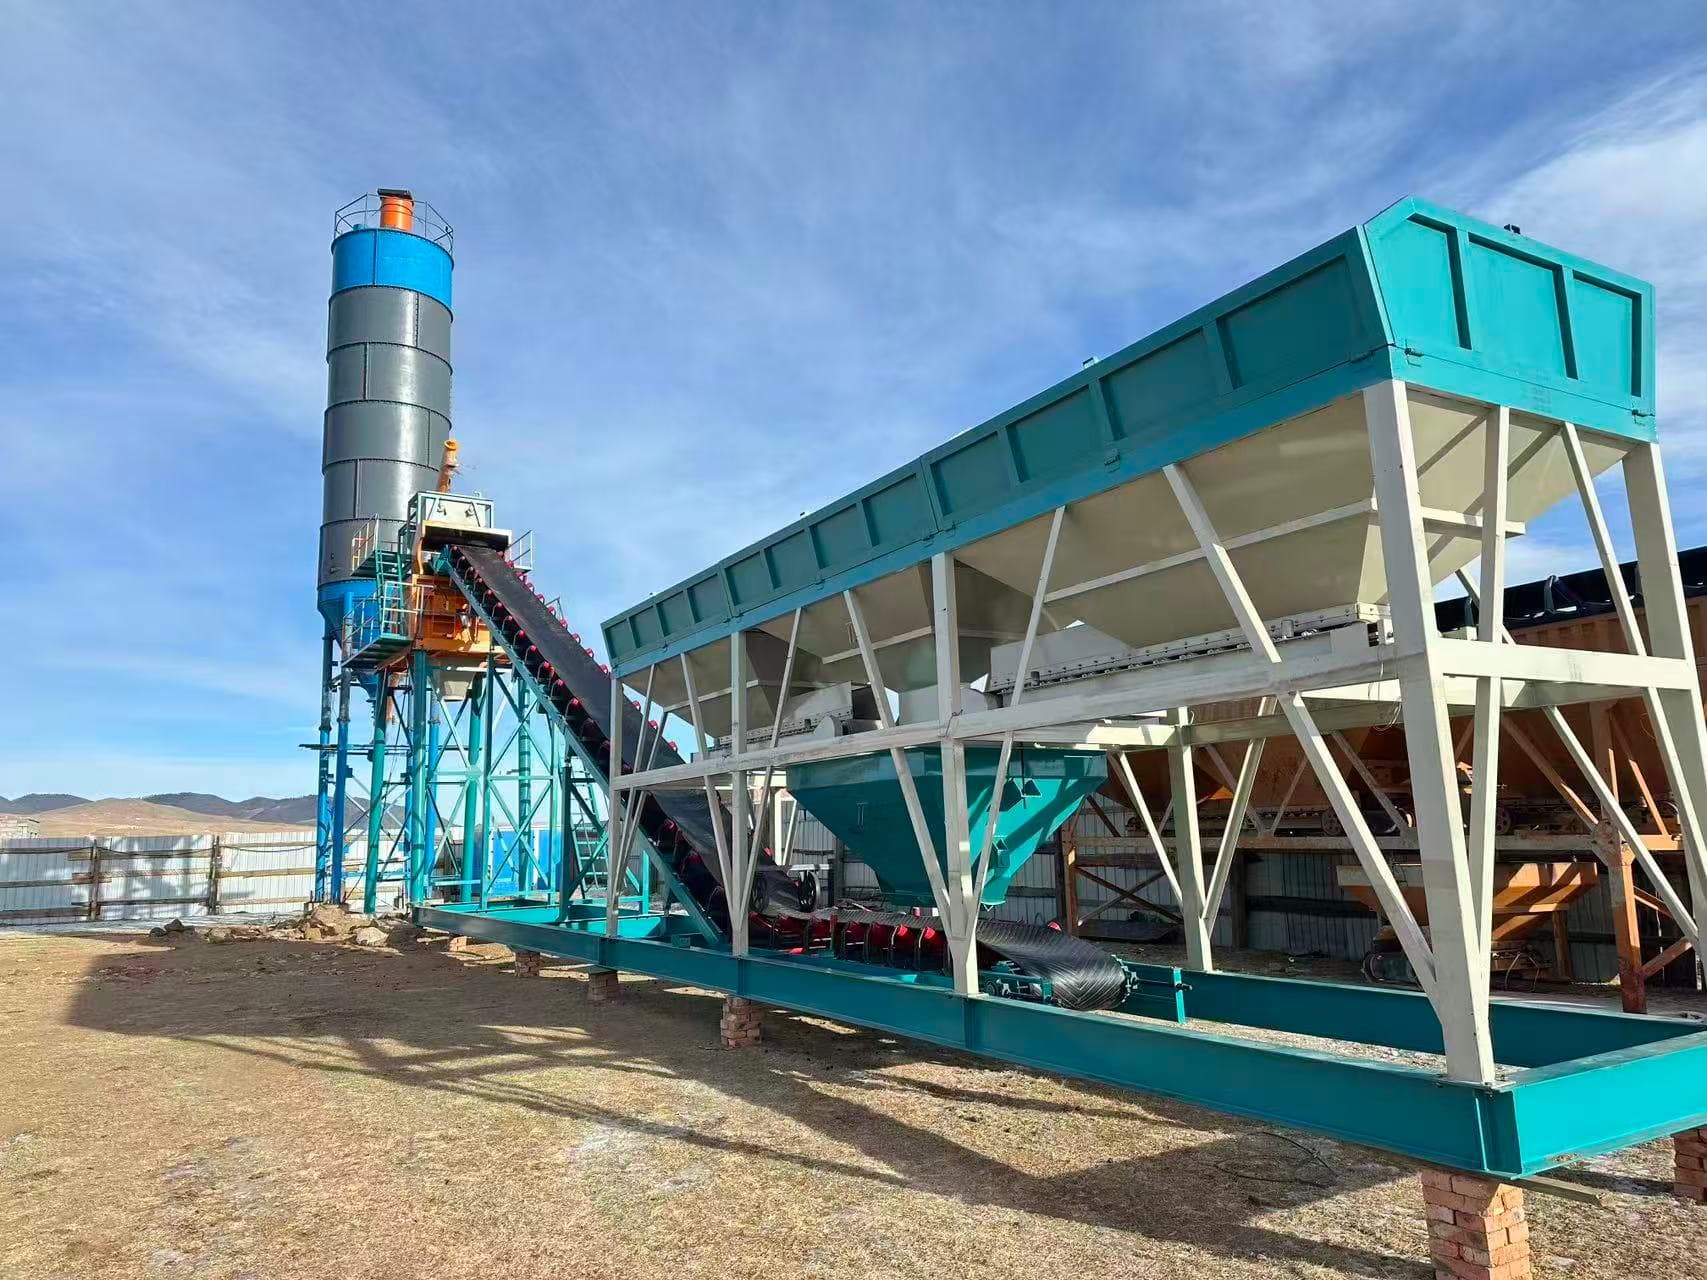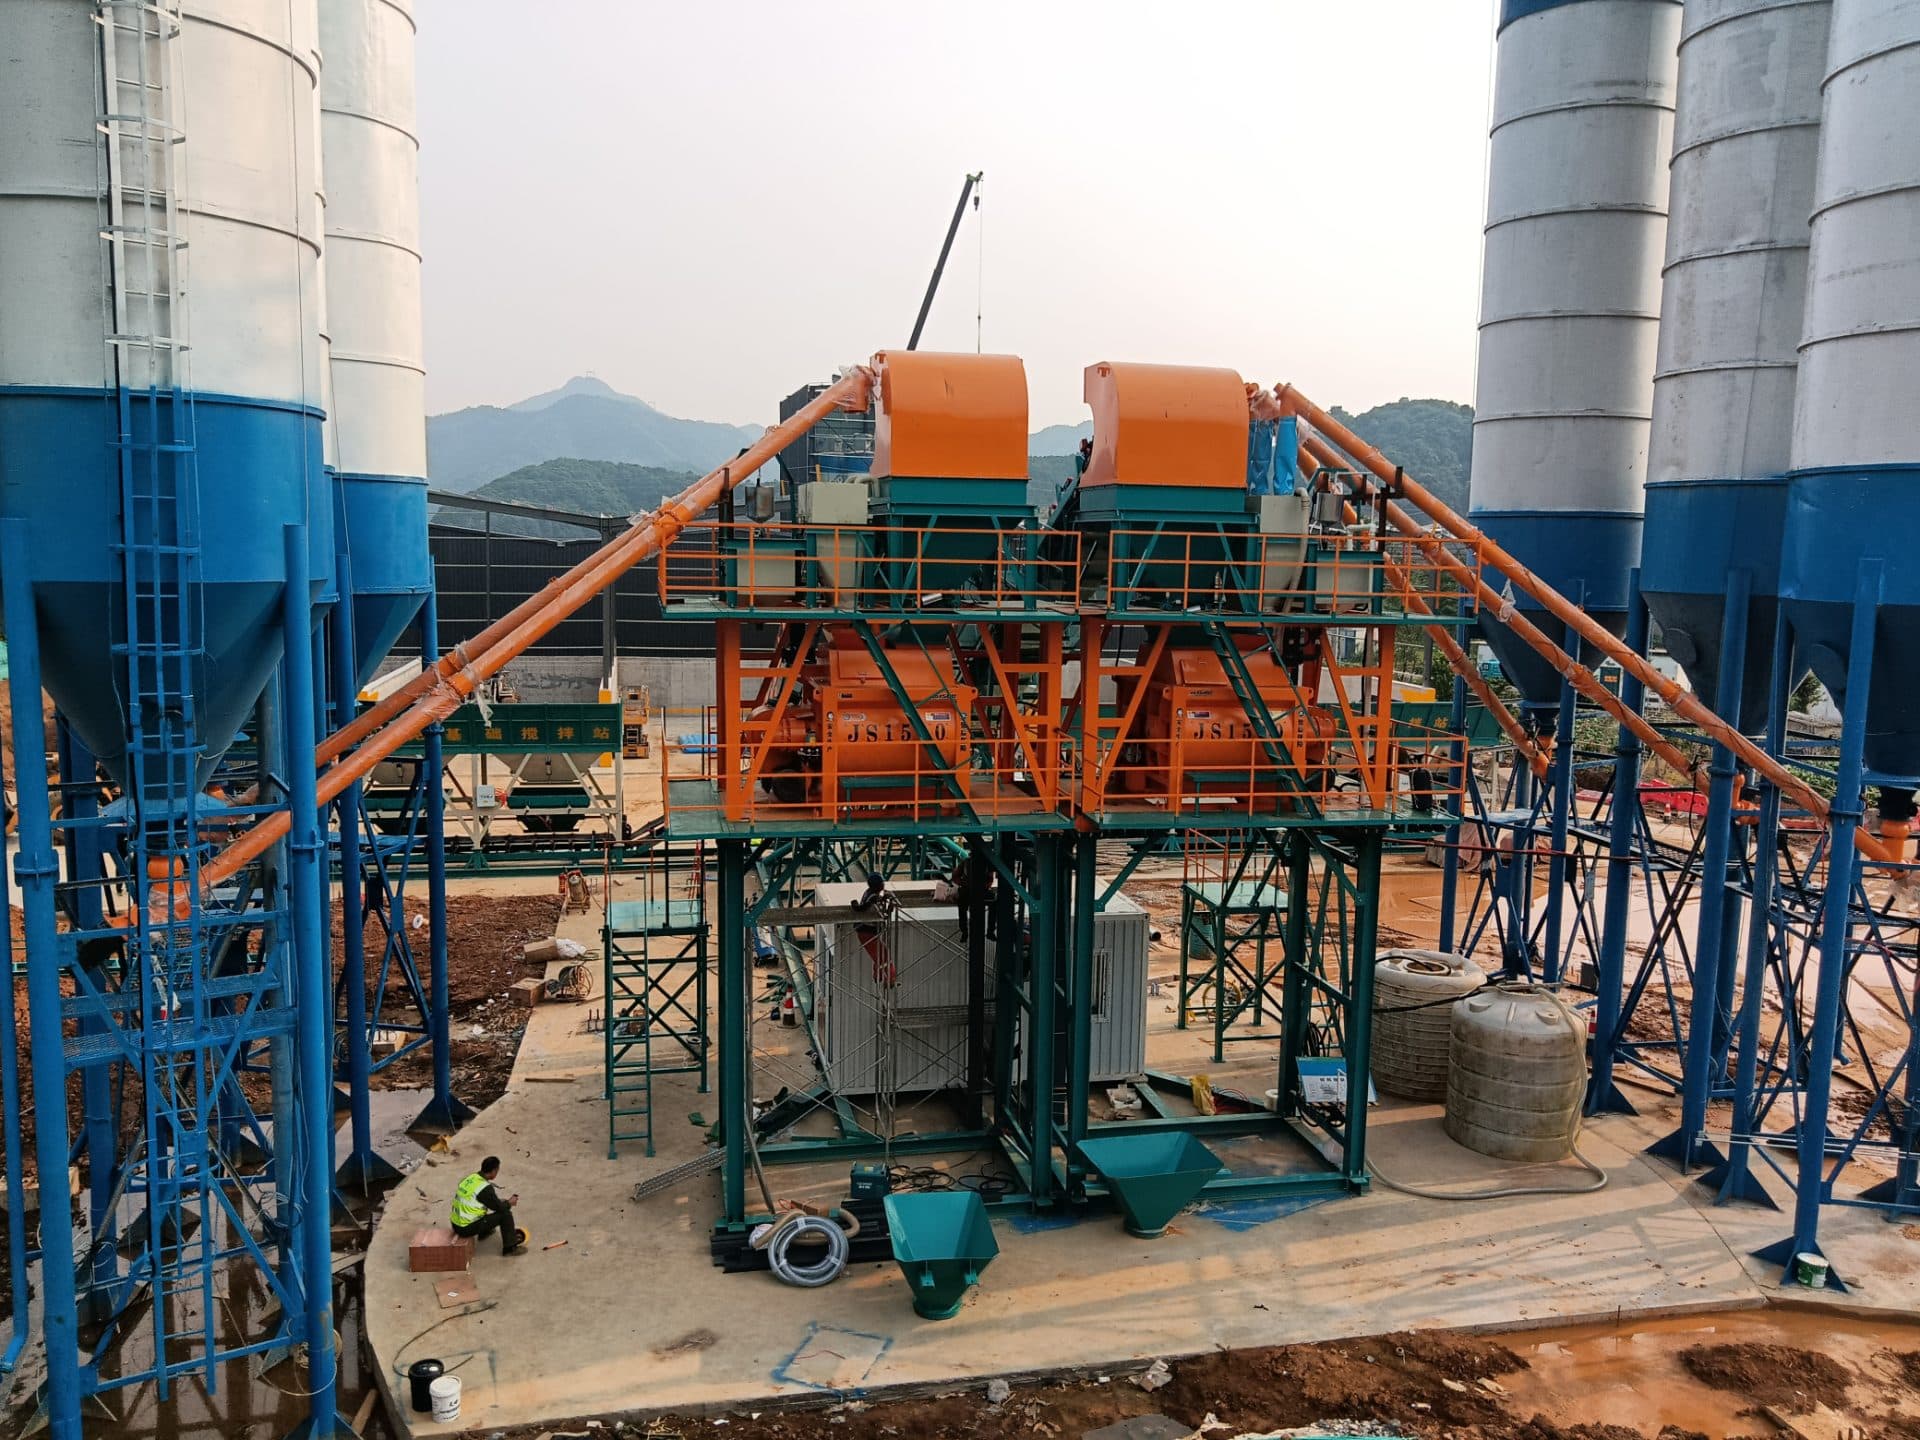
Нега 90 м³/соат бетон заводи ҳар доим 90 м³/соат ишлаб чиқармайди?
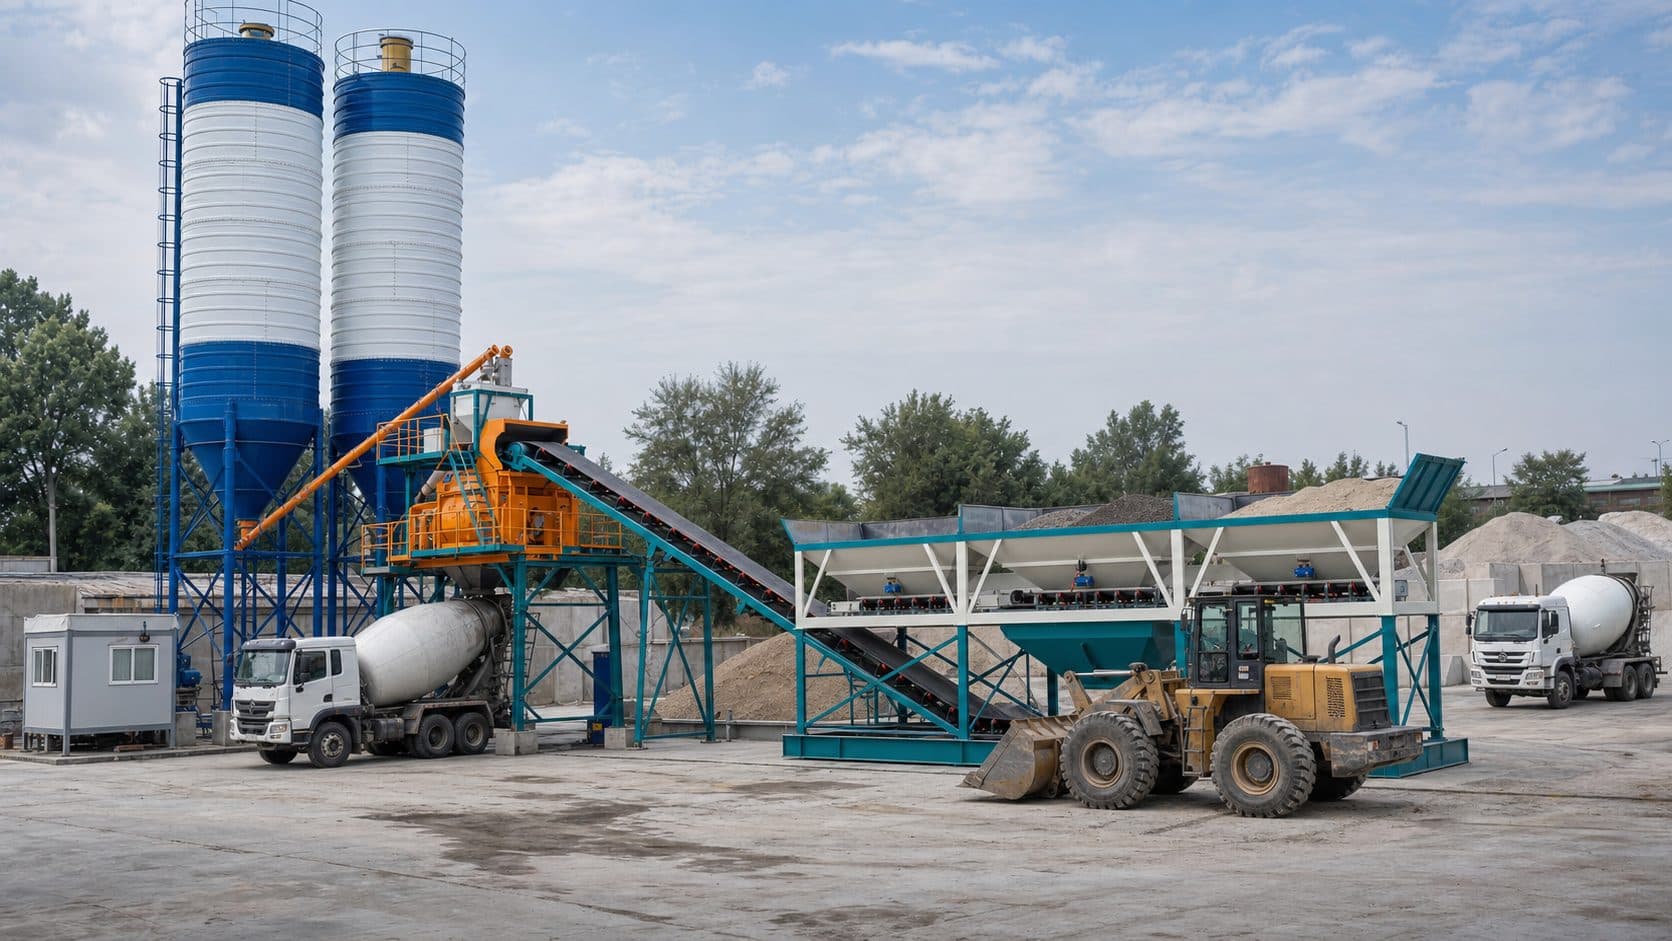
Бетон заводи номидаги 90 м³/соат кўрсаткичи одатда идеал ҳисобий цикл асосидаги назарий ишлаб чиқариш қувватини билдиради. Бу рақам завод исталган рецептура, исталган об-ҳаво ва исталган майдон логистикасида ҳар соат аниқ 90 м³ бетон беришини англатмайди.
Ҳақиқий унумдорлик аралаштиргичдан ташқари инерт материалларни дозалаш, цемент ва сувни тортиш, конвейер, тушириш затвори, автобетон аралаштиргичнинг жойлашиши, материал захираси ва режалаштирилган тўхташларнинг биргаликдаги ишига боғлиқ. Амалий натижани тушуниш учун аввал 90 м³/соат рақами қандай ҳисобланишини кўриб чиқамиз.
1. 90 м³/соат нимани англатади?
Назарий унумдорлик соддалаштирилган формула билан ҳисобланади:
Назарий унумдорлик = битта партия ҳажми × бир соатдаги цикллар сони.
Масалан, 1,5 м³ тайёр бетон чиқарадиган аралаштиргич бир тўлиқ циклни 60 сонияда якунласа, бир соатда 60 та цикл бажаради: 1,5 × 60 = 90 м³/соат. Ҳисоб ҳар бир партия тўлиқ ҳажмда эканини ва цикллар орасида кутиш йўқлигини қабул қилади.
Ўртача тўлиқ цикл | Бир соатдаги цикллар | 1,5 м³ партия билан ҳисобий натижа |
|---|---|---|
60 сония | 60 | 90 м³/соат |
75 сония | 48 | 72 м³/соат |
90 сония | 40 | 60 м³/соат |
120 сония | 30 | 45 м³/соат |
Жадвал фақат цикл вақтининг таъсирини кўрсатадиган мисолдир. У маълум бир заводнинг кафолатланган ишлаб чиқариш натижаси эмас.
2. Тўлиқ цикл фақат аралаштириш вақти эмас
Оператор “аралаштириш 30 сония” деган параметрни кўриб, бутун цикл ҳам 30 сония деб ўйлаши мумкин. Аслида бир партия қуйидаги кетма-кет босқичлардан ўтади:
инерт материалларни бункерлардан дозалаш ва тортиш;
материални лента ёки скип орқали аралаштиргичга узатиш;
цемент ва бошқа кукунларни тортиш;
сув ва кимёвий қўшимчаларни дозалаш;
компонентларни юклаш ва тасдиқланган вақт давомида аралаштириш;
тайёр қоришмани тушириш ва затворни қайта ёпиш;
кейинги партия учун тарози ва механизмларни тайёрлаш.
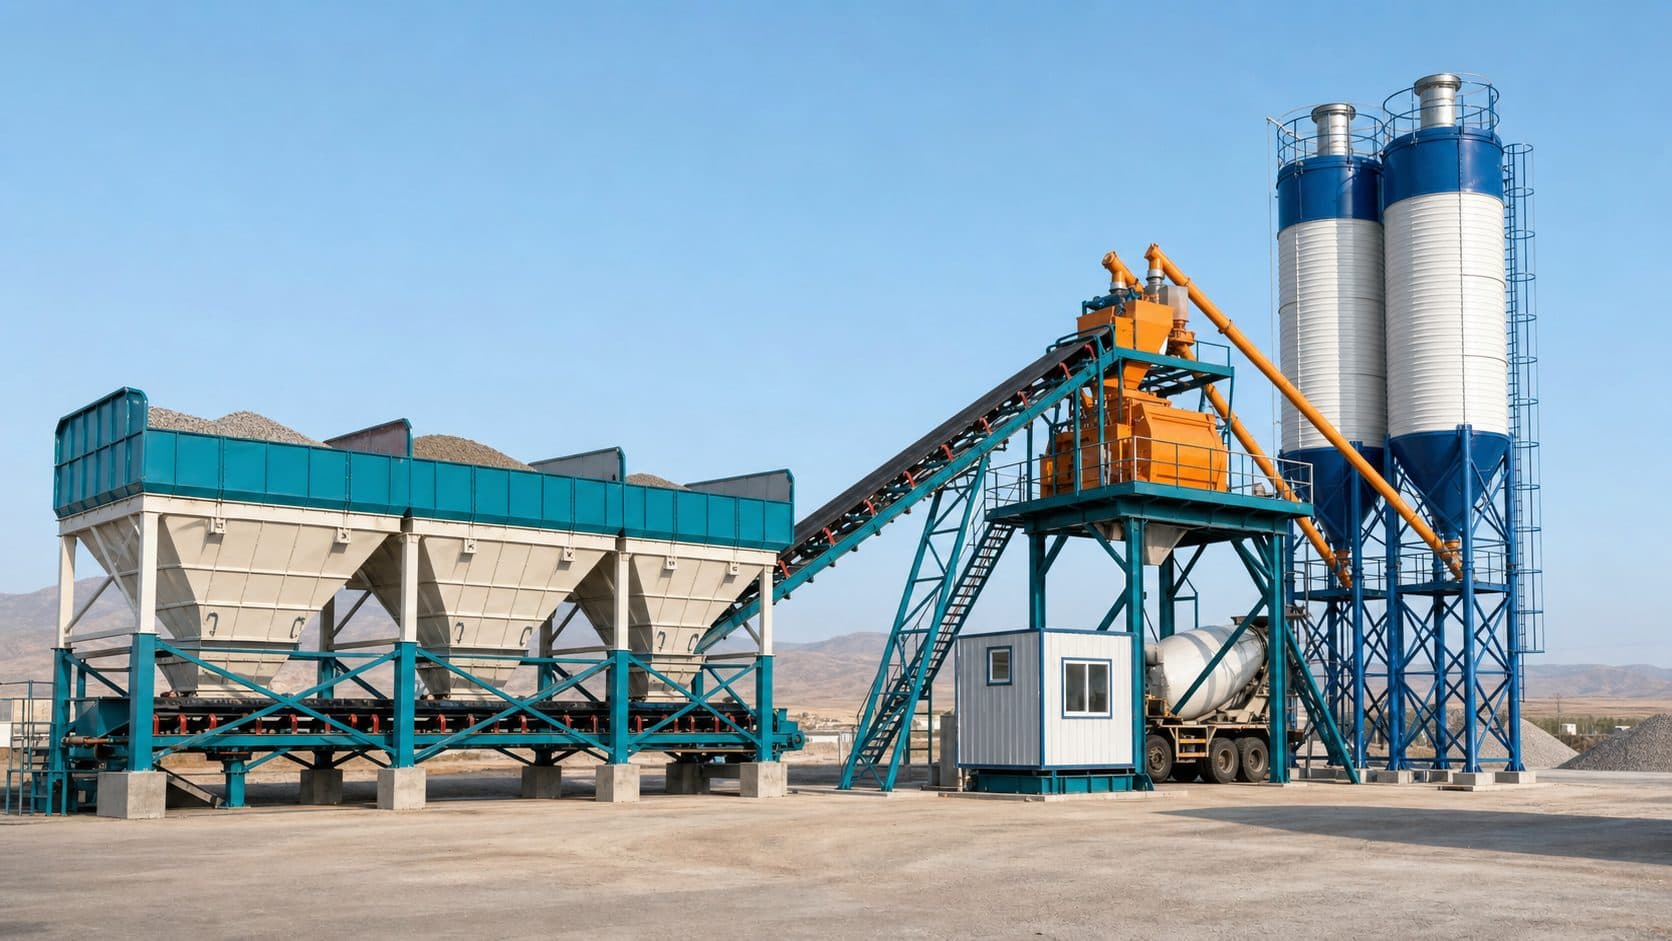
Айрим жараёнлар параллел бажарилиши мумкин, аммо энг секин босқич умумий циклни белгилайди. Шунинг учун аралаштиргичнинг ўзи тез ишласа ҳам, инерт материал узатиш ёки автобетон аралаштиргични юклаш секин бўлса, завод 90 м³/соатга эришмайди.
3. Бетон рецептураси цикл вақтини ўзгартиради
Назарий кўрсаткич одатда белгиланган синов шароити ва маълум аралаштириш вақти билан берилади. Ишлаб чиқаришда эса бетон рецептуралари бир хил эмас. Қаттиқ қоришма, кўп компонентли боғловчи, толали бетон, юқори аниқлик талаб қиладиган махсус аралашма ёки узоқроқ бир хиллаш вақти циклни узайтириши мумкин.
Рецептура алмашганда бункер ва дозаторлар навбати, қўшимча контурлари, аралаштириш вақти ҳамда баъзан тозалаш талаби ўзгаради. Қисқа циклни сақлаш учун бетон сифатини хавф остига қўйиш мумкин эмас; технолог тасдиқлаган аралаштириш вақти устувор бўлиши керак.
4. Инерт материал таъминоти ва намлик
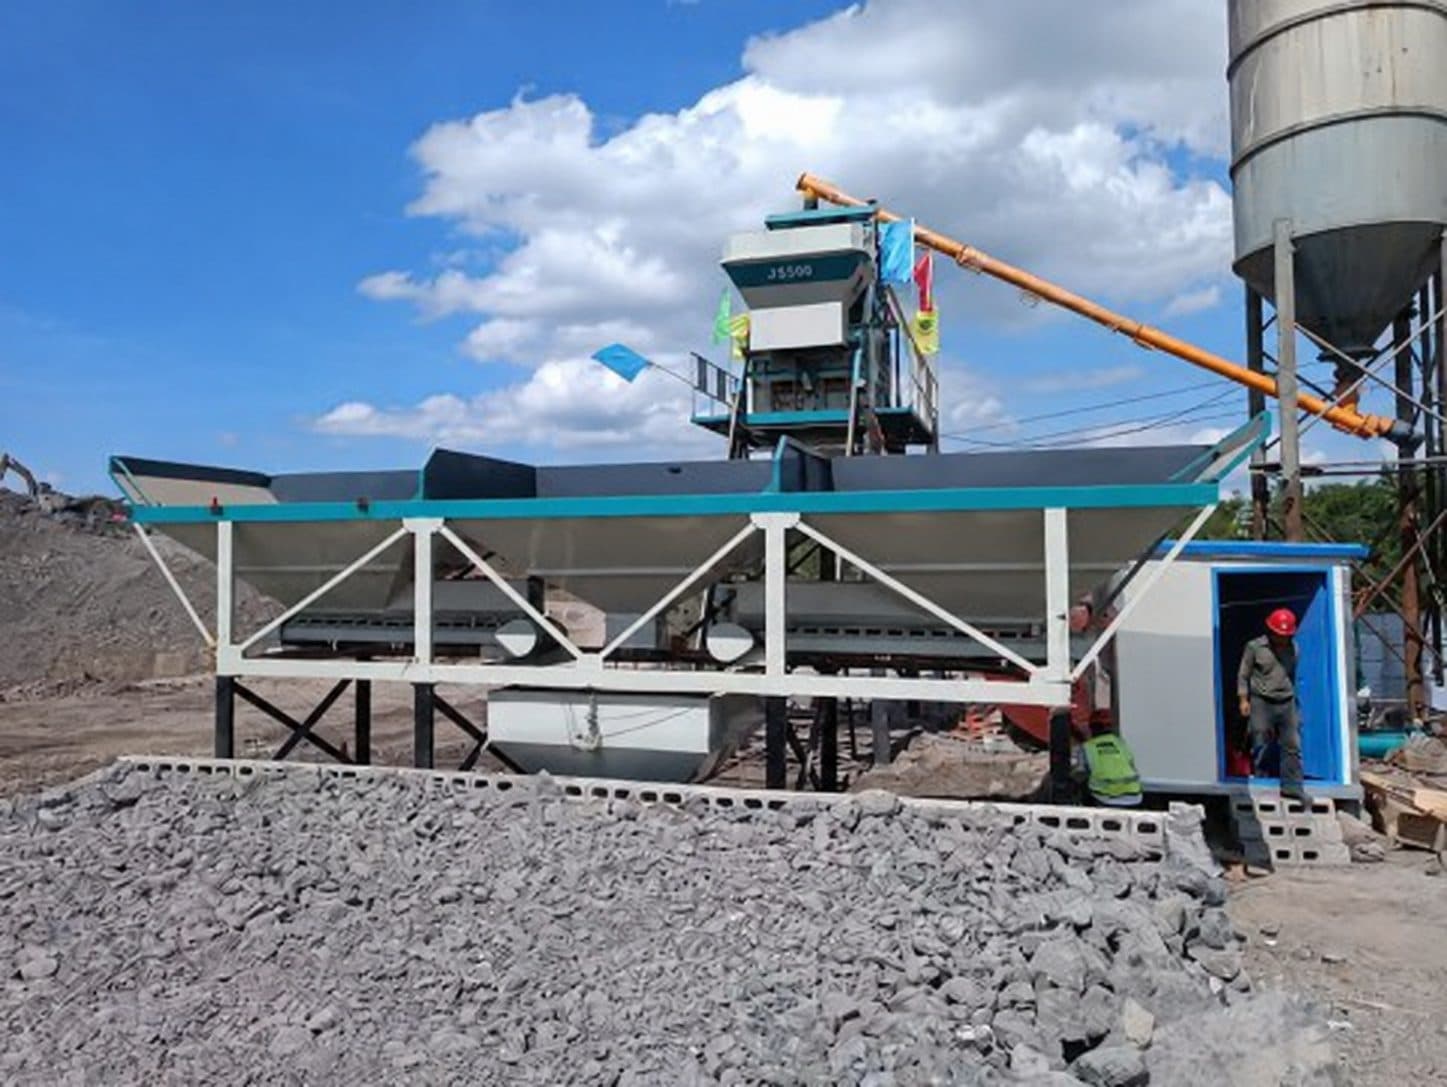
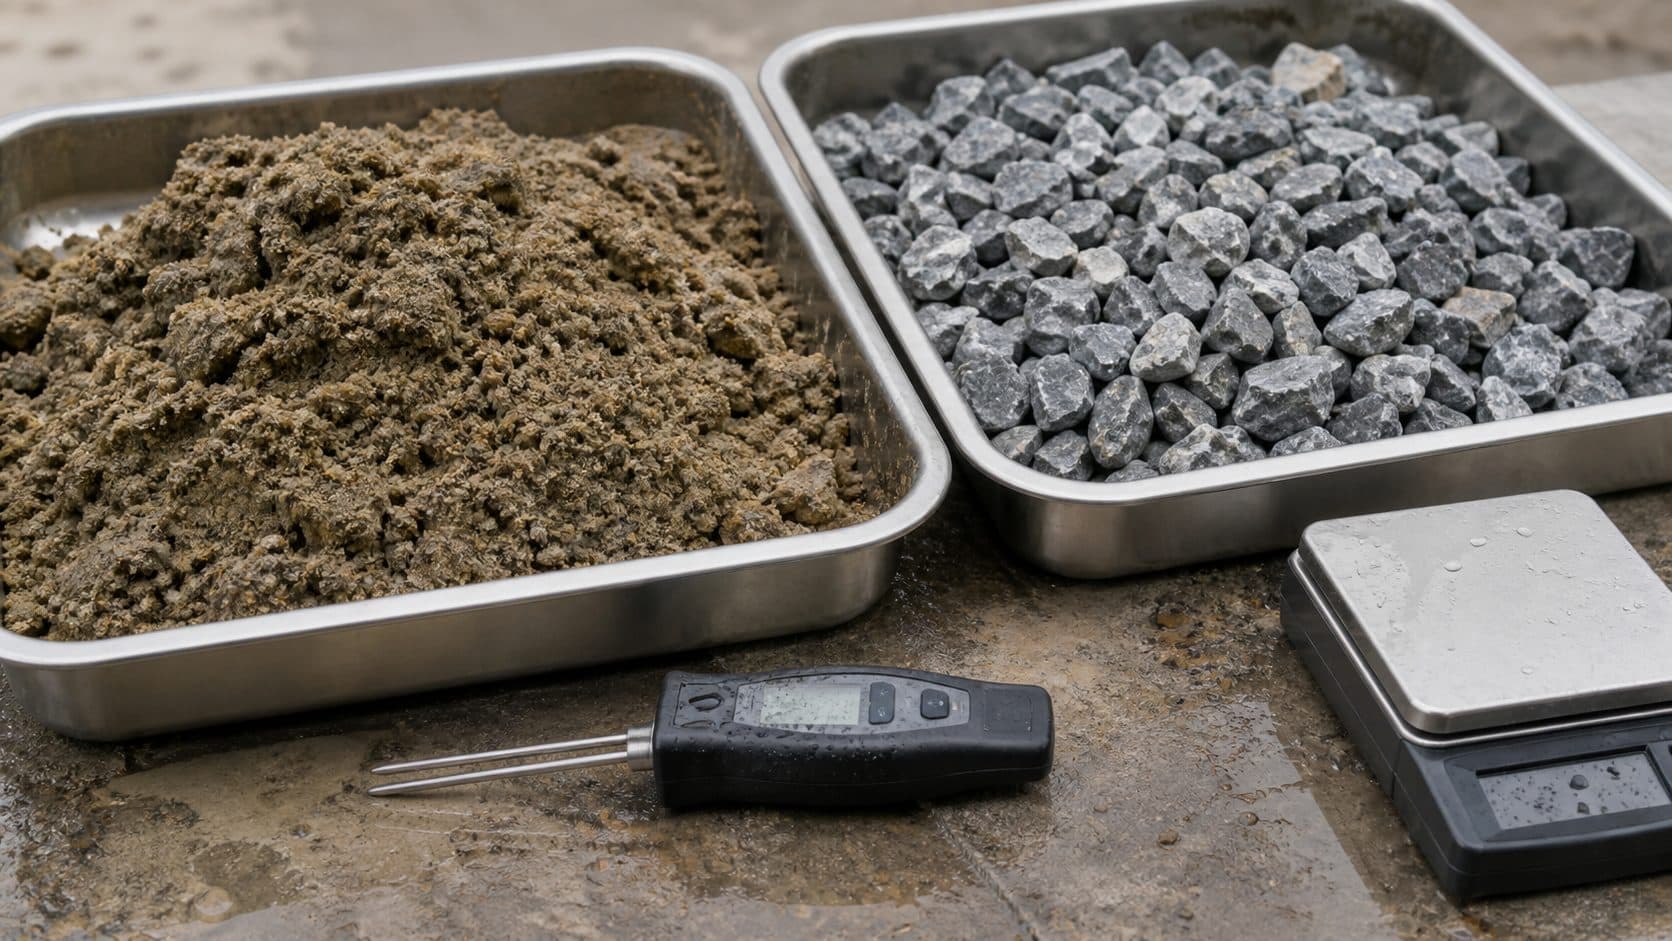
90 м³/соат ишлаб чиқариш учун қум ва шағал бункерлари узлуксиз тўлдириб турилиши керак. Фронтал юклагич кечикса, фракция тугаса, бункер оғзида материал кўприк ҳосил қилса ёки йирик музлаган бўлак озиқлантиргични тўсса, автоматика кейинги партияни бошлай олмайди.
Қум намлиги ўзгарганда бошқарув тизими сув миқдорини тузатиши керак. Намлик датчигини текшириш, лаборатория намунаси олиш ёки жуда нам материални барқарор дозалаш қўшимча вақт талаб қилиши мумкин. Нотекис материал оқими тарози тўлишини секинлаштириб, циклни бир неча сонияга узайтиради; бу фарқ бир соат давомида кўп марта такрорланади.
5. Цемент, сув, қўшимча ва сиқилган ҳаво ҳам чеклов бўлиши мумкин
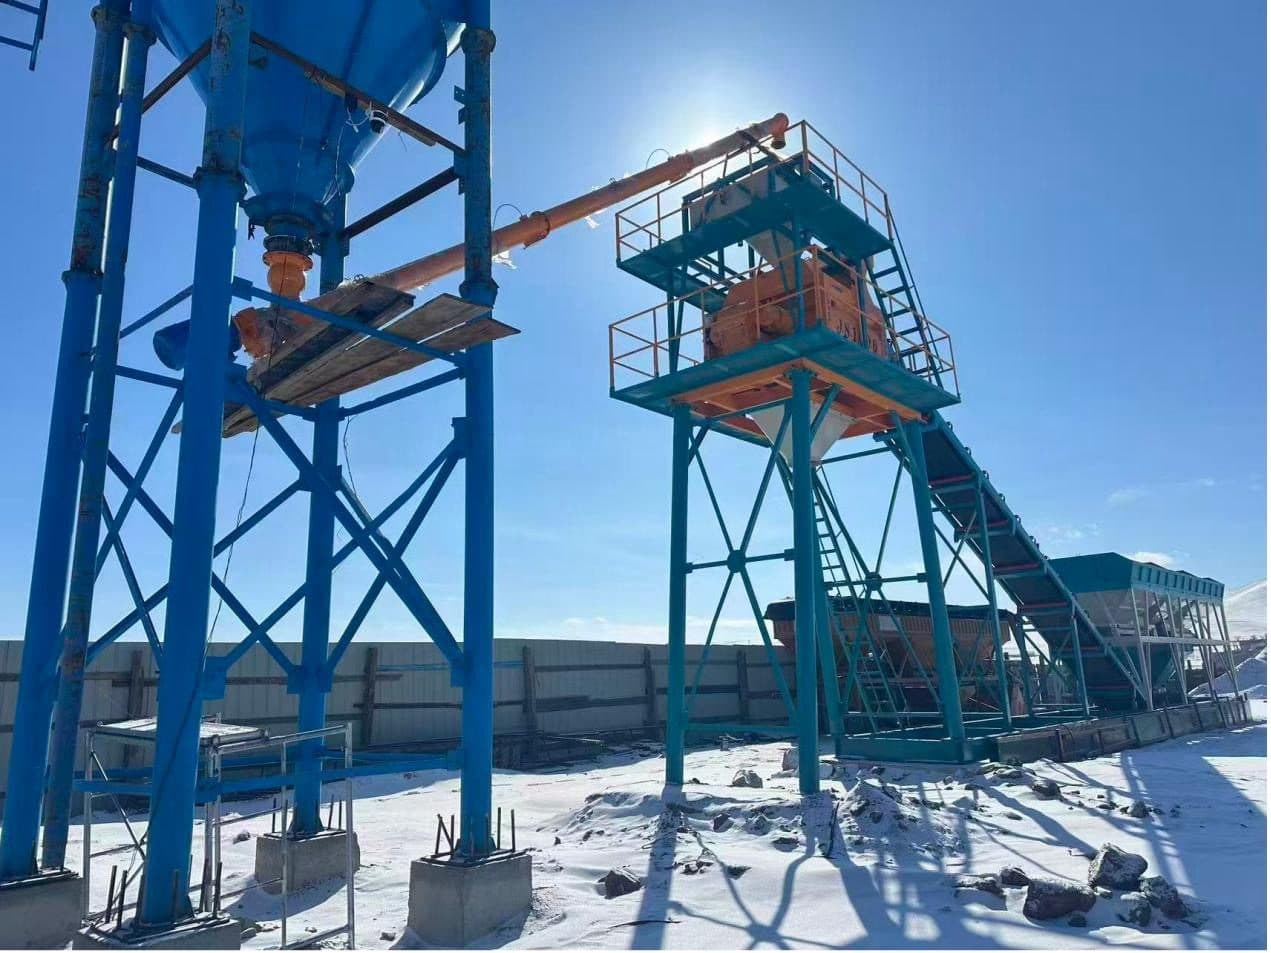
Шнекли конвейер цемент дозаторини кейинги циклгача тўлдира олмаса, аралаштиргич кутади. Худди шундай, паст сув босими, секин насос, тор қувур, ёпишқоқ қўшимча ёки пневматик тизимдаги босим пасайиши клапан ва затворлар ишини секинлаштиради.
Заводнинг номинал қувватини баҳолашда фақат аралаштиргич моторига эмас, қуйидагиларга ҳам қараш керак:
инерт материал лентаси ёки скипнинг реал узатиш қуввати;
цемент шнекларининг сони, диаметри, бурчаги ва узатиш қуввати;
сув ва қўшимча насосларининг сарфи;
компрессор қуввати ва ҳаво босимининг барқарорлиги;
тарозилар ҳажми ва бир вақтда дозалаш имконияти.
6. Автобетон аралаштиргичлар ҳаракати завод ритмини белгилайди
1,5 м³ партия билан 9 м³ автобетон аралаштиргични тўлдириш учун назарий жиҳатдан олтита тўлиқ партия керак. Лекин машинанинг тушириш нуқтасига кириши, тўғри жойлашиши, юкланиши, ҳужжат олиши ва кейинги машинага йўл бўшатиши ҳам вақт олади.
Агар машиналар кечикса, майдон ичидаги йўл тор бўлса ёки битта кириш-чиқиш йўли қарама-қарши оқим яратса, тайёр аралашмани тушириш учун жой бўлмайди. Аксинча, завод тез ишласа-ю, автобетон аралаштиргичлар сони кам бўлса, ишлаб чиқариш эмас, ташиш тизими умумий қувватни чеклайди.
7. Режалаштирилган ва режалаштирилмаган тўхташлар
Бир соатлик назарий ҳисоб узлуксиз ишлаб чиқаришни қабул қилади. Ҳақиқий сменада эса қуйидаги вақтлар ҳам мавжуд:
смена бошидаги текширув ва тизимни қиздириш;
рецептура ёки бетон маркасини алмаштириш;
аралаштиргич, затвор ва юклаш зонасини тозалаш;
тарозиларни текшириш ёки калибрлаш;
материал етказилишини кутиш;
техник хизмат ва ейилувчи қисмларни кўрикдан ўтказиш;
датчик, конвейер, шнек ёки пневматик носозликни бартараф этиш.
Сменанинг самарали иш вақти календарь вақтига тенг эмас. Кунлик режа тузилганда барча режалаштирилган тўхташлар алоҳида ҳисобга олиниши керак.
8. Об-ҳаво, электр ва майдон шароити
Қишда музлаган инерт материал ва сув тизимини иситиш, ёзда эса материал ҳароратини назорат қилиш циклга таъсир қилади. Кучли ёмғир қум намлигини тез ўзгартириши мумкин. Электр кучланишининг пасайиши, генератор қувватининг етишмаслиги ёки сув таъминотининг беқарорлиги ҳам ускунанинг бир вақтда тўлиқ ишлашига тўсқинлик қилади.
Майдон режаси нотўғри бўлса, фронтал юклагич билан автобетон аралаштиргич йўллари кесишади. Бу хавфсизлик учун ҳаракатни тўхтатишга ва заводнинг кутишига олиб келади.
9. Ҳақиқий унумдорликни қандай ҳисоблаш керак?
Энг фойдали кўрсаткич — завод ишлаган аниқ даврдаги муваффақиятли партиялар ҳажми. Уни қуйидагича ўлчаш мумкин:
Ҳақиқий унумдорлик = ишлаб чиқарилган бетон ҳажми ÷ кузатилган иш вақти.
Ҳисоботда кузатилган давр, рецептура, ўртача партия ҳажми, муваффақиятли цикллар сони ва тўхташ сабаблари кўрсатилади. Фақат энг тез битта соатни эмас, одатий сменани ҳам таҳлил қилиш керак. Шунда аралаштиргич, материал узатиш, транспорт ёки ташкилий жараёнлардан қайси бири ҳақиқий чеклов эканини кўриш мумкин.
10. Завод танлашдан олдинги амалий текширув рўйхати
ўртача, пик соатлик ва суткалик бетон талаби;
смена давомийлиги ва режалаштирилган тўхташлар;
бетон маркалари, чўкиш кўрсаткичи ва махсус рецептуралар;
инерт материал фракциялари, намлик ўзгариши ва бункер захираси;
цемент ва бошқа боғловчилар сони ҳамда шнек конфигурацияси;
автобетон аралаштиргич ҳажми, сони ва айланиш вақти;
майдон ичидаги кириш, юклаш ва чиқиш йўллари;
электр, сув ва сиқилган ҳаво имкониятлари;
иқлим, иситиш ёки совутиш талаби;
техник хизмат ва келажакдаги кенгайтириш резерви.
Каттароқ моделни танлаш ҳар доим муаммони ҳал қилмайди. Агар асосий чеклов автобетон аралаштиргичлар сони, цемент шнеки ёки материал омбори бўлса, завод ҳажмини оширишдан олдин шу тизимни яхшилаш керак.
Кўп сўраладиган саволлар
90 м³/соат белгиси нотўғрими?
Йўқ. Бу белгиланган партия ҳажми ва цикл шароитидаги назарий синф кўрсаткичидир. Уни узлуксиз кафолатланган майдон натижаси сифатида талқин қилиш нотўғри.
Автоматика заводни доим 90 м³/соатга олиб чиқадими?
Автоматика параллел дозалаш, навбат ва сигнал назоратини мақбуллаштиради, аммо материал етишмаслиги, узоқ аралаштириш рецептураси ёки транспорт кутишини йўқ қила олмайди.
Каттароқ завод танлаш хавфсизроқми?
Фақат бутун тизим мос бўлса. Каттароқ аралаштиргич учун бункер, конвейер, шнек, электр, сув, транспорт ва майдон логистикаси ҳам етарли бўлиши керак.
Қабул синовида унумдорлик қандай текширилади?
Синов рецептураси, материал ҳолати, партия ҳажми, бошланиш ва тугаш нуқтаси, ўлчаш даври ва рухсат этилган тўхташлар олдиндан келишилади. Натижа шу шартлар доирасида баҳоланади.
Хулоса
90 м³/соат — аралаштиргич ҳажми ва ҳисобий циклдан келиб чиқадиган назарий кўрсаткич. Ҳақиқий ишлаб чиқариш эса рецептура, материал оқими, дозалаш, коммунал ресурслар, транспорт, об-ҳаво ва смена бошқарувининг умумий натижасидир.
Тўғри завод ва конфигурацияни танлаш учун ўртача ҳамда пик талаб, бетон рецептуралари, инерт фракциялар, автобетон аралаштиргичлар парки, майдон схемаси ва мавжуд электр-сув маълумотларини юборинг. Биз назарий рақамни эмас, бутун ишлаб чиқариш занжирини ҳисобга олган ечимни баҳолаймиз.