Бетон заводи бошқарув тизими
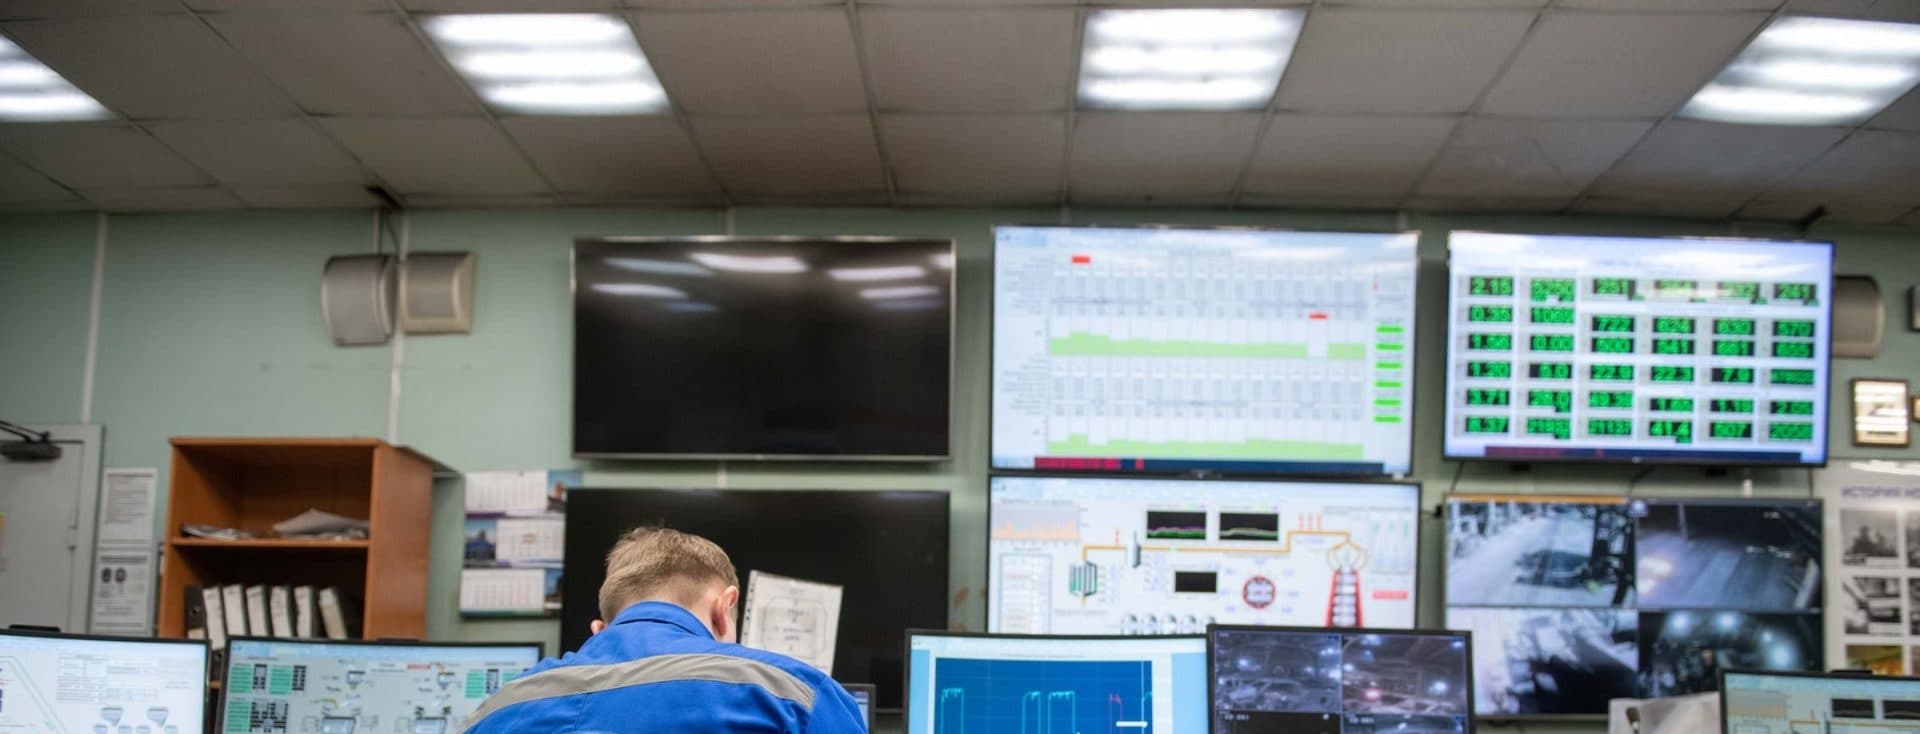
Бетон заводи бошқарув тизими инерт материаллар, цемент ва бошқа кукунлар, сув, кимёвий қўшимчалар, аралаштиргич ҳамда тушириш ускуналарини битта ишлаб чиқариш кетма-кетлигида бошқаради. Тизим завод турига қараб автоматик, ярим автоматик ва қўлда сервис режимларини қўллаб-қувватлайди.
Конфигурация оператор интерфейси, PLC ва кириш-чиқиш модуллари, тортиш контроллерлари, электр шкафи, рецептлар, ишлаб чиқариш ҳисоботлари, авария сигналлари ва рухсат даражаларини бирлаштиради. Тармоқ, масофавий диагностика, намликни автоматик тузатиш ва корхона дастурлари билан интеграция лойиҳа бўйича қўшилади.
Умумий маълумот
Маҳсулот вазифаси
Бошқарув тизими бетон ишлаб чиқариш жараёнининг буйруқ, назорат ва маълумот марказидир. У рецептдаги мақсад қийматларини тарози ва датчик сигналлари билан солиштиради, озиқлантиргичлар, конвейерлар, шнеклар, насослар, клапанлар, аралаштиргич ва тушириш механизмларини белгиланган кетма-кетликда ишга туширади.
Қайси заводларга мос
Тизим стационар нам аралашма заводлари, мобил ва компакт қурилмалар, қуруқ турдаги дозалаш заводлари ҳамда мавжуд заводни модернизация қилиш лойиҳалари учун конфигурация қилинади. Ҳар бир лойиҳа бўйича материал контурлари, тарозилар сони, двигателлар, пневматик қурилмалар, хавфсизлик занжирлари ва ишлаб чиқариш ҳисоботлари алоҳида хариталанади.
Архитектурани танлаш
Маҳаллий бошқарув
Битта завод ёки мобил объект учун HMI панели ёки битта саноат компьютери асосидаги ечим. Асосий вазифа рецептни танлаш, автоматик циклни бажариш, қўлда сервис бошқаруви ва маҳаллий авария журналини юритишдир.
Стандарт автоматлаштирилган тизим
Товар бетон ёки узлуксиз лойиҳа ишлаб чиқариши учун PLC, оператор компьютери, технологик экранлар, рецептлар, материал сарфи, смена ҳисоботлари, фойдаланувчи рухсатлари ва диагностикани бирлаштиради.
Тармоқланган ёки икки иш станцияли тизим
Катта завод, икки линия ёки ишлаб чиқариш маълумотларини лаборатория, диспетчерлик ва корхона тизимларига узатиш зарур бўлган объектлар учун. Захира иш станцияси, сервер, саноат тармоғи ва ташқи маълумот алмашинуви буюртма доирасида белгиланади.
Асосий узеллар
Электр бошқарув шкафи
Автоматлар, ҳимоя аппаратлари, қувват манбалари, релелар, терминаллар ва бошқарув компонентларини чангдан ҳимояланган тартибли шкафда бирлаштиради. Шкафнинг кириш кучланиши, қисқа туташув ҳимояси ва совитиш усули объект электр тармоғига мосланади.
PLC ва кириш-чиқиш модуллари
PLC технологик кетма-кетлик, блокировка, вақтлар ва буйруқларни бажаради. Рақамли ҳамда аналог модуллар датчиклар, чегара калитлари, тарози контроллерлари, мотор ишга туширгичлари, клапанлар ва бошқа дала ускуналари билан сигнал алмашади.
Оператор интерфейси
Саноат компьютери ёки HMI панелида завод схемаси, жорий оғирликлар, ускуналар ҳолати, цикл босқичи, рецепт ва авария хабарлари кўрсатилади. Интерфейс тили буюртма конфигурациясида белгиланади.
Тортиш ва дозалаш интерфейси
Тизим инерт материал, цемент ва бошқа кукунлар, сув ҳамда қўшимча тарозиларидан сигнал қабул қилади. Дастлаб тез узатиш ва сўнг аниқ дозалаш босқичлари босқичлари, тушаётган материал компенсацияси ва ноль назорати механик тизим ҳамда материал оқимига қараб созланади.
Двигател ва пневматик бошқарув
Конвейер, шнек, насос, аралаштиргич ва компрессор билан боғлиқ буйруқлар контактор, юмшоқ ишга туширгич ёки частота ўзгартиргич орқали узатилиши мумкин. Клапанлар ва цилиндрлар соленоидлар ҳамда ҳолат датчиклари билан назорат қилинади.
Маълумот ва ҳисобот модули
Рецептлар, партия ёзувлари, материал сарфи, ишлаб чиқариш вақти, оператор ҳаракати ва авария ҳодисалари маҳаллий базада сақланиши мумкин. Ҳисобот шакли, сақлаш муддати ва экспорт формати буюртмачининг иш жараёнига мосланади.
Блокировка ва хавфсизлик занжирлари
Фавқулодда тўхтатиш, ҳимоя қопқоқлари, мотор ҳимояси, ҳаво босими, аралаштиргич ҳолати ва тушириш рухсатлари ўзаро блокировка орқали текширилади. Хавфсизлик функциялари монтаждан сўнг дала ускуналари билан биргаликда синовдан ўтказилади.
Тармоқ ва масофавий хизмат
Ethernet асосидаги маҳаллий тармоқ оператор, захира компьютер ва маълумот тизимлари ўртасида алоқа яратади. Масофавий диагностика фақат ҳимояланган уланиш, буюртмачининг рухсати ва аниқ кириш сиёсати билан қўшилади.
Стандарт конфигурация
Базавий автоматлаштириш мажмуаси электр бошқарув шкафи, оператор интерфейси, PLC дастури, кириш-чиқиш модуллари, тарози интерфейслари, рецепт бошқаруви, ишлаб чиқариш цикли, авария журнали ва қўлда сервис функцияларини қамраб олади. Двигател қувват занжирлари ва дала кабеллари етказиб бериш доирасига қараб алоҳида кўрсатилади.
Қўшимча конфигурациялар
Икки компьютерли захира бошқарув, UPS, саноат тармоқ коммутатори, ҳисобот принтери, узлуксиз маълумот сервери, масофавий сервис, лаборатория ёки ERP интерфейси, онлайн агрегат намлик датчиклари, сув миқдорини автоматик тузатиш ва видеокузатув интеграцияси вариант сифатида танланади.
Ўрнатиш талаблари
Бошқарув хонаси қуруқ, чангдан ажратилган ва шамоллатиладиган бўлиши керак. Барқарор электр таъминоти, ҳимоя ерга улаш, қувват ҳамда сигнал кабелларини ажратиб ётқизиш, экранланган аналог кабеллар ва белгиланган тармоқ уланишлари талаб этилади. Фавқулодда тўхтатиш нуқталари оператор ва сервис ходими тез етадиган жойларда ўрнатилади.
Техник хизмат ва эҳтиёт қисмлар
Рецепт ва дастур захира нусхалари сақланади, тарозилар даврий калибрланади, фавқулодда тўхтатиш ва блокировкалар синовдан ўтказилади. Шкаф вентиляторлари ва фильтрлари тозаланади, терминаллар тортилади, қувват манбалари ва аккумуляторлар текширилади. Амалий захира тўпламига суғурталар, релелар, қувват манбаи, алоқа модули, асосий датчиклар ва тарози компонентлари киритилиши мумкин.
Кўп сўраладиган саволлар
Тизим мавжуд бетон заводига ўрнатиладими?
Ҳа, модернизация мумкин, лекин мавжуд электр чизмалари, тарозилар, датчиклар, моторлар, клапанлар, хавфсизлик занжирлари ва механик ҳолат аввал текширилади. Яроқли ускуналар сақланади, мос келмайдиган қисмлар алмаштирилади.
Бошқарув тизими тортиш аниқлигини ўзи белгилайдими?
Йўқ. Натижа тарози механикаси, тензодатчиклар, калибрлаш, озиқлантириш тезлиги, тушаётган материал компенсацияси, намлик ва материал оқимига биргаликда боғлиқ. Дастур тўғри созланган механик тизимни бошқаради.
Интернет бўлмаса завод ишлайдими?
Маҳаллий автоматик ишлаб чиқариш интернетга боғлиқ бўлмайди. Интернет масофавий диагностика, булутли ҳисобот ёки ташқи корхона тизими билан алоқа танлангандагина керак бўлади.
Қайси PLC бренди қўлланади?
PLC ва электр компонентлар бренди буюртма конфигурацияси, маҳаллий сервис, эҳтиёт қисмлар мавжудлиги ва буюртмачининг талаби бўйича танланади. Битта бренд барча лойиҳалар учун универсал деб кўрсатилмайди.
ERP ёки лаборатория дастурига улаш мумкинми?
Ҳа, ташқи тизимда мавжуд протокол ва маълумот формати олдиндан келишилганда интеграция қилинади. Узатиладиган рецепт, буюртма, партия, материал сарфи ва транспорт маълумотлари лойиҳада аниқ белгиланади.
Буюртма учун маълумотлар
Таклиф учун завод тури ва модели, аралаштиргич, бункер ва материал контурлари, тарозилар, мотор ҳамда клапанлар рўйхати, электр стандартлари, мавжуд чизмалар, керакли бошқарув режимлари, интерфейс тиллари, ҳисоботлар, тармоқ ёки ERP интеграцияси ва ишга тушириш жойини юборинг.
Боғлиқ маҳсулотлар
Маҳсулот иштирок этган лойиҳалар
Тавсия этилган маҳсулотлар
Керакли маҳсулот топилмадими?
Телефон рақамингизни қолдиринг, мутахассисимиз сиз билан боғланиб, энг мос маҳсулотни тавсия қилади.