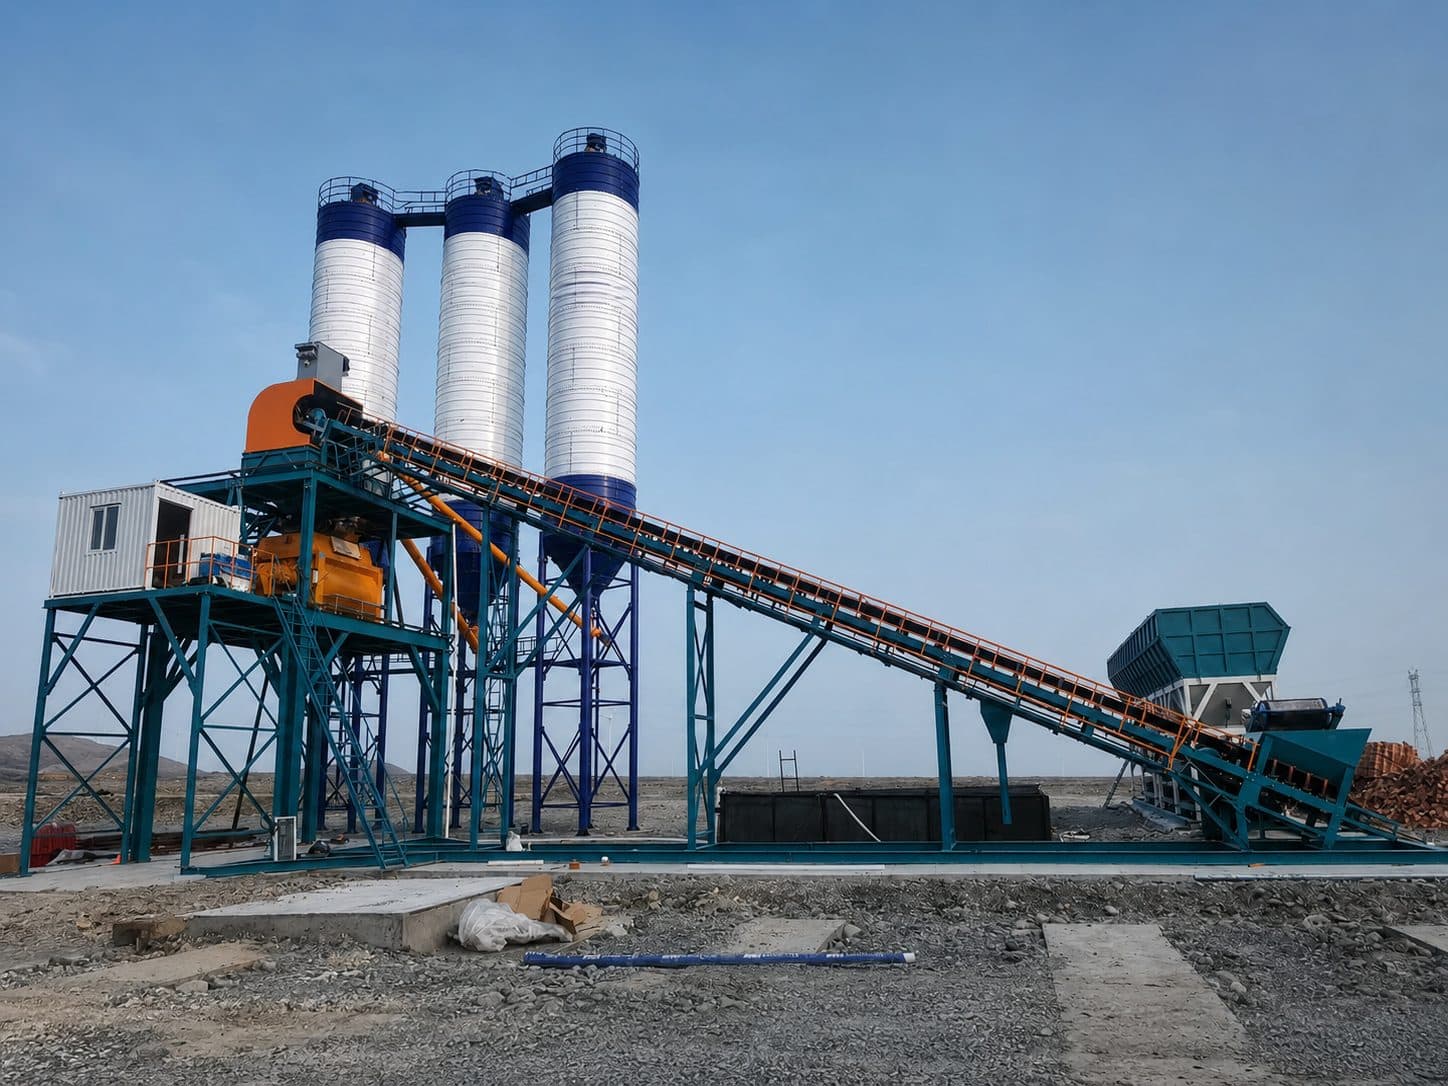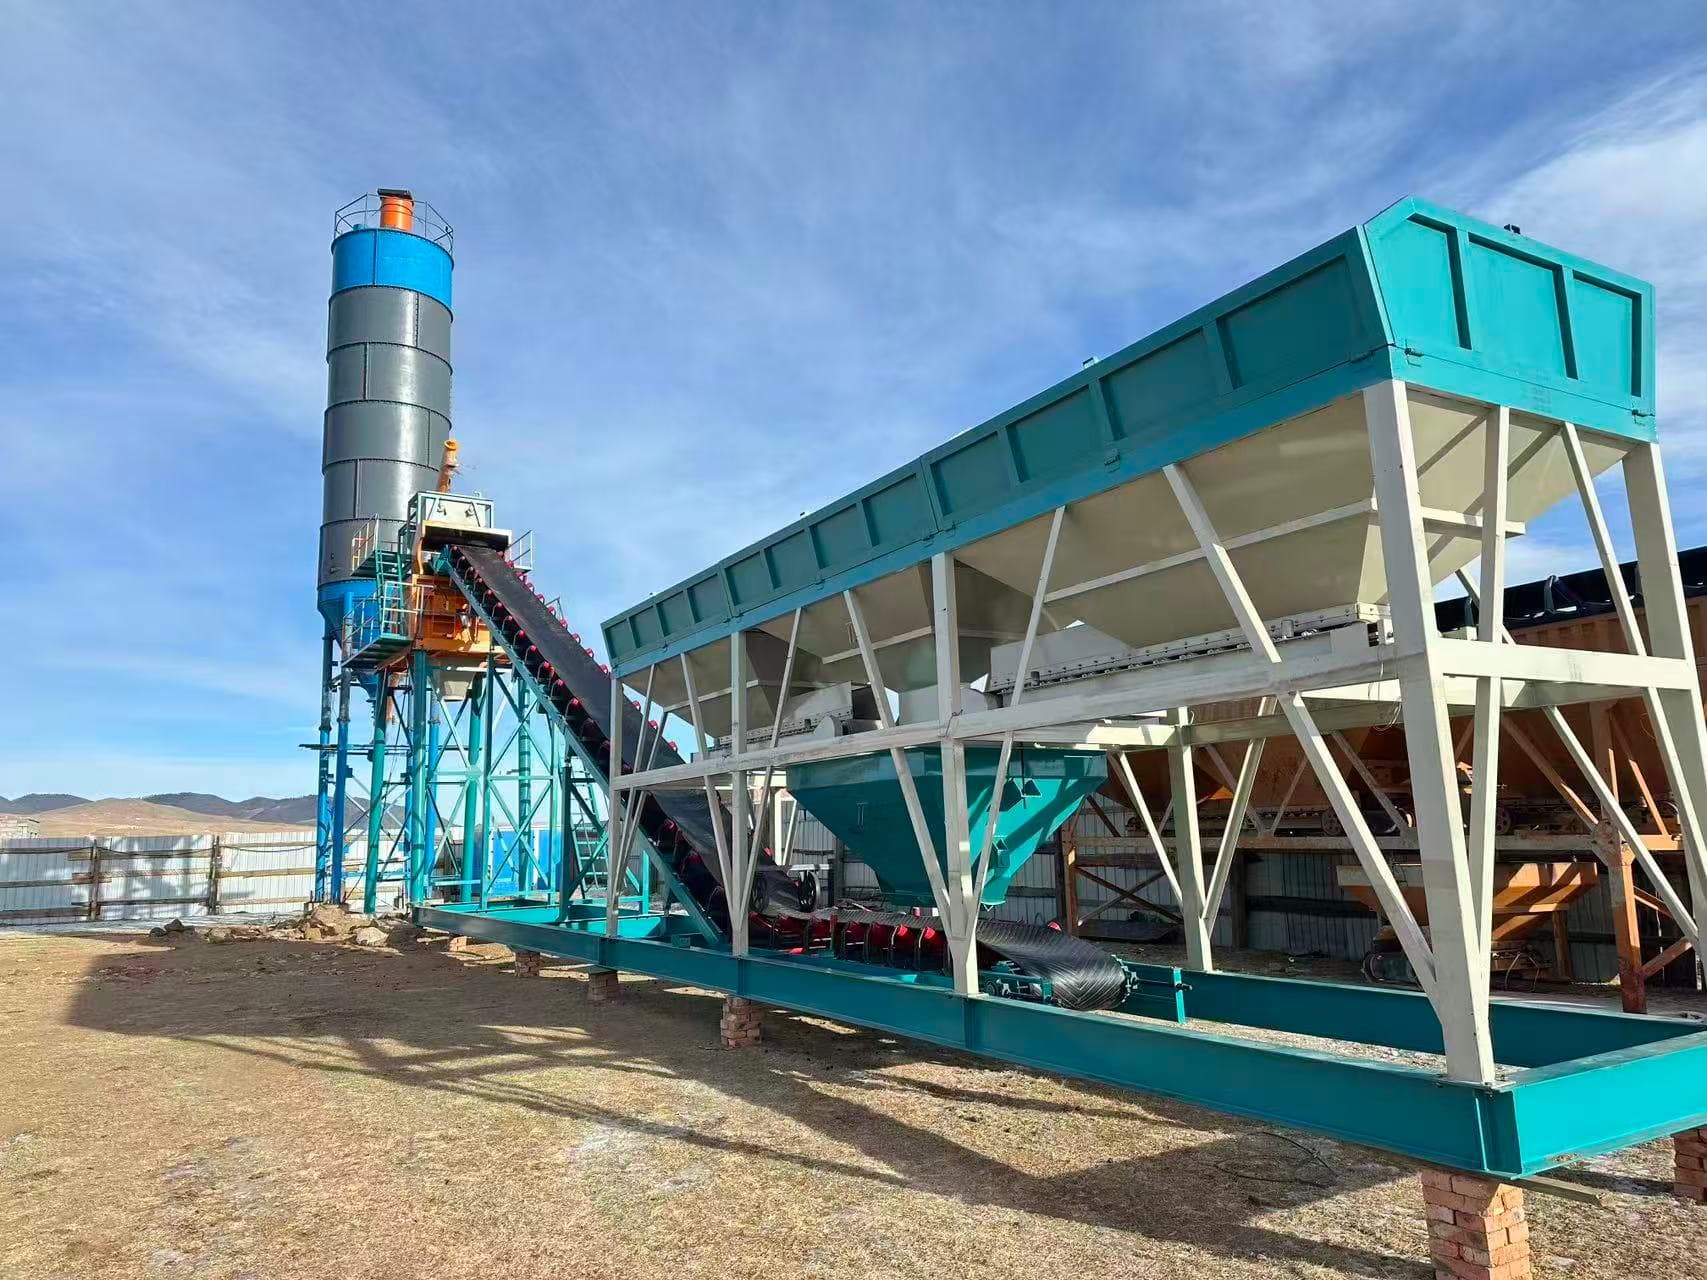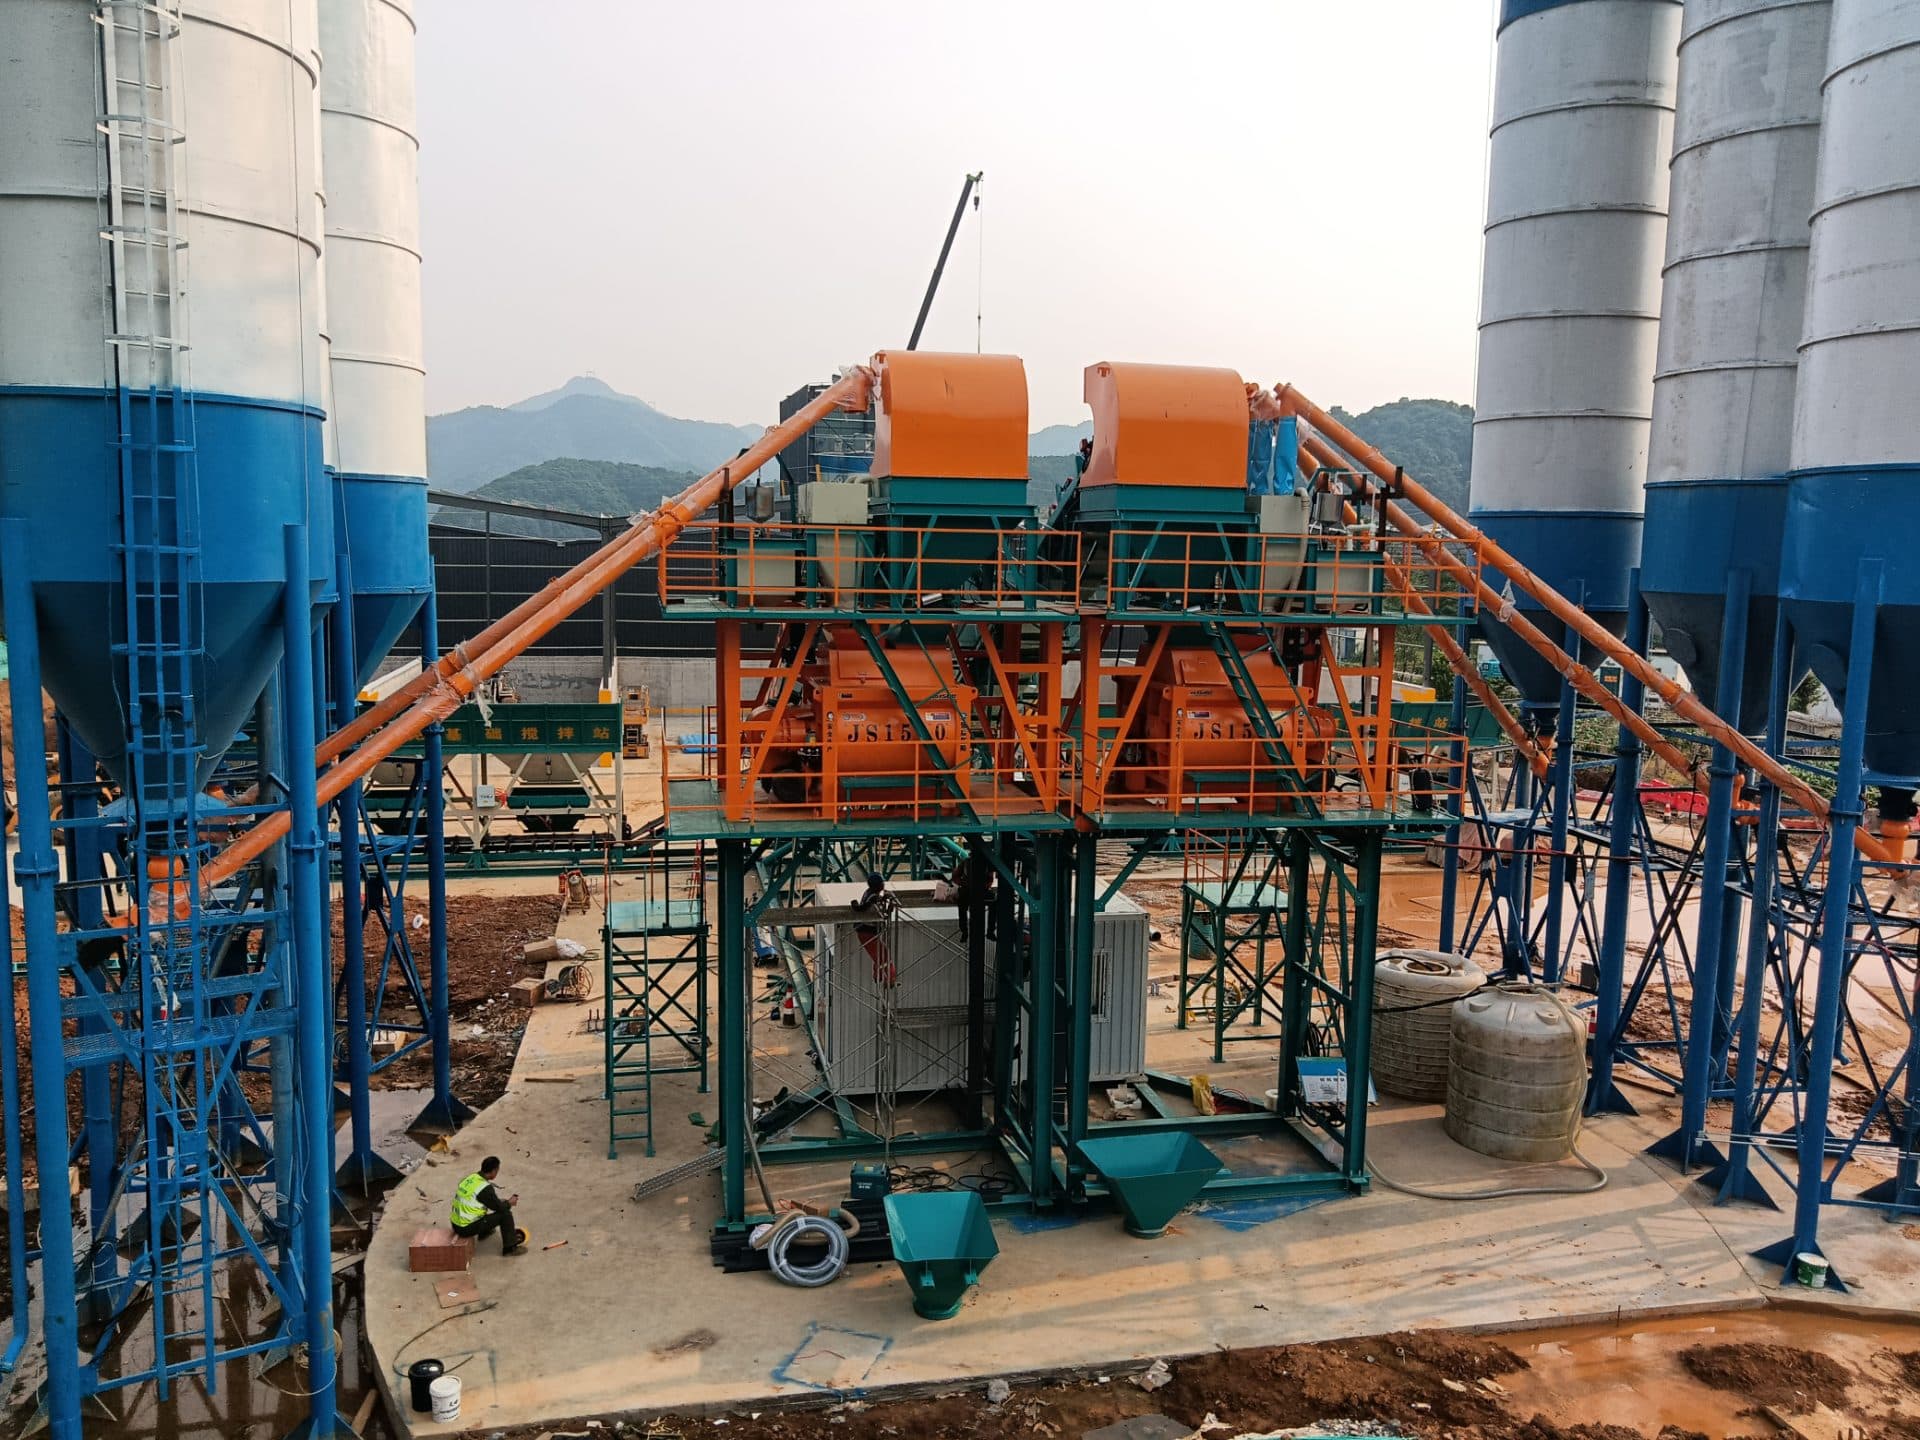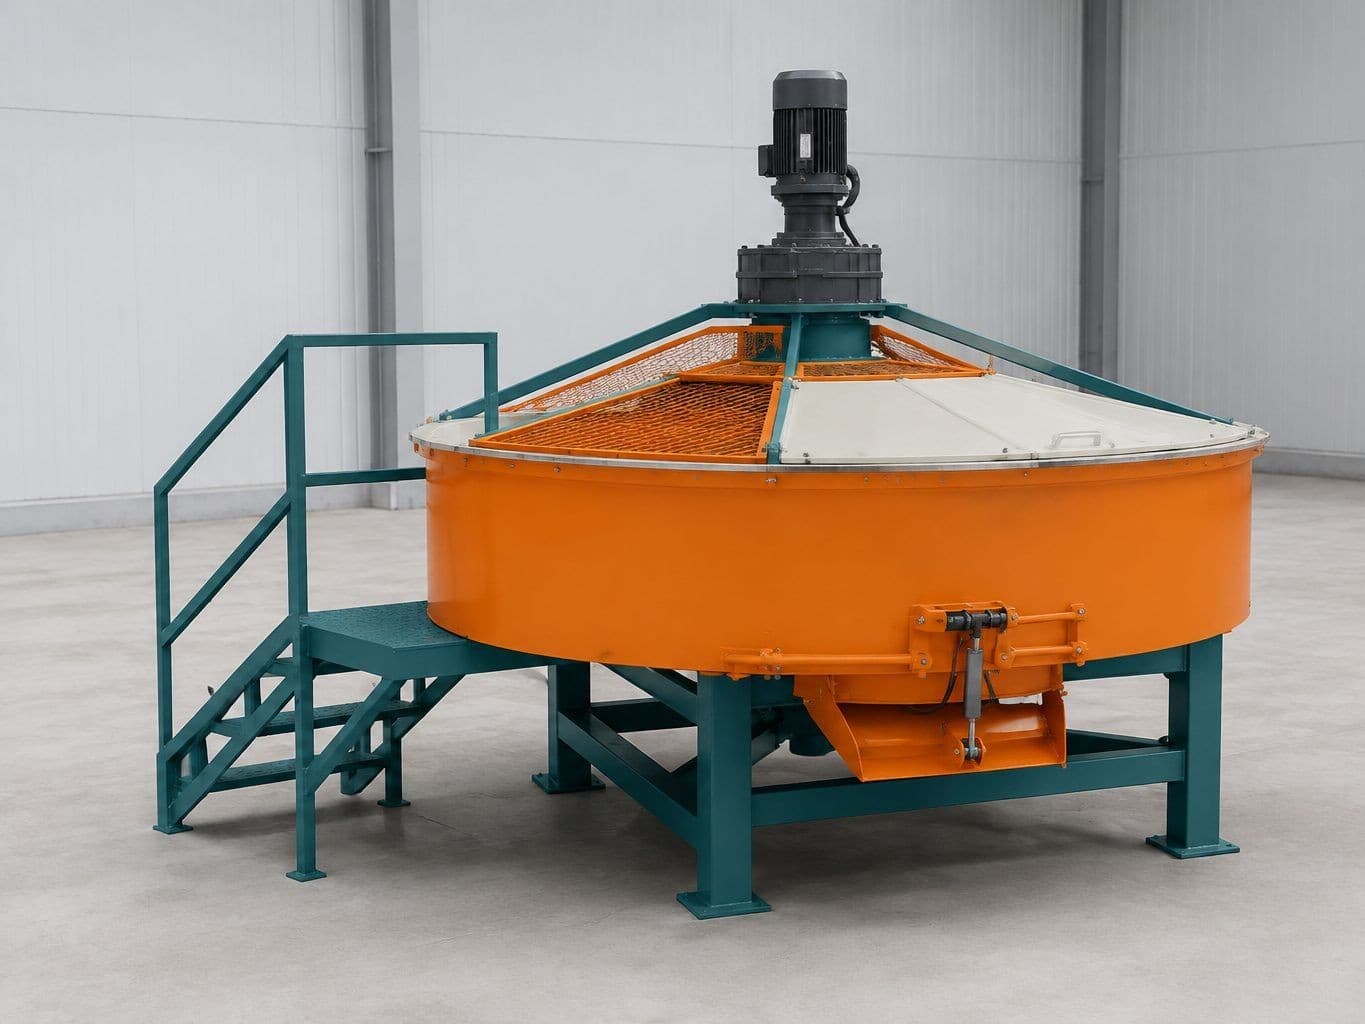
Nega 90 m³/soat beton zavodi har doim 90 m³/soat ishlab chiqarmaydi?
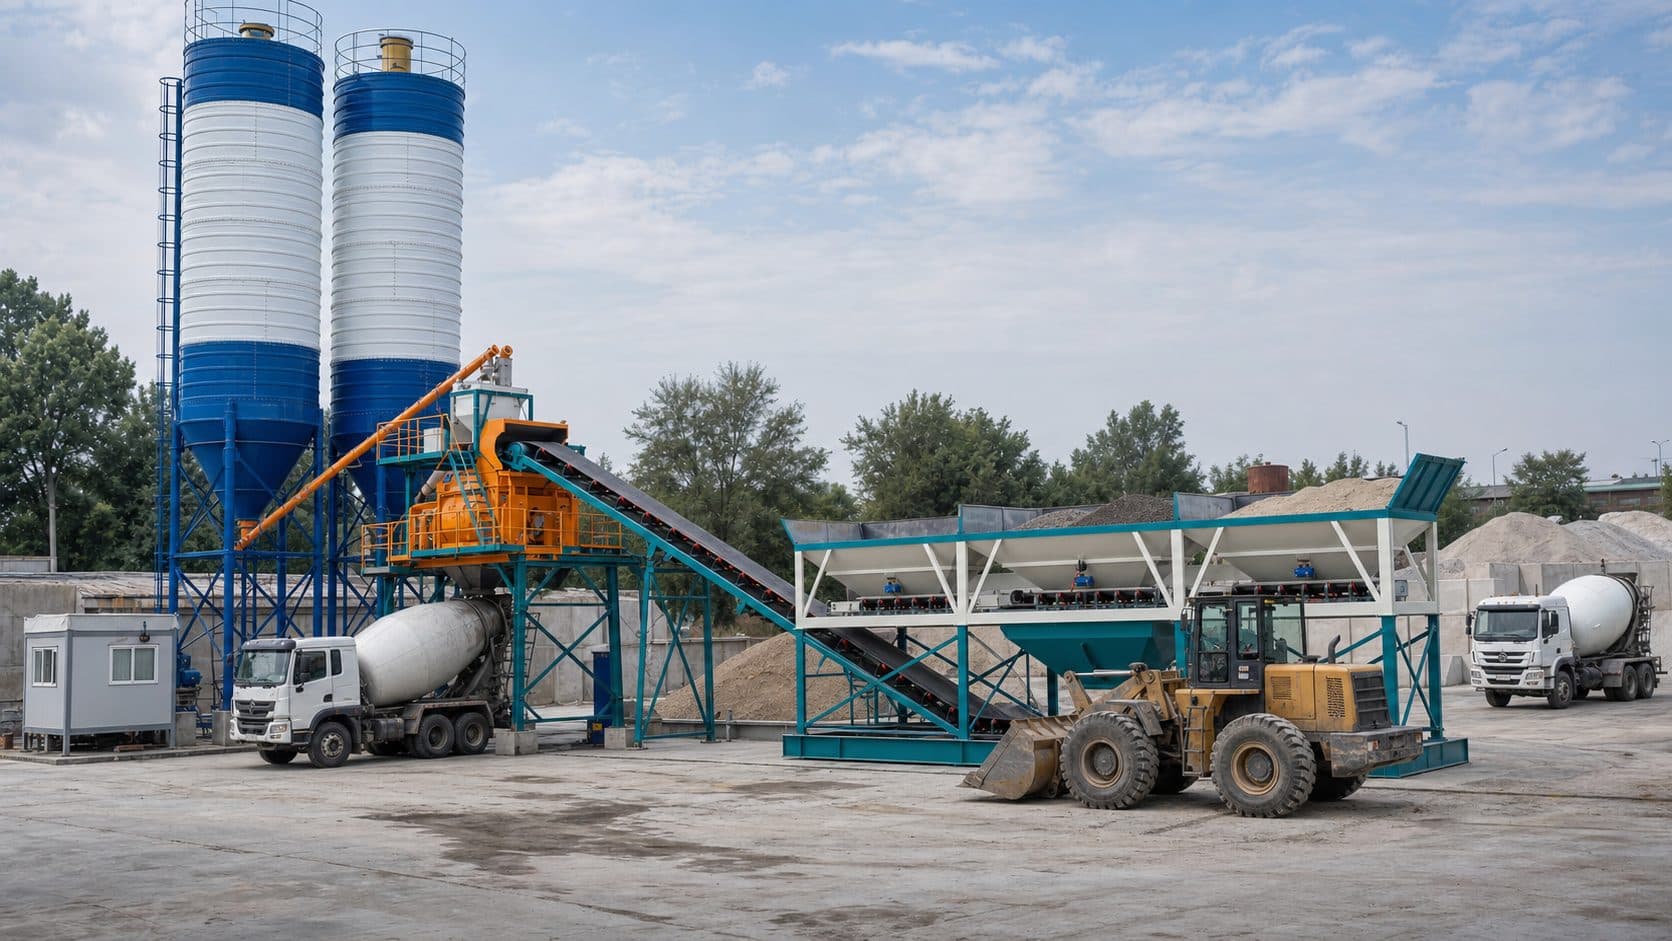
Beton zavodi nomidagi 90 m³/soat ko‘rsatkichi odatda ideal hisobiy sikl asosidagi nazariy ishlab chiqarish quvvatini bildiradi. Bu raqam zavod istalgan retsept, istalgan ob-havo va istalgan maydon logistikasida har soat aniq 90 m³ beton berishini anglatmaydi.
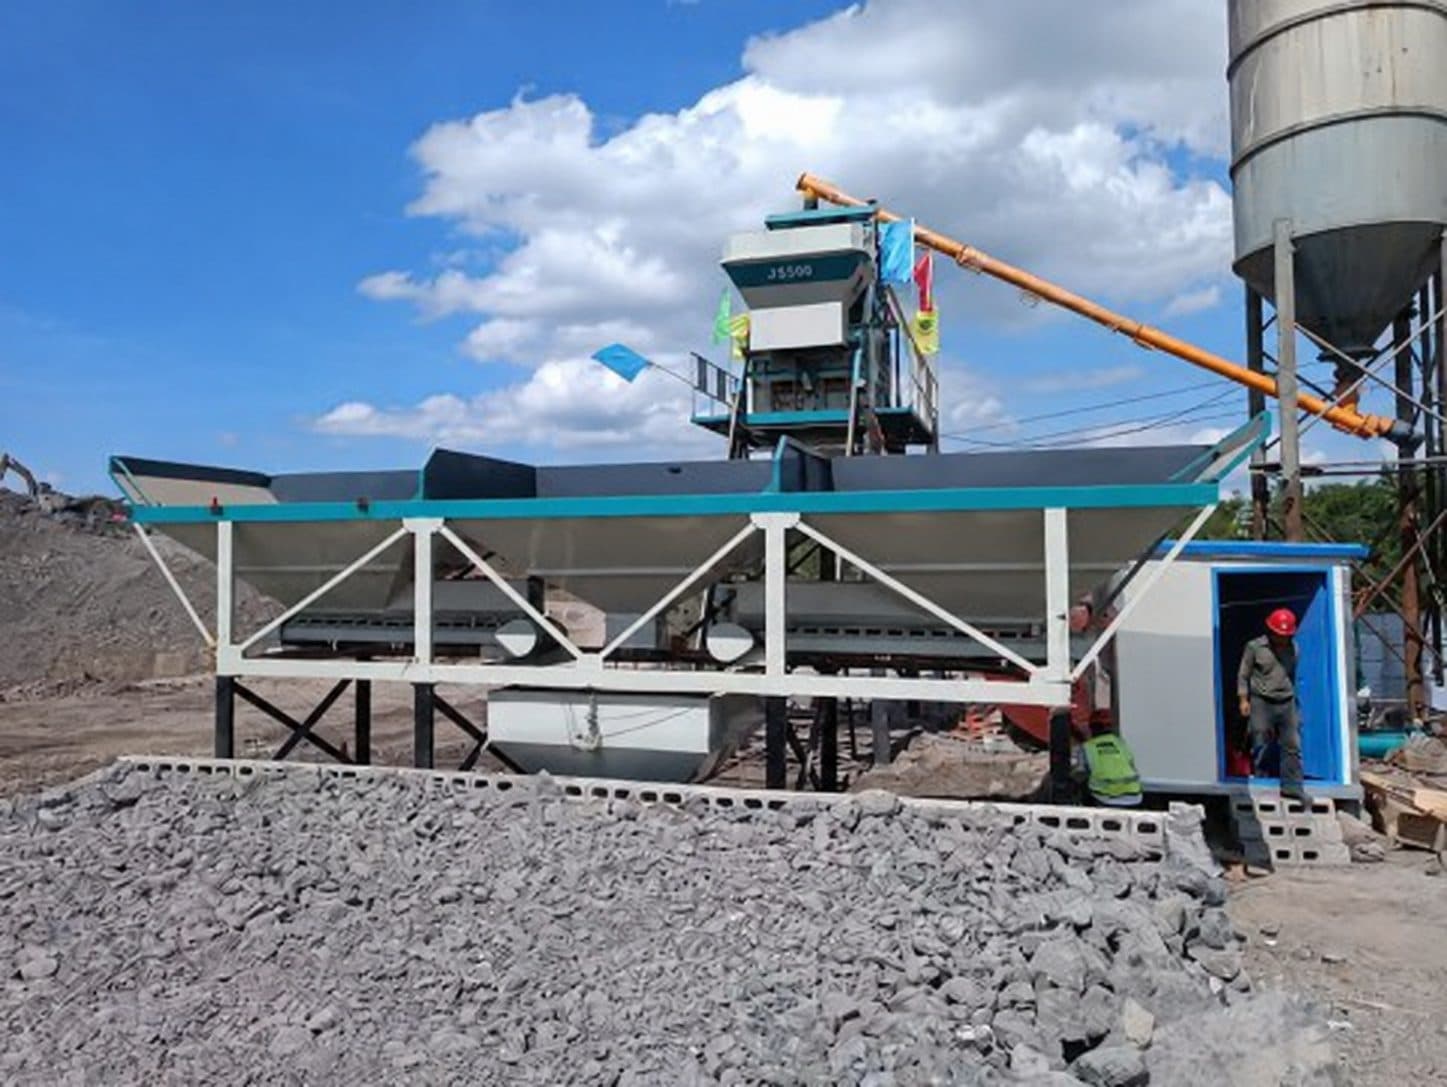
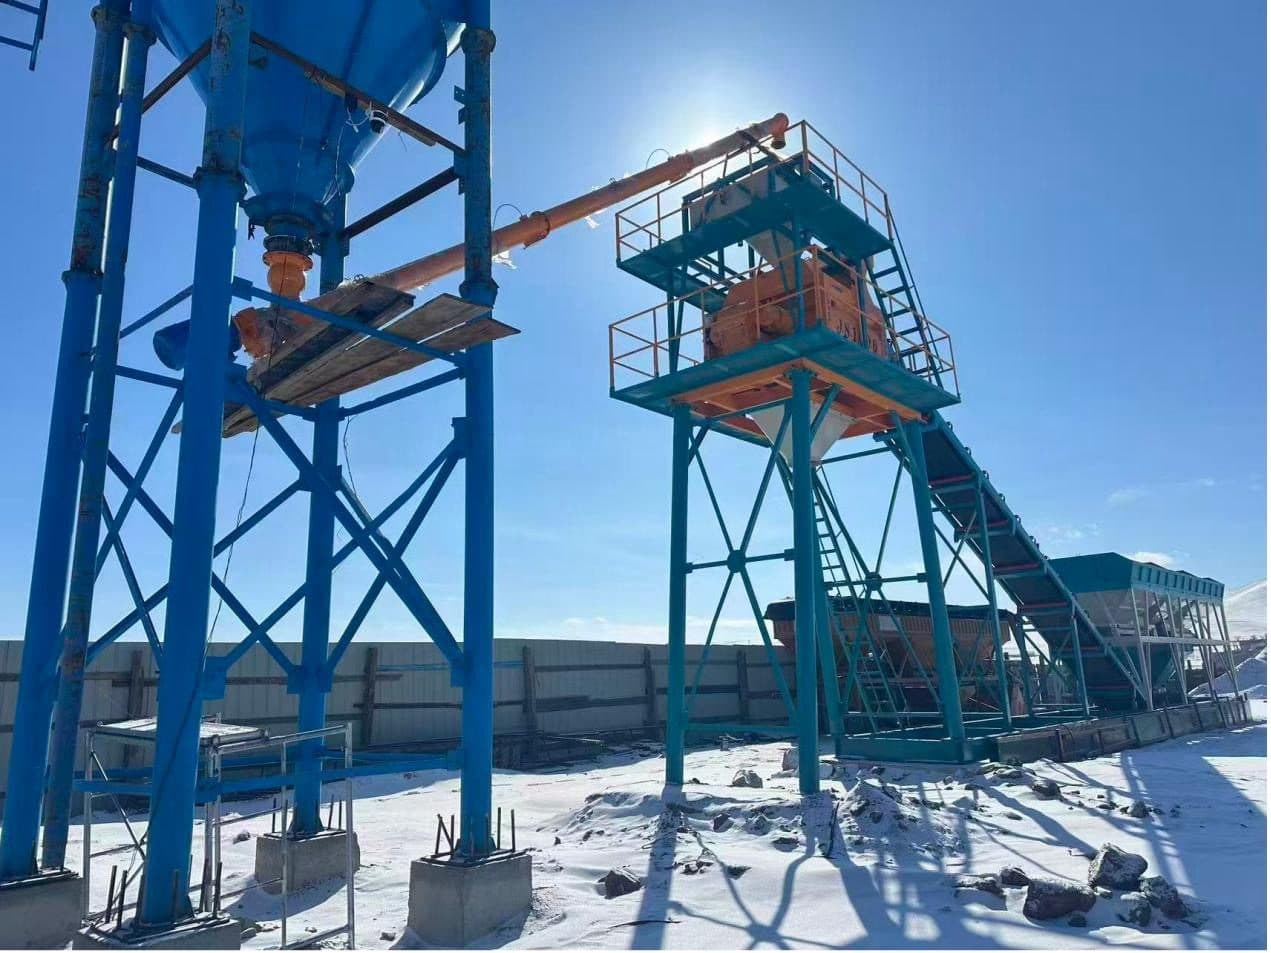
Haqiqiy unumdorlik aralashtirgichdan tashqari inert materiallarni dozalash, sement va suvni tortish, konveyer, tushirish zatvori, avtobeton aralashtirgichning joylashishi, material zaxirasi va rejalashtirilgan to‘xtashlarning birgalikdagi ishiga bog‘liq. Amaliy natijani tushunish uchun avval 90 m³/soat raqami qanday hisoblanishini ko‘rib chiqamiz.
1. 90 m³/soat nimani anglatadi?
Nazariy unumdorlik soddalashtirilgan formula bilan hisoblanadi:
Nazariy unumdorlik = bitta partiya hajmi × bir soatdagi sikllar soni.
Masalan, 1,5 m³ tayyor beton chiqaradigan aralashtirgich bir to‘liq siklni 60 soniyada yakunlasa, bir soatda 60 ta sikl bajaradi: 1,5 × 60 = 90 m³/soat. Hisob har bir partiya to‘liq hajmda ekanini va sikllar orasida kutish yo‘qligini qabul qiladi.
O‘rtacha to‘liq sikl | Bir soatdagi sikllar | 1,5 m³ partiya bilan hisobiy natija |
|---|---|---|
60 soniya | 60 | 90 m³/soat |
75 soniya | 48 | 72 m³/soat |
90 soniya | 40 | 60 m³/soat |
120 soniya | 30 | 45 m³/soat |
Jadval faqat sikl vaqtining ta’sirini ko‘rsatadigan misoldir. U ma’lum bir zavodning kafolatlangan ishlab chiqarish natijasi emas.
2. To‘liq sikl faqat aralashtirish vaqti emas
Operator “aralashtirish 30 soniya” degan parametrni ko‘rib, butun sikl ham 30 soniya deb o‘ylashi mumkin. Aslida bir partiya quyidagi ketma-ket bosqichlardan o‘tadi:
inert materiallarni bunkerlaridan dozalash va tortish;
materialni lenta yoki skip orqali aralashtirgichga uzatish;
sement va boshqa kukunlarni tortish;
suv va kimyoviy qo‘shimchalarni dozalash;
komponentlarni yuklash va tasdiqlangan vaqt davomida aralashtirish;
tayyor qorishmani tushirish va zatvorni qayta yopish;
keyingi partiya uchun tarozilar va mexanizmlarni tayyorlash.
Ba’zi jarayonlar parallel bajarilishi mumkin, ammo eng sekin bosqich umumiy siklni belgilaydi. Shuning uchun aralashtirgichning o‘zi tez ishlasa ham, inert material uzatish yoki avtobeton aralashtirgichni yuklash sekin bo‘lsa, zavod 90 m³/soatga erishmaydi.
3. Beton retsepturasi sikl vaqtini o‘zgartiradi
Nazariy ko‘rsatkich odatda belgilangan sinov sharoiti va ma’lum aralashtirish vaqti bilan beriladi. Ishlab chiqarishda esa beton retseptlari bir xil emas. Qattiq qorishma, ko‘p komponentli bog‘lovchi, tolali beton, yuqori aniqlik talab qiladigan maxsus aralashma yoki uzoqroq bir xillash vaqti siklni uzaytirishi mumkin.
Retsept almashganda bunker va dozatorlar navbati, qo‘shimcha konturlari, aralashtirish vaqti hamda ba’zan tozalash talabi o‘zgaradi. Qisqa siklni saqlash uchun beton sifatini xavf ostiga qo‘yish mumkin emas; texnolog tasdiqlagan aralashtirish vaqti ustuvor bo‘lishi kerak.
4. Inert material ta’minoti va namlik
90 m³/soat ishlab chiqarish uchun qum va shag‘al bunkerlari uzluksiz to‘ldirilib turishi kerak. Frontal yuklagich kechiksa, fraksiya tugasa, bunker og‘zida material ko‘prik hosil qilsa yoki yirik muzlagan bo‘lak oziqlantirgichni to‘ssa, avtomatika keyingi partiyani boshlay olmaydi.
Qum namligi o‘zgarganda boshqaruv tizimi suv miqdorini tuzatishi kerak. Namlik datchigini tekshirish, laboratoriya namunasi olish yoki juda nam materialni barqaror dozalash qo‘shimcha vaqt talab qilishi mumkin. Notekis material oqimi tarozi to‘lishini sekinlashtirib, siklni bir necha soniyaga uzaytiradi; bu farq bir soat davomida ko‘p marta takrorlanadi.
5. Sement, suv, qo‘shimcha va siqilgan havo ham cheklov bo‘lishi mumkin
Shnekli konveyer sement dozatorini keyingi siklgacha to‘ldira olmasa, aralashtirgich kutadi. Xuddi shunday, past suv bosimi, sekin nasos, tor quvur, yopishqoq qo‘shimcha yoki pnevmatik tizimdagi bosim pasayishi klapan va zatvorlar ishini sekinlashtiradi.
Zavodning nominal quvvatini baholashda faqat aralashtirgich motoriga emas, quyidagilarga ham qarash kerak:
inert material lentasi yoki skipning real uzatish quvvati;
sement shneklarining soni, diametri, burchagi va uzatish quvvati;
suv va qo‘shimcha nasoslarining sarfi;
kompressor quvvati va havo bosimining barqarorligi;
tarozilar hajmi va bir vaqtda dozalash imkoniyati.
6. Avtobeton aralashtirgichlar harakati zavod ritmini belgilaydi
1,5 m³ partiya bilan 9 m³ avtobeton aralashtirgichni to‘ldirish uchun nazariy jihatdan oltita to‘liq partiya kerak. Lekin mashinaning tushirish nuqtasiga kirishi, to‘g‘ri joylashishi, yuklanishi, hujjat olishi va keyingi mashinaga yo‘l bo‘shatishi ham vaqt oladi.
Agar mashinalar kechiksa, maydon ichidagi yo‘l tor bo‘lsa yoki bitta kirish-chiqish yo‘li qarama-qarshi oqim yaratib qo‘ysa, tayyor aralashmani tushirish uchun joy bo‘lmaydi. Aksincha, zavod tez ishlasa-yu, avtobeton aralashtirgichlar soni kam bo‘lsa, ishlab chiqarish emas, tashish tizimi umumiy quvvatni cheklaydi.
7. Rejalashtirilgan va rejalashtirilmagan to‘xtashlar
Bir soatlik nazariy hisob uzluksiz ishlab chiqarishni qabul qiladi. Haqiqiy smenada esa quyidagi vaqtlar ham mavjud:
smena boshidagi tekshiruv va tizimni qizdirish;
retsept yoki beton markasini almashtirish;
aralashtirgich, zatvor va yuklash zonasini tozalash;
tarozilarni tekshirish yoki kalibrlash;
material yetkazilishini kutish;
texnik xizmat va yeyiluvchi qismlarni ko‘rikdan o‘tkazish;
datchik, konveyer, shnek yoki pnevmatik nosozlikni bartaraf etish.
Smenaning samarali ish vaqti kalendar vaqtiga teng emas. Kunlik reja tuzilganda barcha rejalashtirilgan to‘xtashlar alohida hisobga olinishi kerak.
8. Ob-havo, elektr va maydon sharoiti
Qishda muzlagan inert material va suv tizimini isitish, yozda esa material haroratini nazorat qilish siklga ta’sir qiladi. Kuchli yomg‘ir qum namligini tez o‘zgartirishi mumkin. Elektr kuchlanishining pasayishi, generator quvvatining yetishmasligi yoki suv ta’minotining beqarorligi ham uskunaning bir vaqtda to‘liq ishlashiga to‘sqinlik qiladi.
Maydon rejasi noto‘g‘ri bo‘lsa, frontal yuklagich bilan avtobeton aralashtirgich yo‘llari kesishadi. Bu xavfsizlik uchun harakatni to‘xtatishga va zavodning kutishiga olib keladi.
9. Haqiqiy unumdorlikni qanday hisoblash kerak?
Eng foydali ko‘rsatkich — zavod ishlagan aniq davrdagi muvaffaqiyatli partiyalar hajmi. Uni quyidagicha o‘lchash mumkin:
Haqiqiy unumdorlik = ishlab chiqarilgan beton hajmi ÷ kuzatilgan ish vaqti.
Hisobotda kuzatilgan davr, retsept, o‘rtacha partiya hajmi, muvaffaqiyatli sikllar soni va to‘xtash sabablari ko‘rsatiladi. Faqat eng tez bitta soatni emas, odatiy smenani ham tahlil qilish kerak. Shunda aralashtirgich, material uzatish, transport yoki tashkiliy jarayonlardan qaysi biri haqiqiy cheklov ekanini ko‘rish mumkin.
10. Zavod tanlashdan oldingi amaliy tekshiruv ro‘yxati
o‘rtacha, pik soatlik va sutkalik beton talabi;
smena davomiyligi va rejalashtirilgan to‘xtashlar;
beton markalari, cho‘kish ko‘rsatkichi va maxsus retseptlar;
inert material fraksiyalari, namlik o‘zgarishi va bunker zaxirasi;
sement va boshqa bog‘lovchilar soni hamda shnek konfiguratsiyasi;
avtobeton aralashtirgich hajmi, soni va aylanish vaqti;
maydon ichidagi kirish, yuklash va chiqish yo‘llari;
elektr, suv va siqilgan havo imkoniyatlari;
iqlim, isitish yoki sovutish talabi;
texnik xizmat va kelajakdagi kengaytirish rezervi.
Kattaroq modelni tanlash har doim muammoni hal qilmaydi. Agar asosiy cheklov avtobeton aralashtirgichlar soni, sement shnegi yoki material ombori bo‘lsa, zavod hajmini oshirishdan oldin shu tizimni yaxshilash kerak.
Ko‘p so‘raladigan savollar
90 m³/soat belgisi noto‘g‘rimi?
Yo‘q. Bu belgilangan partiya hajmi va sikl sharoitidagi nazariy sinf ko‘rsatkichidir. Uni uzluksiz kafolatlangan maydon natijasi sifatida talqin qilish noto‘g‘ri.
Avtomatika zavodni doim 90 m³/soatga olib chiqadimi?
Avtomatika parallel dozalash, navbat va signal nazoratini optimallashtiradi, ammo material yetishmasligi, uzoq aralashtirish retsepti yoki transport kutishini yo‘q qila olmaydi.
Kattaroq zavod tanlash xavfsizroqmi?
Faqat butun tizim mos bo‘lsa. Kattaroq aralashtirgich uchun bunker, konveyer, shnek, elektr, suv, transport va maydon logistikasi ham yetarli bo‘lishi kerak.
Qabul sinovida unumdorlik qanday tekshiriladi?
Sinov retsepti, material holati, partiya hajmi, boshlanish va tugash nuqtasi, o‘lchash davri va ruxsat etilgan to‘xtashlar oldindan kelishiladi. Natija shu shartlar doirasida baholanadi.
Xulosa
90 m³/soat — aralashtirgich hajmi va hisobiy sikldan kelib chiqadigan nazariy ko‘rsatkich. Haqiqiy ishlab chiqarish esa retsept, material oqimi, dozalash, kommunal resurslar, transport, ob-havo va smena boshqaruvining umumiy natijasidir.
To‘g‘ri zavod va konfiguratsiyani tanlash uchun o‘rtacha hamda pik talab, beton retseptlari, inert fraksiyalar, avtobeton aralashtirgichlar parki, maydon sxemasi va mavjud elektr-suv ma’lumotlarini yuboring. Biz nazariy raqamni emas, butun ishlab chiqarish zanjirini hisobga olgan yechimni baholaymiz.