为什么90 m³/h混凝土搅拌站并不总能产出90 m³/h
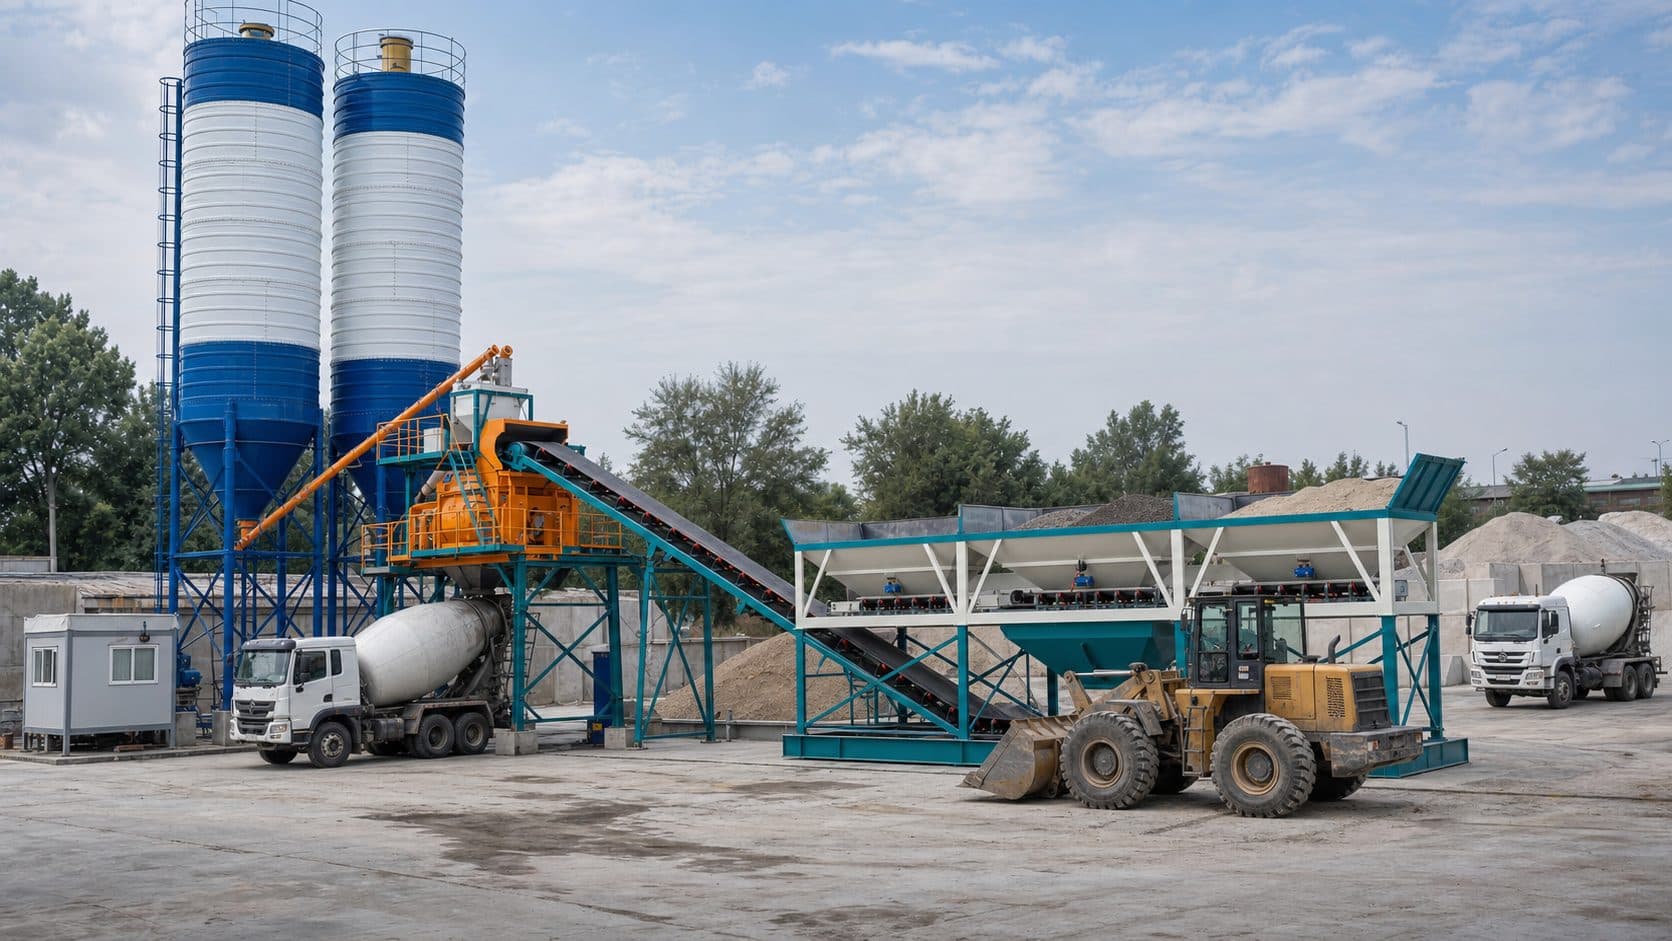
混凝土搅拌站型号中的90 m³/h通常表示在规定参考循环下的理论生产率,并不意味着在任何配方、气候和现场组织条件下每小时都能稳定交付90立方米混凝土。
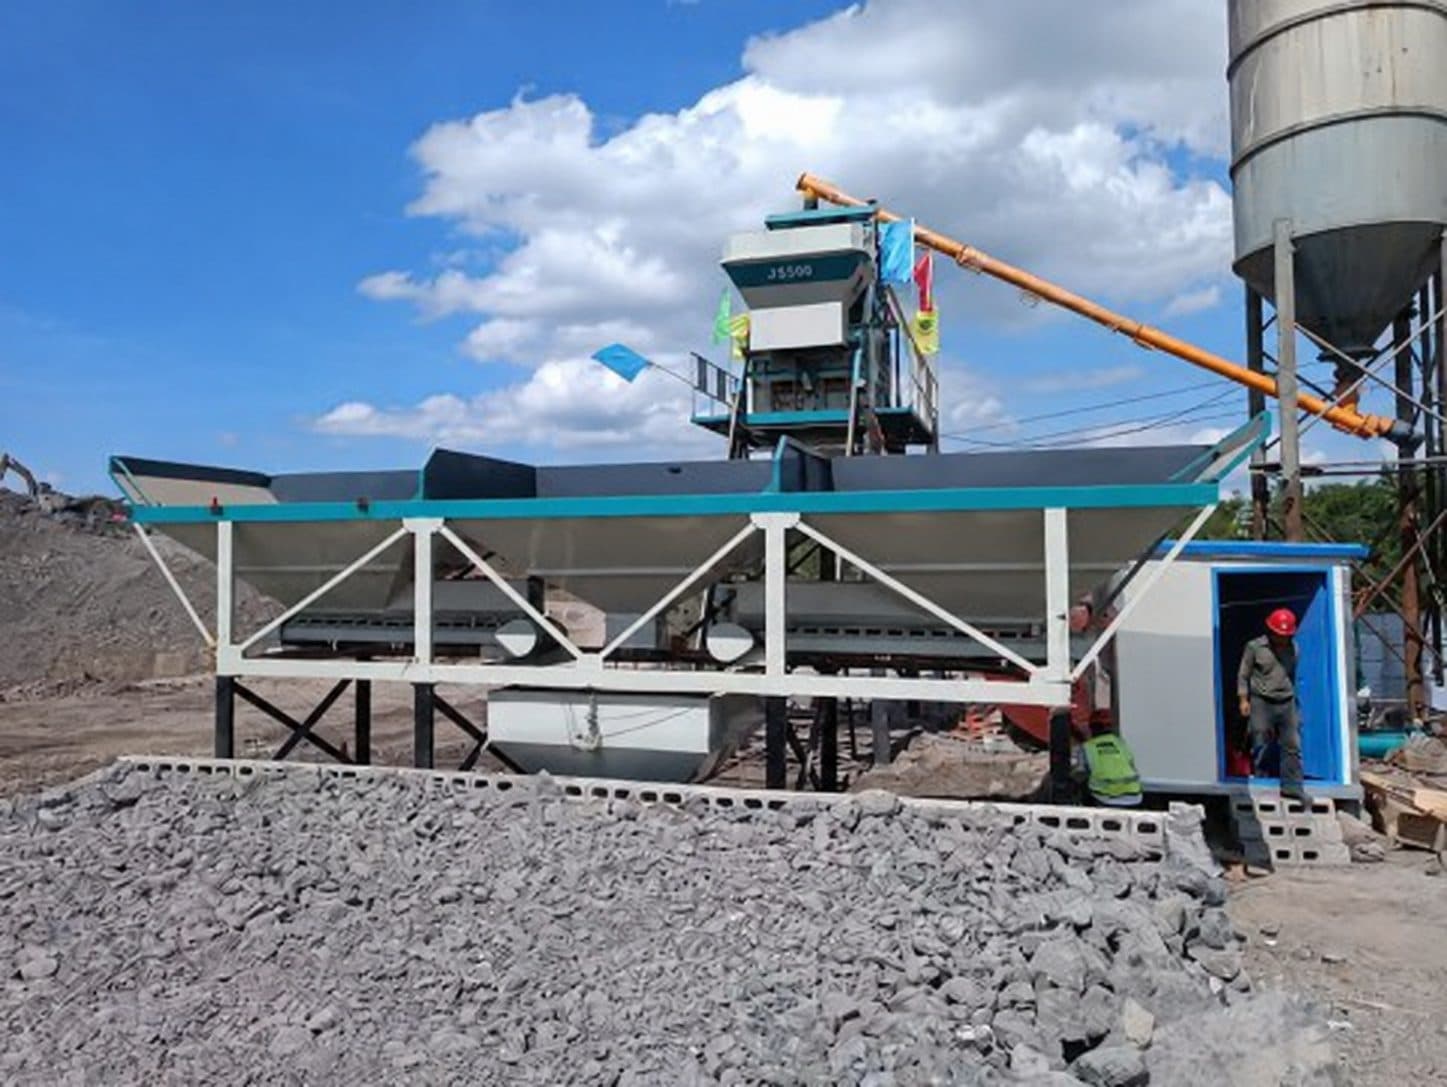
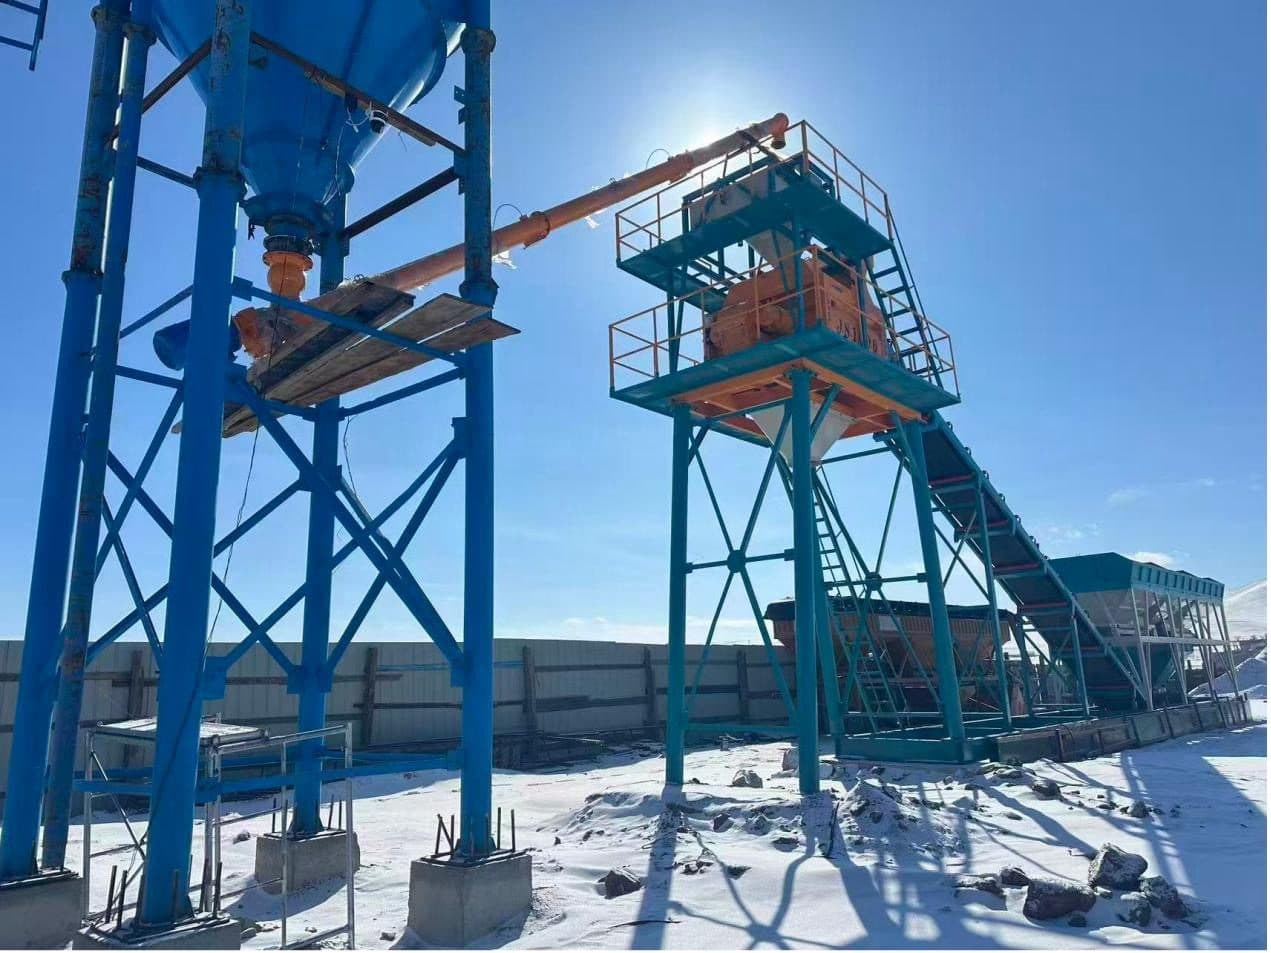
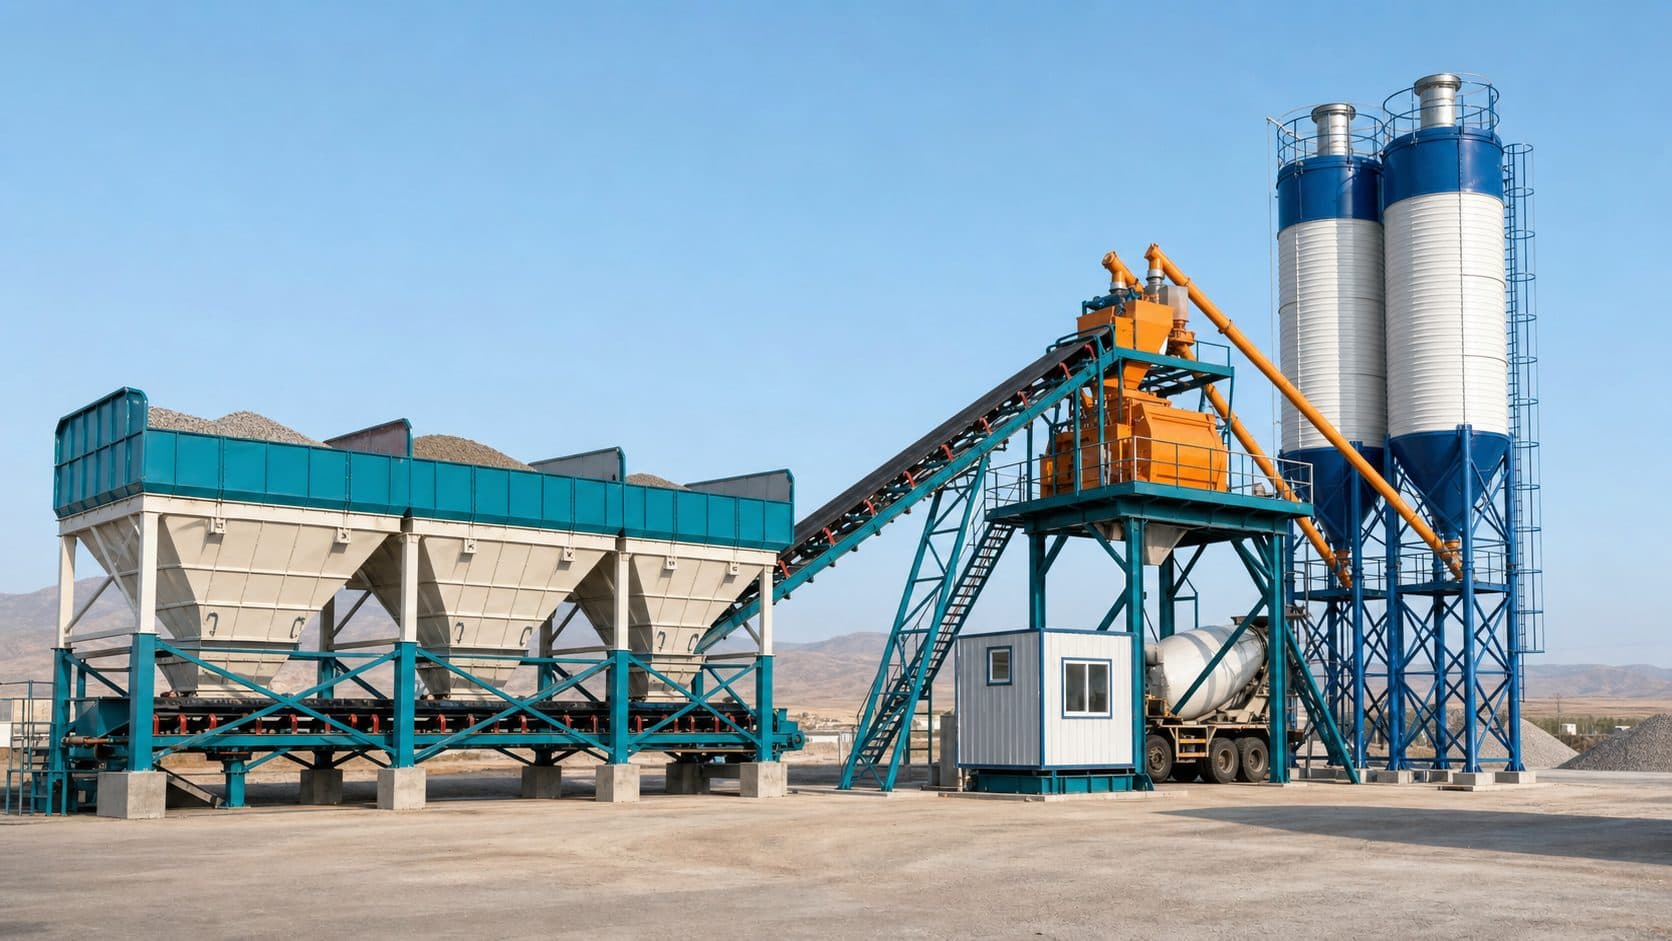
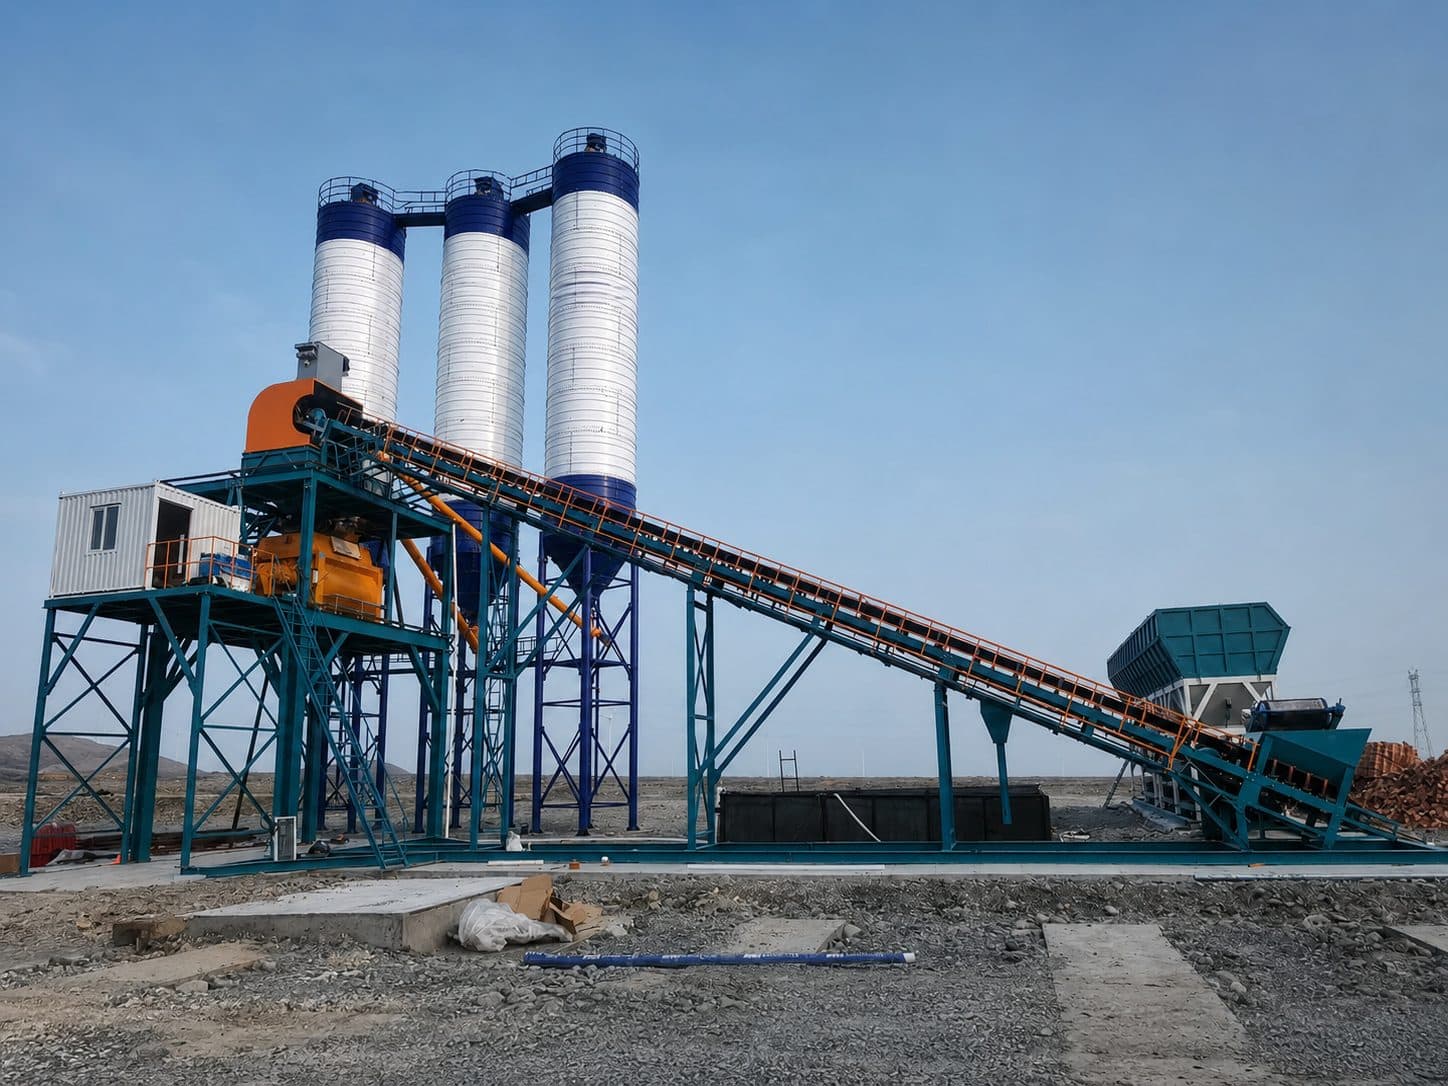
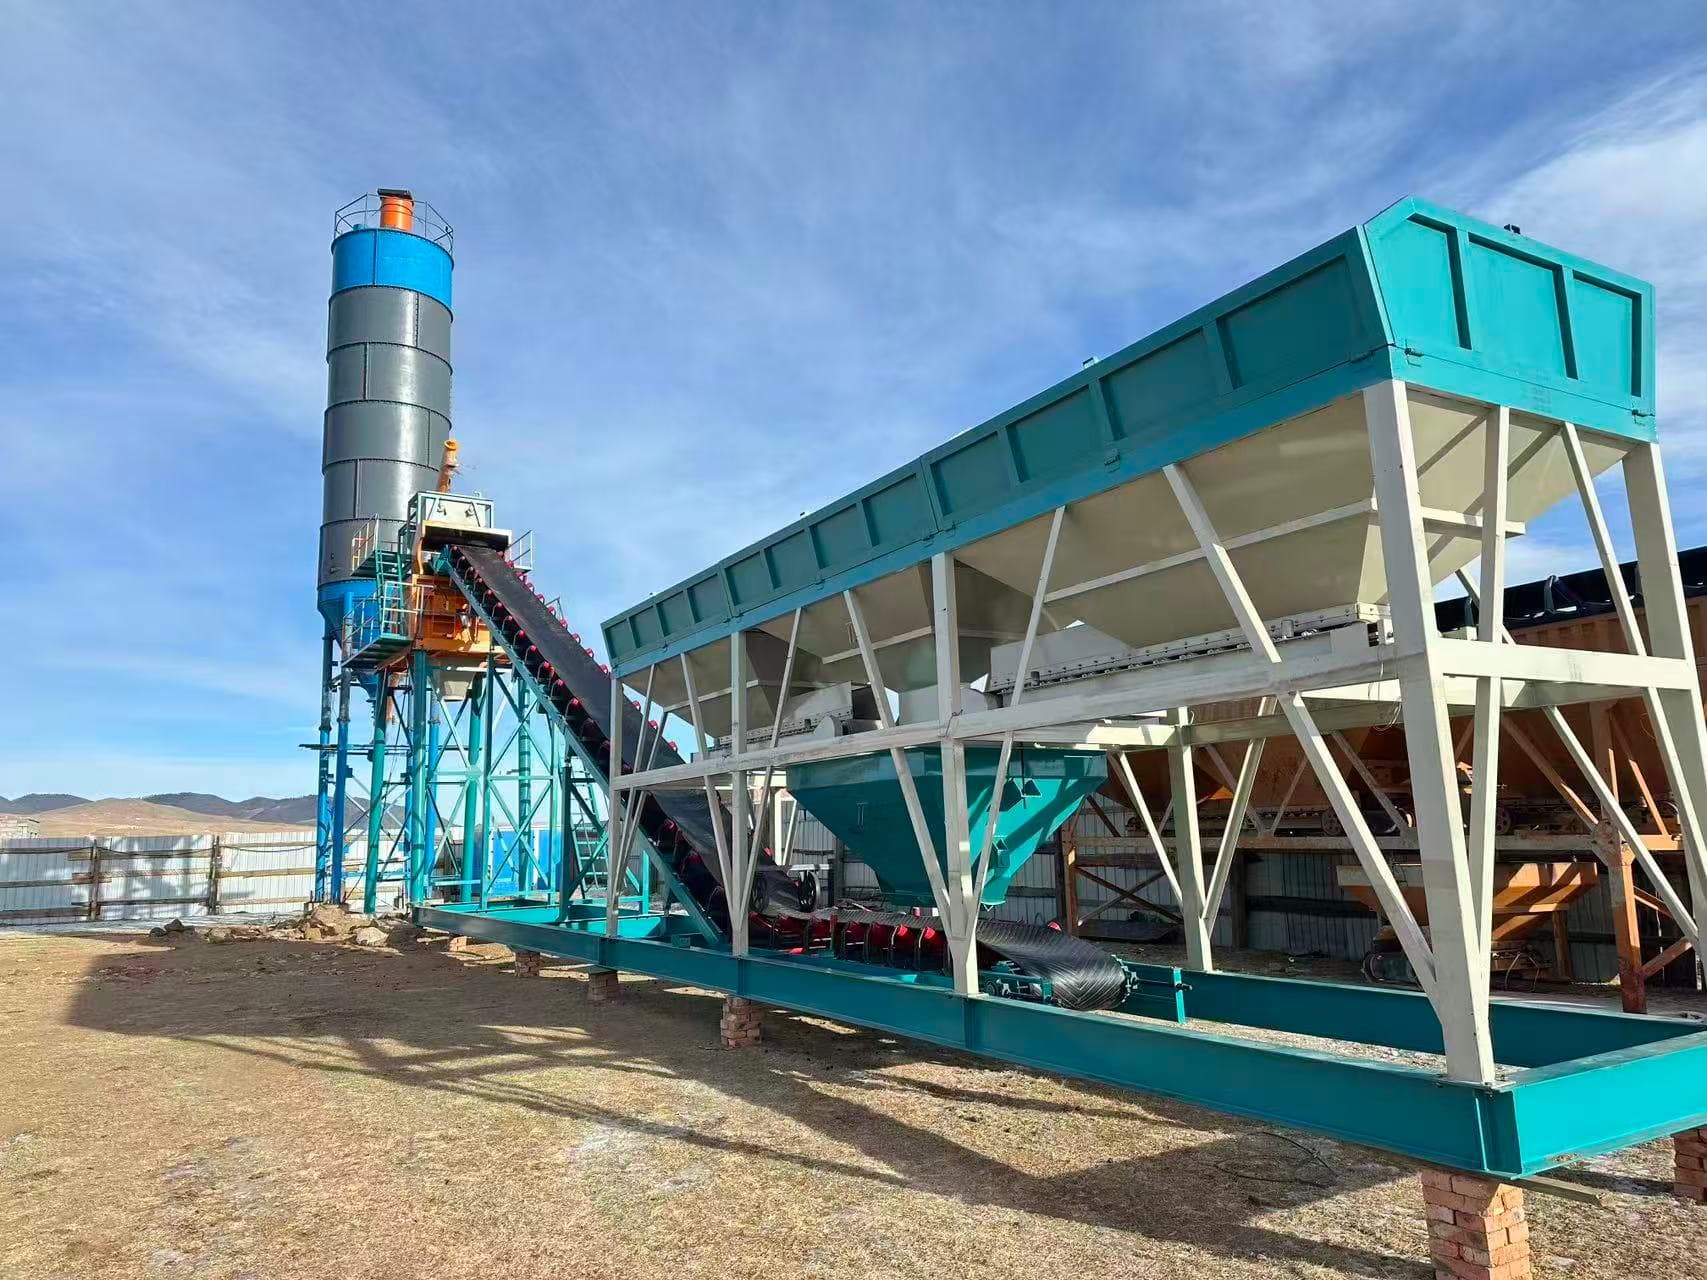
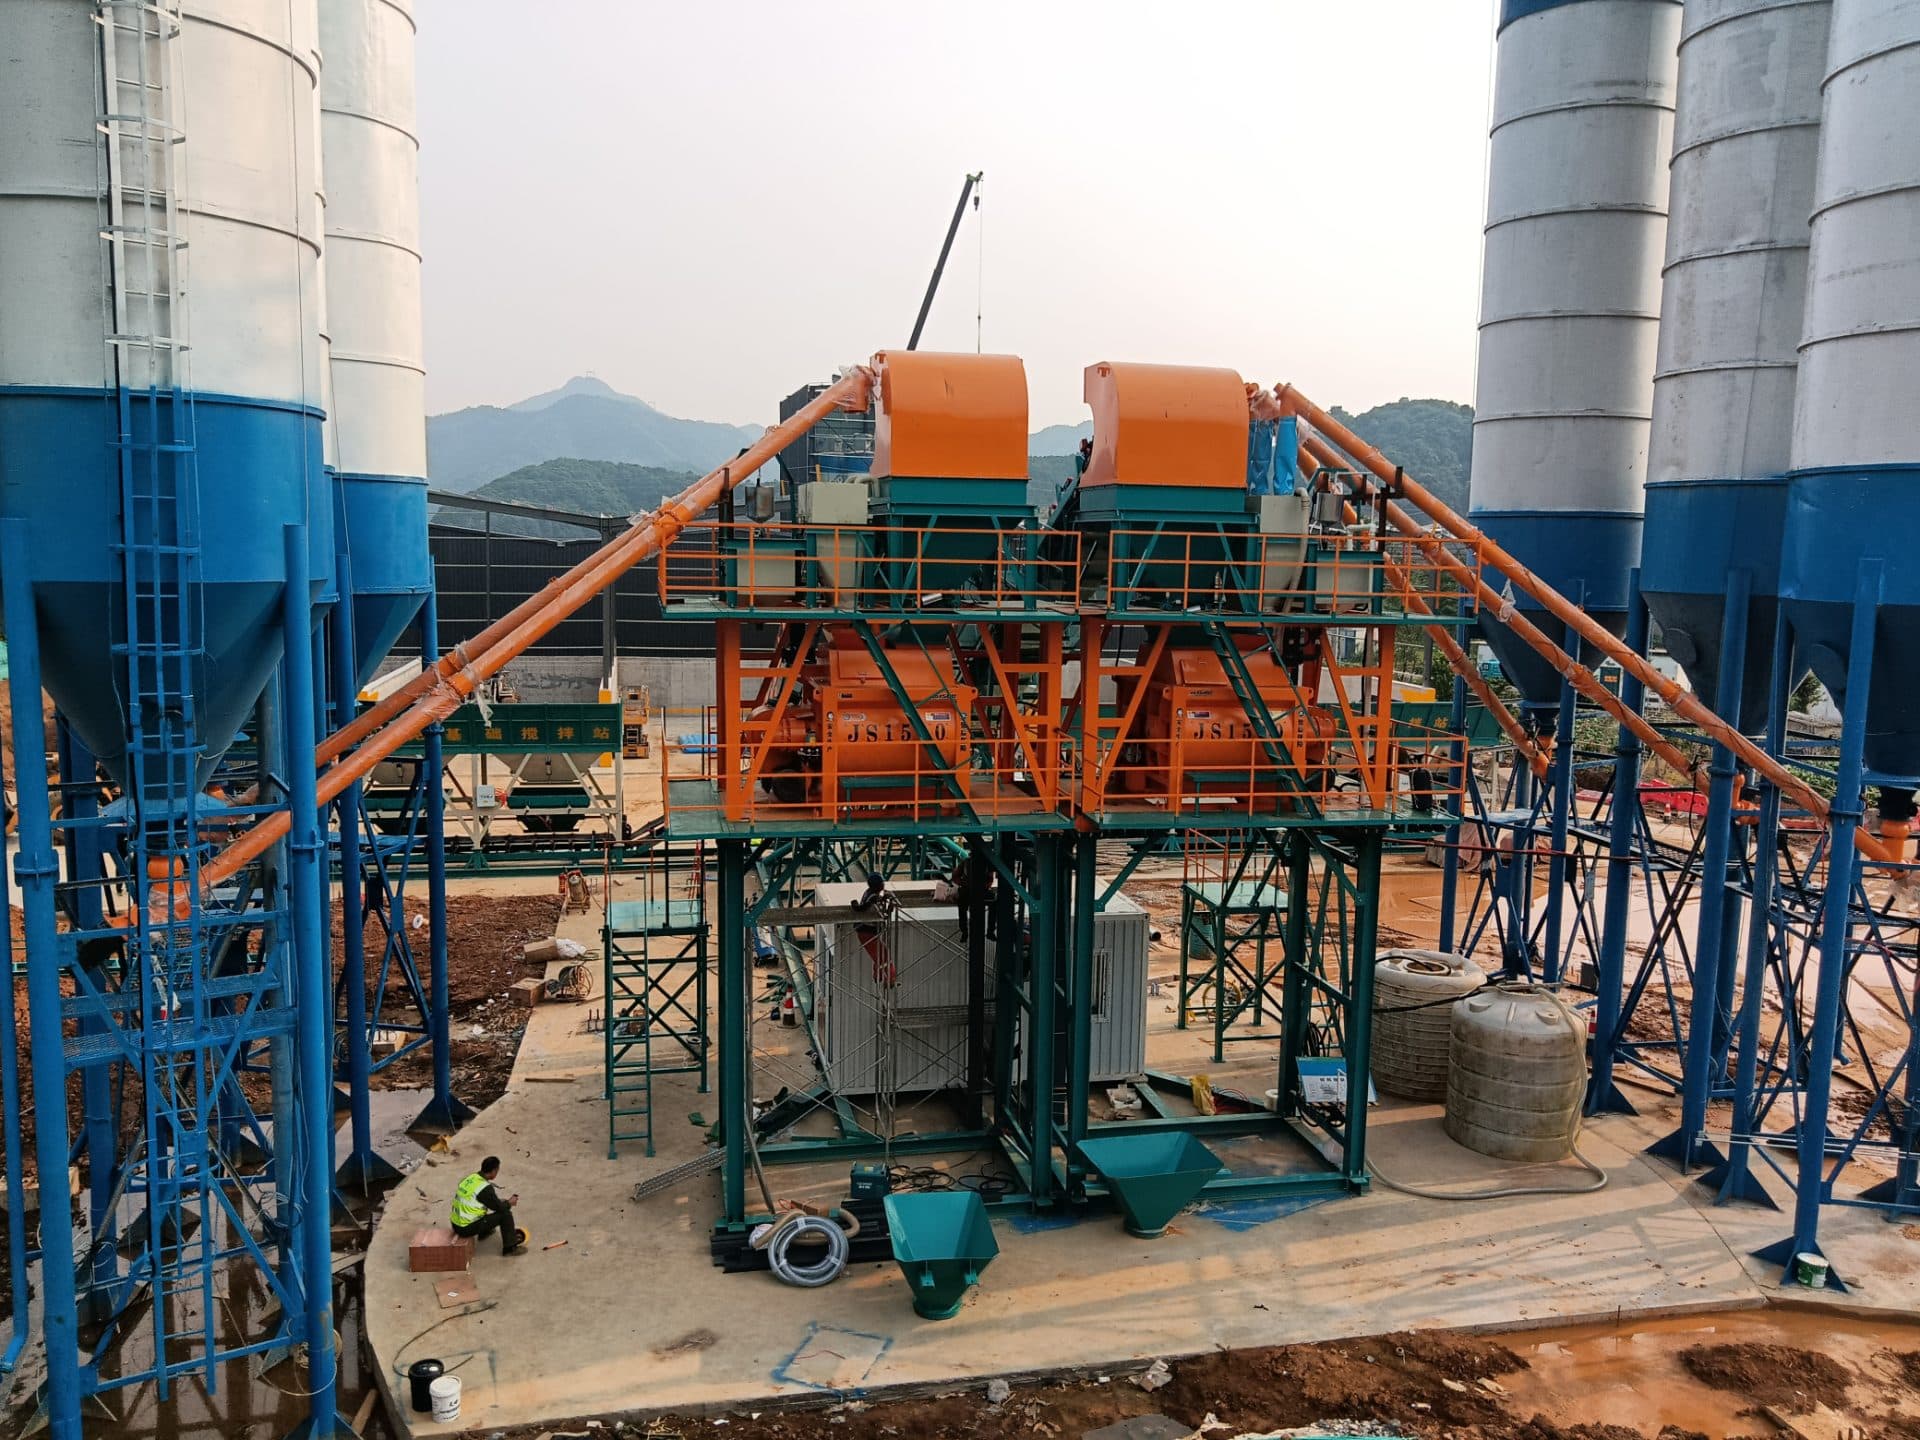
实际产量取决于完整生产链:骨料配料、粉料与液体称量、输送、搅拌机投料与卸料、搅拌运输车就位、原材料储备以及计划或非计划停机。
1. 90 m³/h如何计算
理论产量=每批压实混凝土体积×每小时循环次数。
若搅拌机每批出料1.5 m³,完整循环60秒,则每小时60批:1.5×60=90 m³/h。该计算假设每批满载且循环之间没有等待。
平均完整循环 | 每小时循环 | 按1.5 m³/批计算 |
|---|---|---|
60 s | 60 | 90 m³/h |
75 s | 48 | 72 m³/h |
90 s | 40 | 60 m³/h |
120 s | 30 | 45 m³/h |
2. 完整循环不只是搅拌时间
完整批次还包括骨料给料与称量、皮带或提升斗输送、水泥及粉料称量、水和外加剂计量、投料、规定时间搅拌、卸料门开闭和下一批准备。部分环节可并行,但最慢环节决定总循环。
3. 配方会改变循环
低坍落度、多种胶凝材料、纤维混凝土或需要更长均化时间的配方会延长循环。不能为了保持短循环而减少工艺师批准的搅拌时间。
4. 骨料供应与含水率
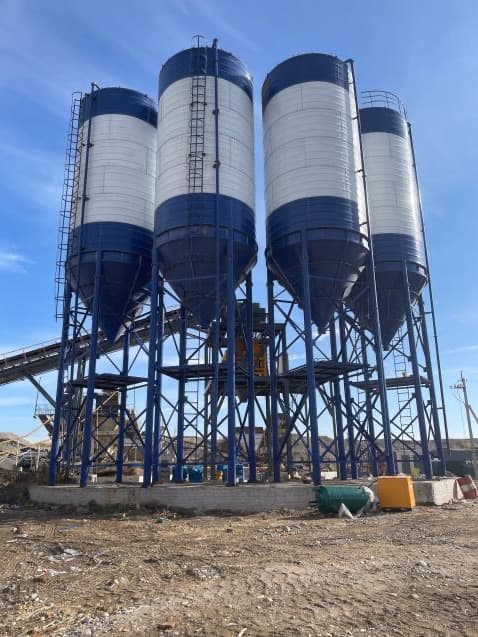
若装载机补料不及时、某种骨料缺料、仓口架桥或冻块堵塞,自动系统就无法开始下一批。砂含水率变化还需要修正用水;每批多几秒的称量延迟,在整班生产中会累积成显著损失。
5. 粉料、水、外加剂和气路瓶颈
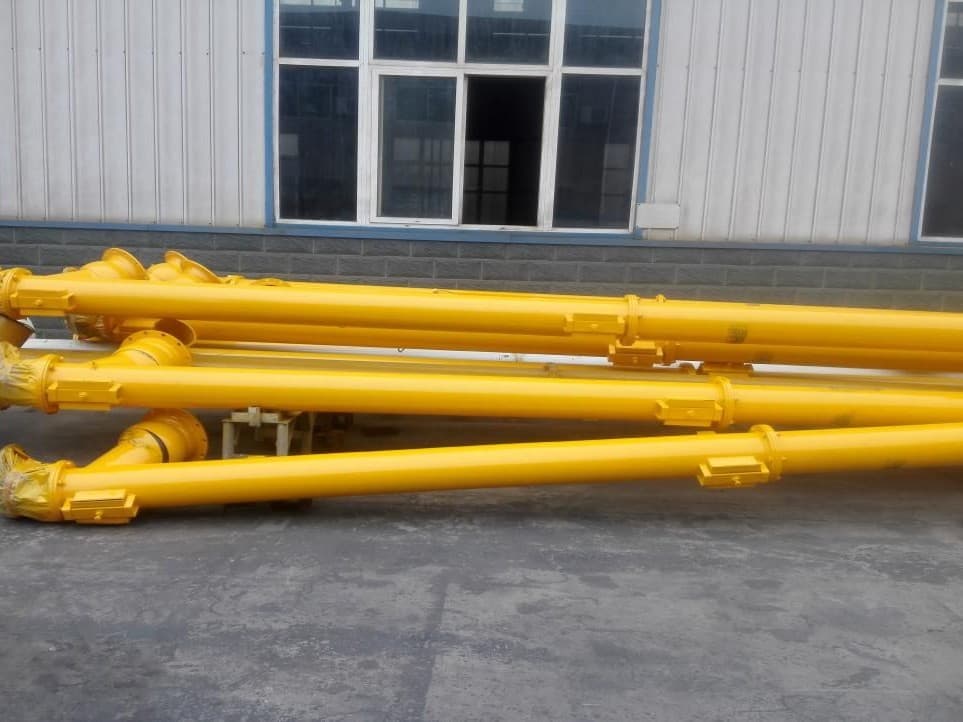
螺旋输送机若不能在下一循环前补满水泥秤,搅拌机就会等待。水压不足、泵流量低、外加剂黏度高或气压下降同样会延长动作时间。
检查骨料皮带或提升斗的实际能力。
确认螺旋机直径、长度、角度与输送量。
核对水泵、外加剂泵和管径。
确认空压机在多个气缸同时动作时仍保持稳定压力。
检查各物料能否真正并行计量。
6. 搅拌运输车决定生产节拍
9 m³搅拌运输车需要6批1.5 m³混凝土,还需要进场、对位、装料、领取单据和离场。车辆不足、道路狭窄或进出路线冲突时,搅拌站即使已经准备好也无法卸料。
7. 计划与非计划停机
真实班次包括开机检查、换配方、清洗、秤体校准、等待原料、维护和故障处理。有效生产时间并不等于日历时间,生产计划应记录每类停机。
8. 如何计算实际产量
实际产量=观察期内合格混凝土体积÷实际运行时间。
报告应记录观察期、配方、平均批次容量、成功循环数和停机原因。既要分析最快一小时,也要分析典型班次,才能找出真正瓶颈。
选型检查清单
平均、高峰小时和日产量。
班次、计划停机和维护时间。
混凝土等级、坍落度和特殊配方。
骨料级配、含水率及仓内储备。
粉料种类及螺旋输送配置。
车辆容量、数量和周转时间。
电力、水、气源和气候条件。
结论
90 m³/h是由批次容量和参考循环计算的理论值。实际产量是配方、物料流、计量、公用工程、运输、天气和班次管理共同作用的结果。选型应评估完整生产链,而不是只比较型号中的数字。