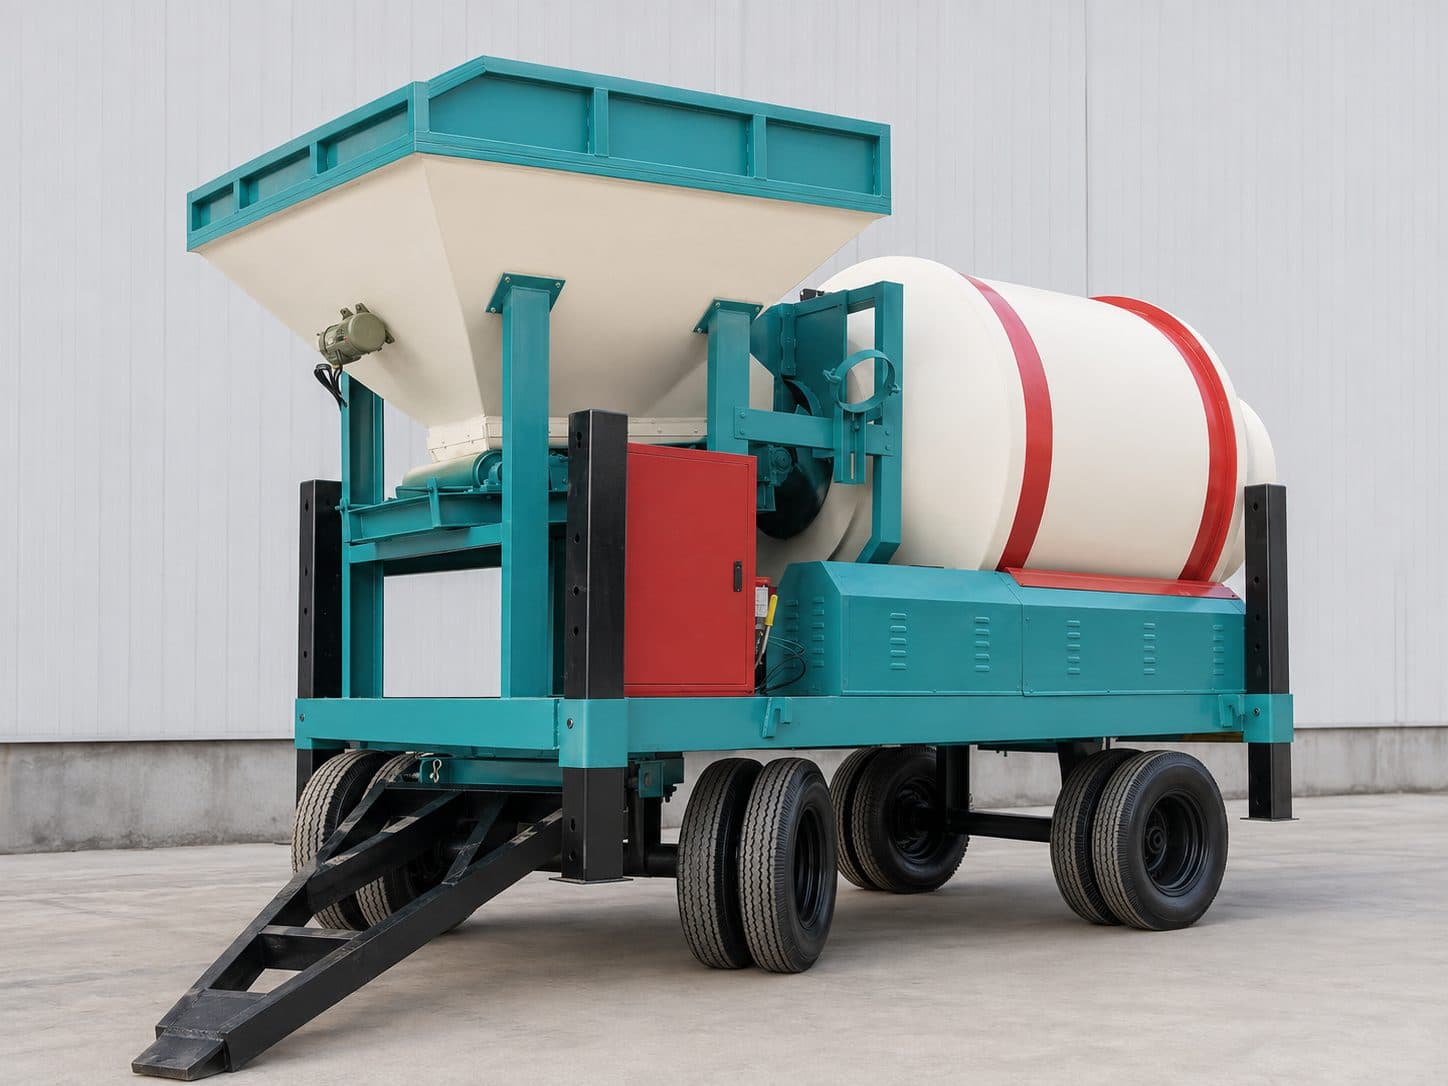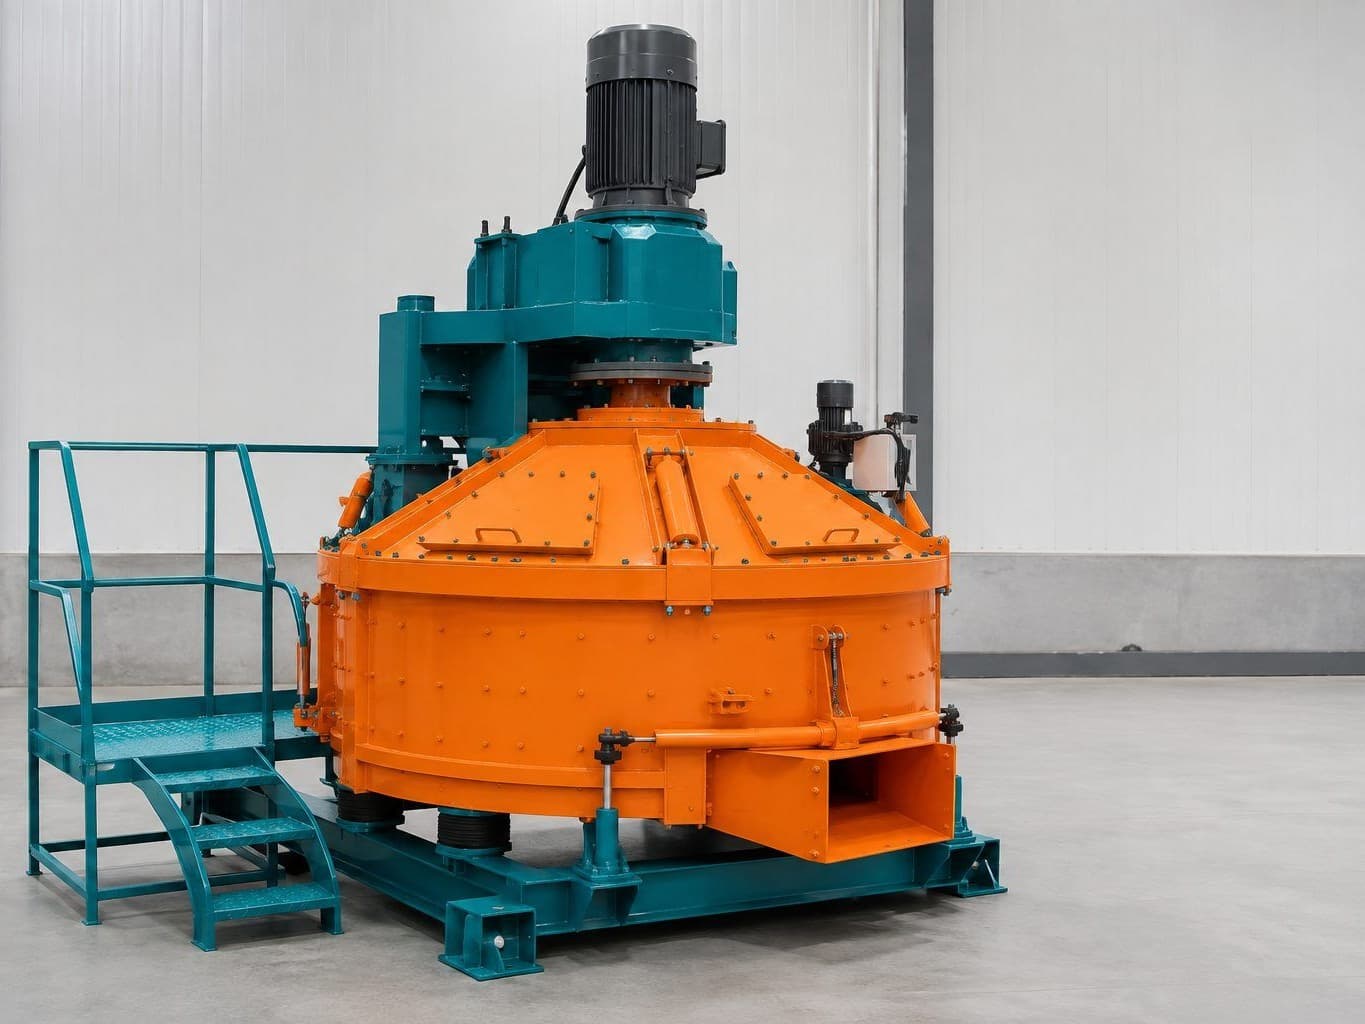
Почему бетонный завод 90 м³/ч не всегда выдаёт 90 м³/ч?
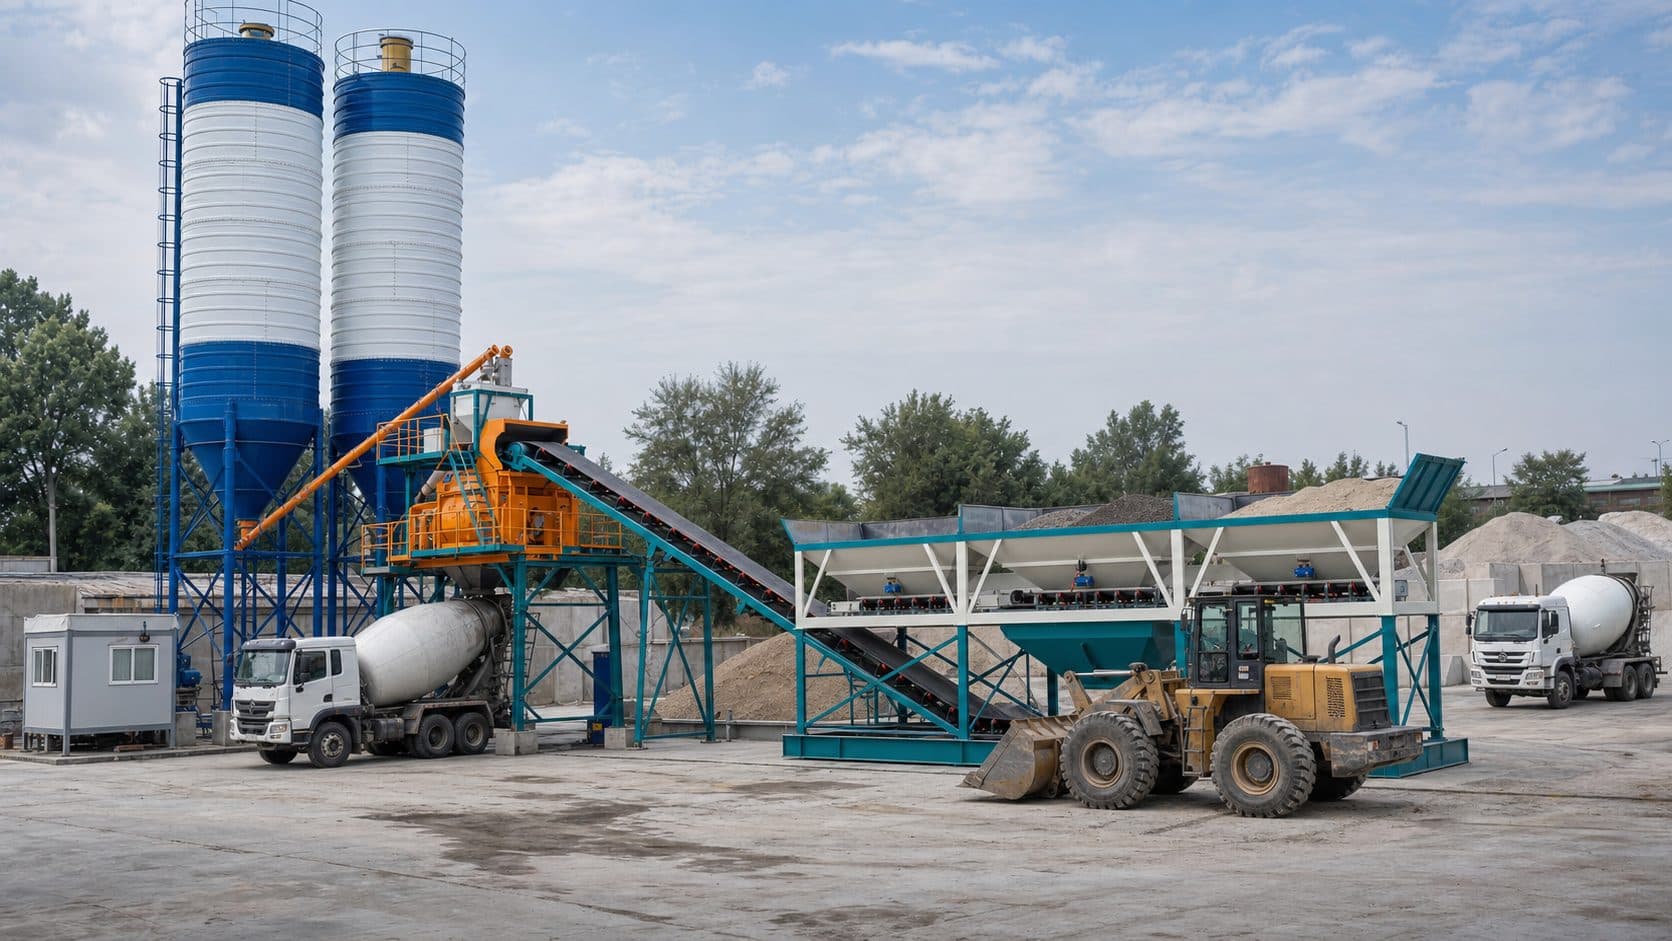
Обозначение 90 м³/ч в названии бетонного завода обычно означает теоретическую производительность при расчетном цикле. Оно не гарантирует, что при любой рецептуре, погоде и организации площадки завод будет каждый час непрерывно выдавать ровно 90 м³ бетона.
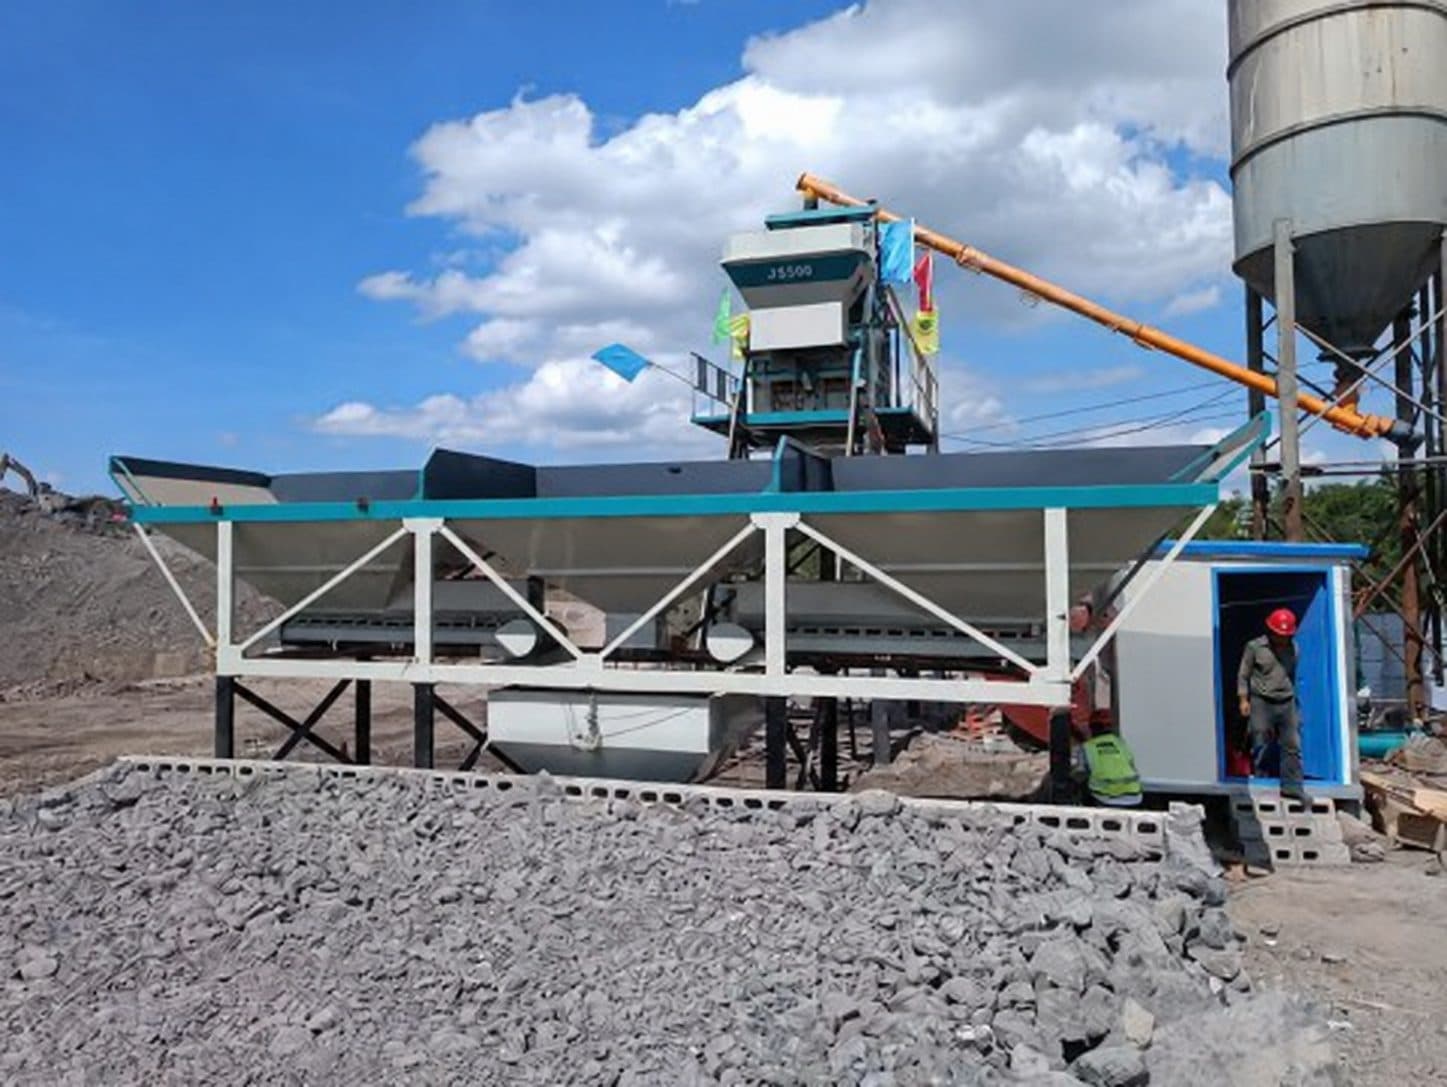
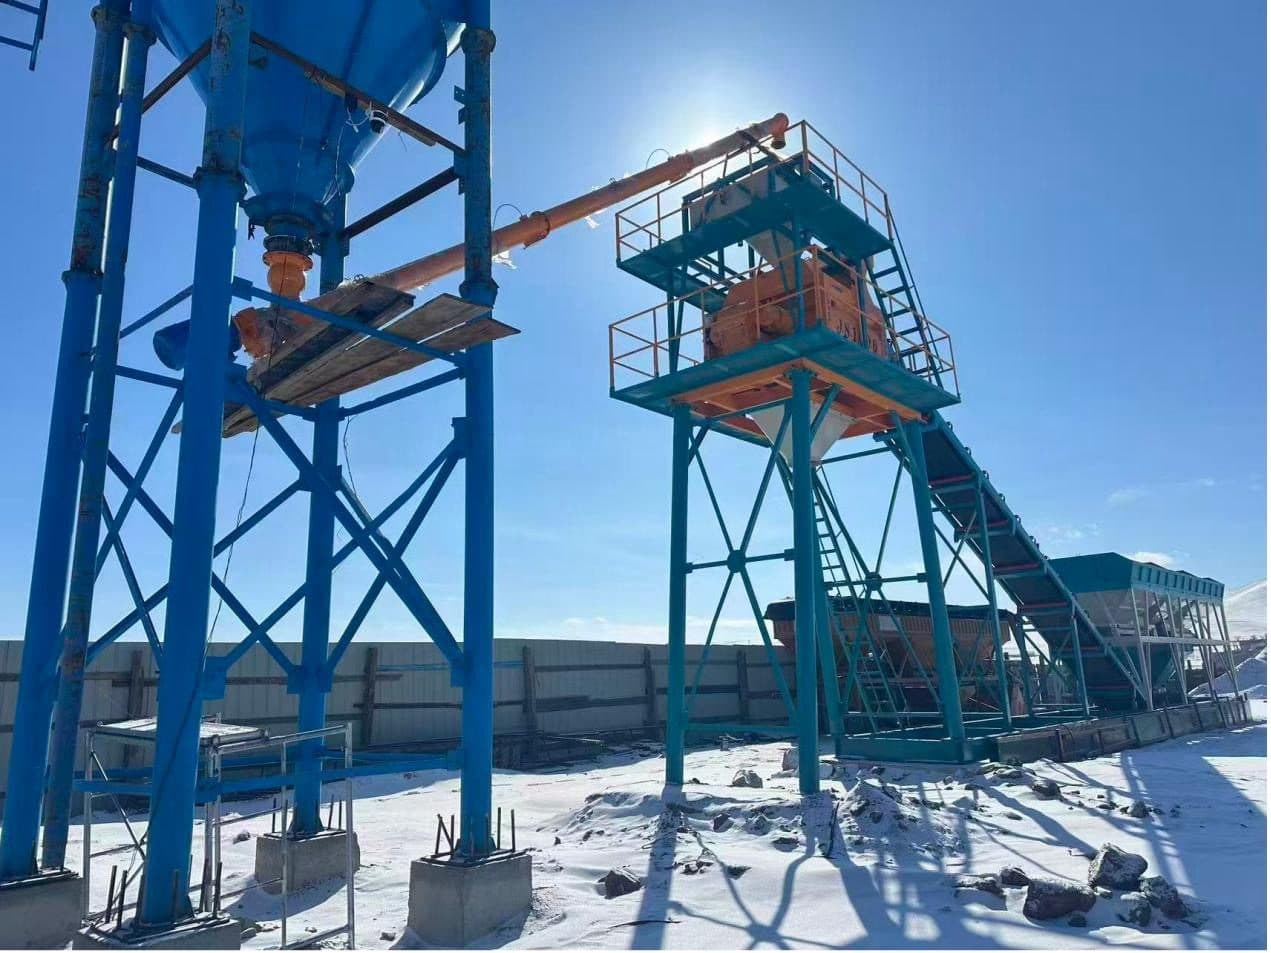
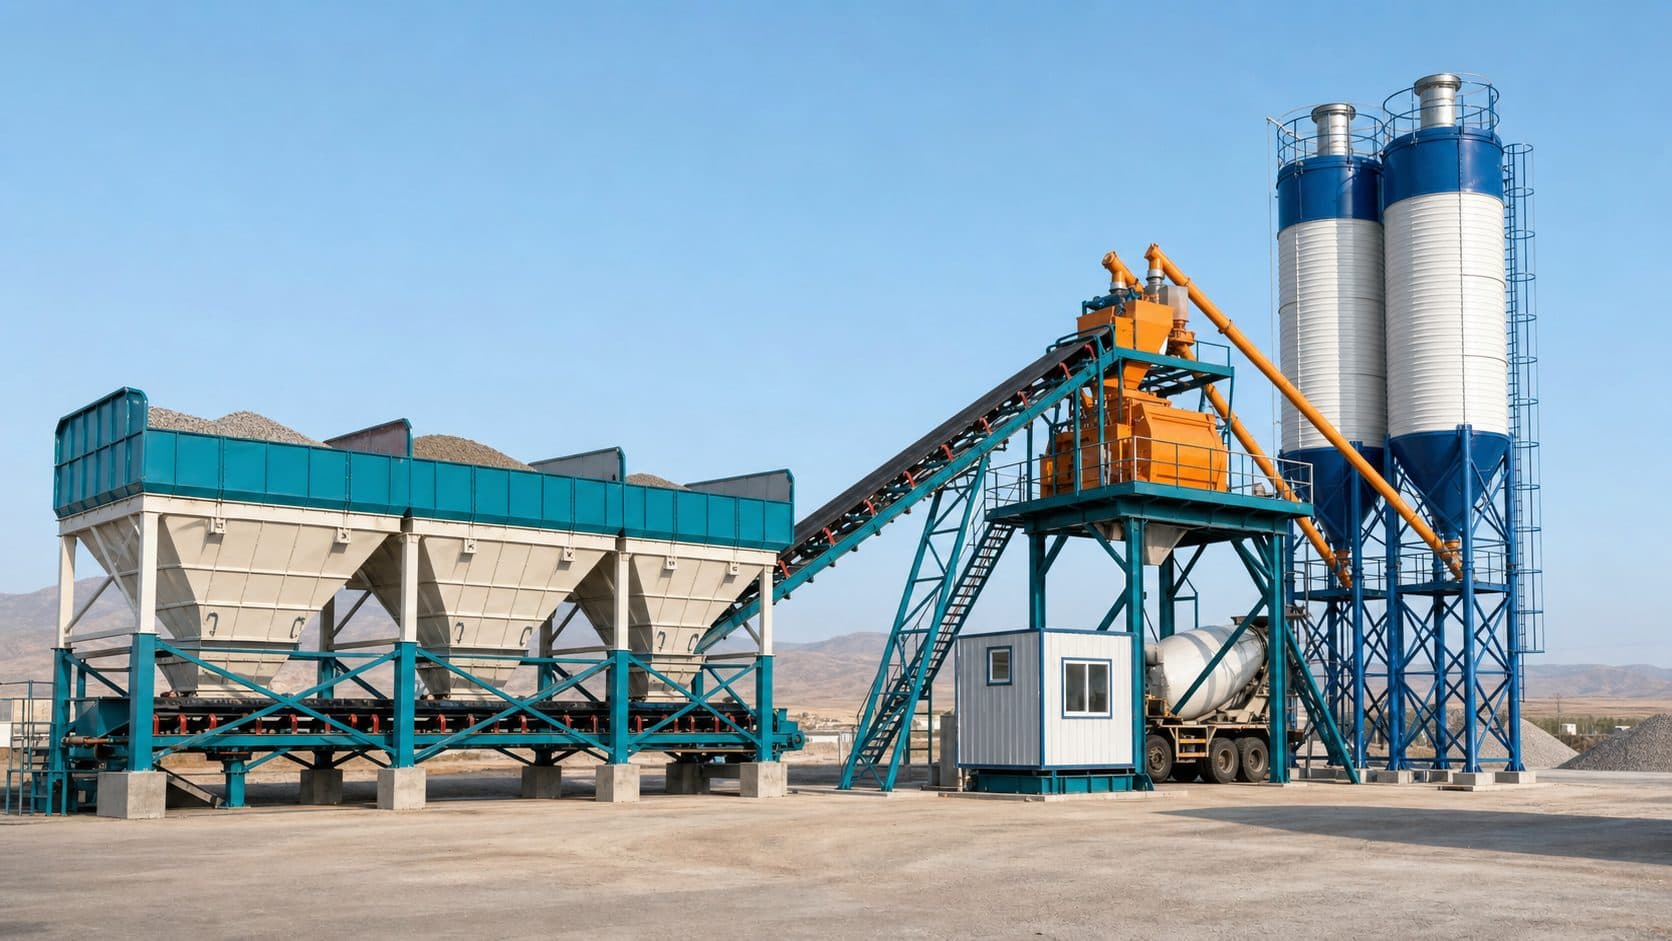
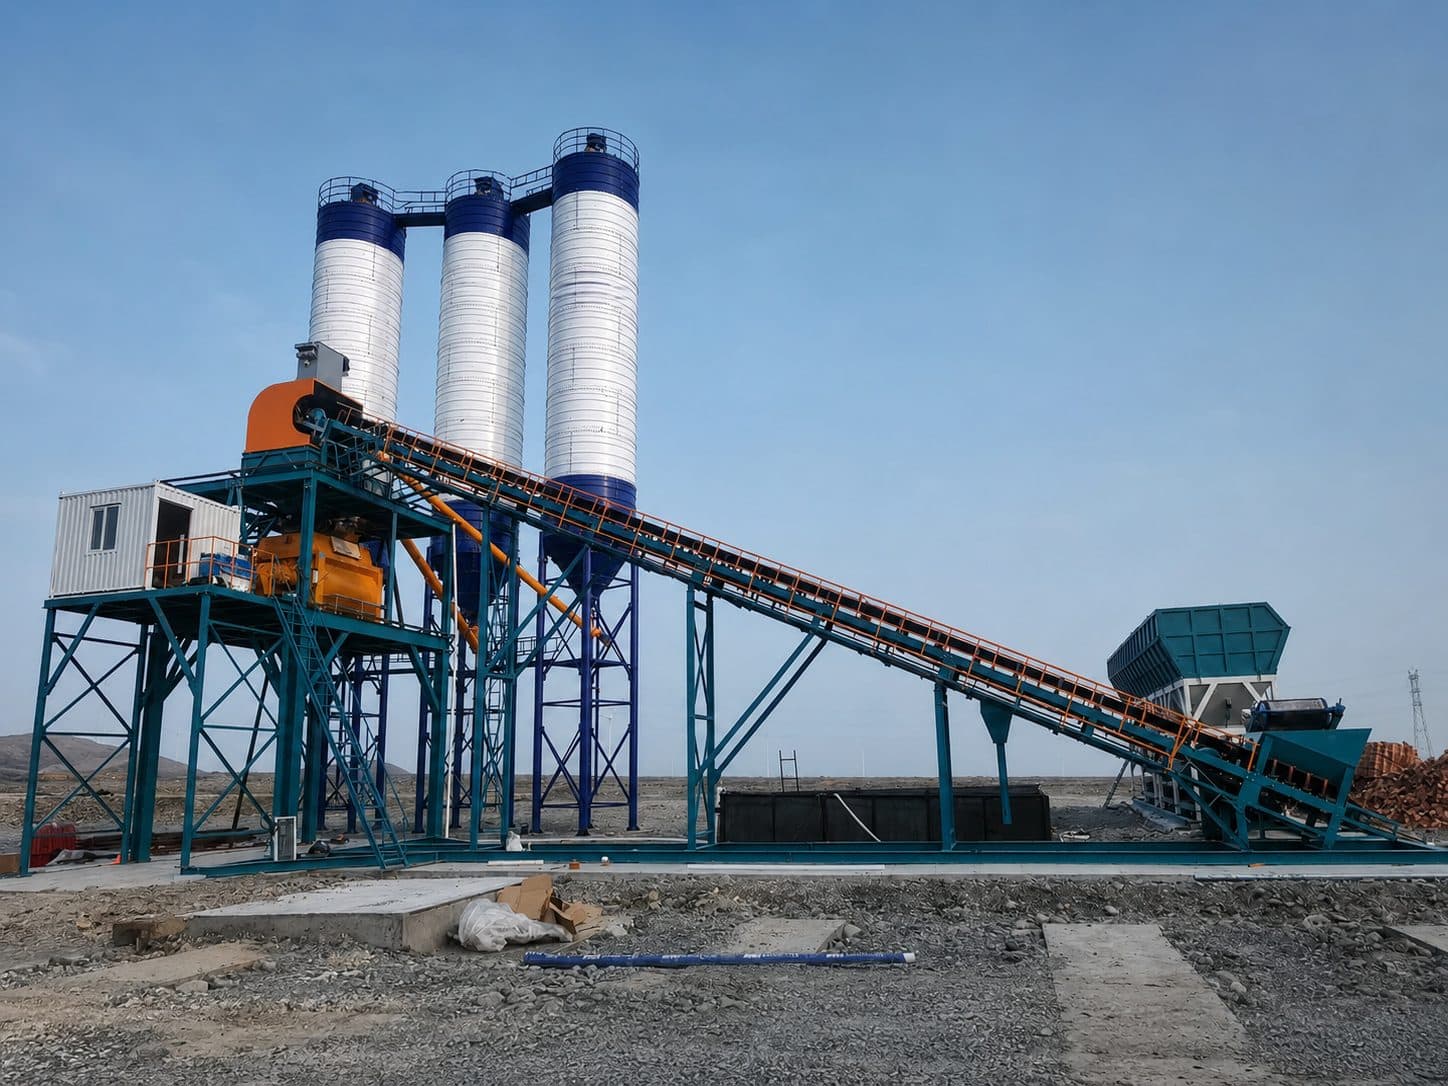
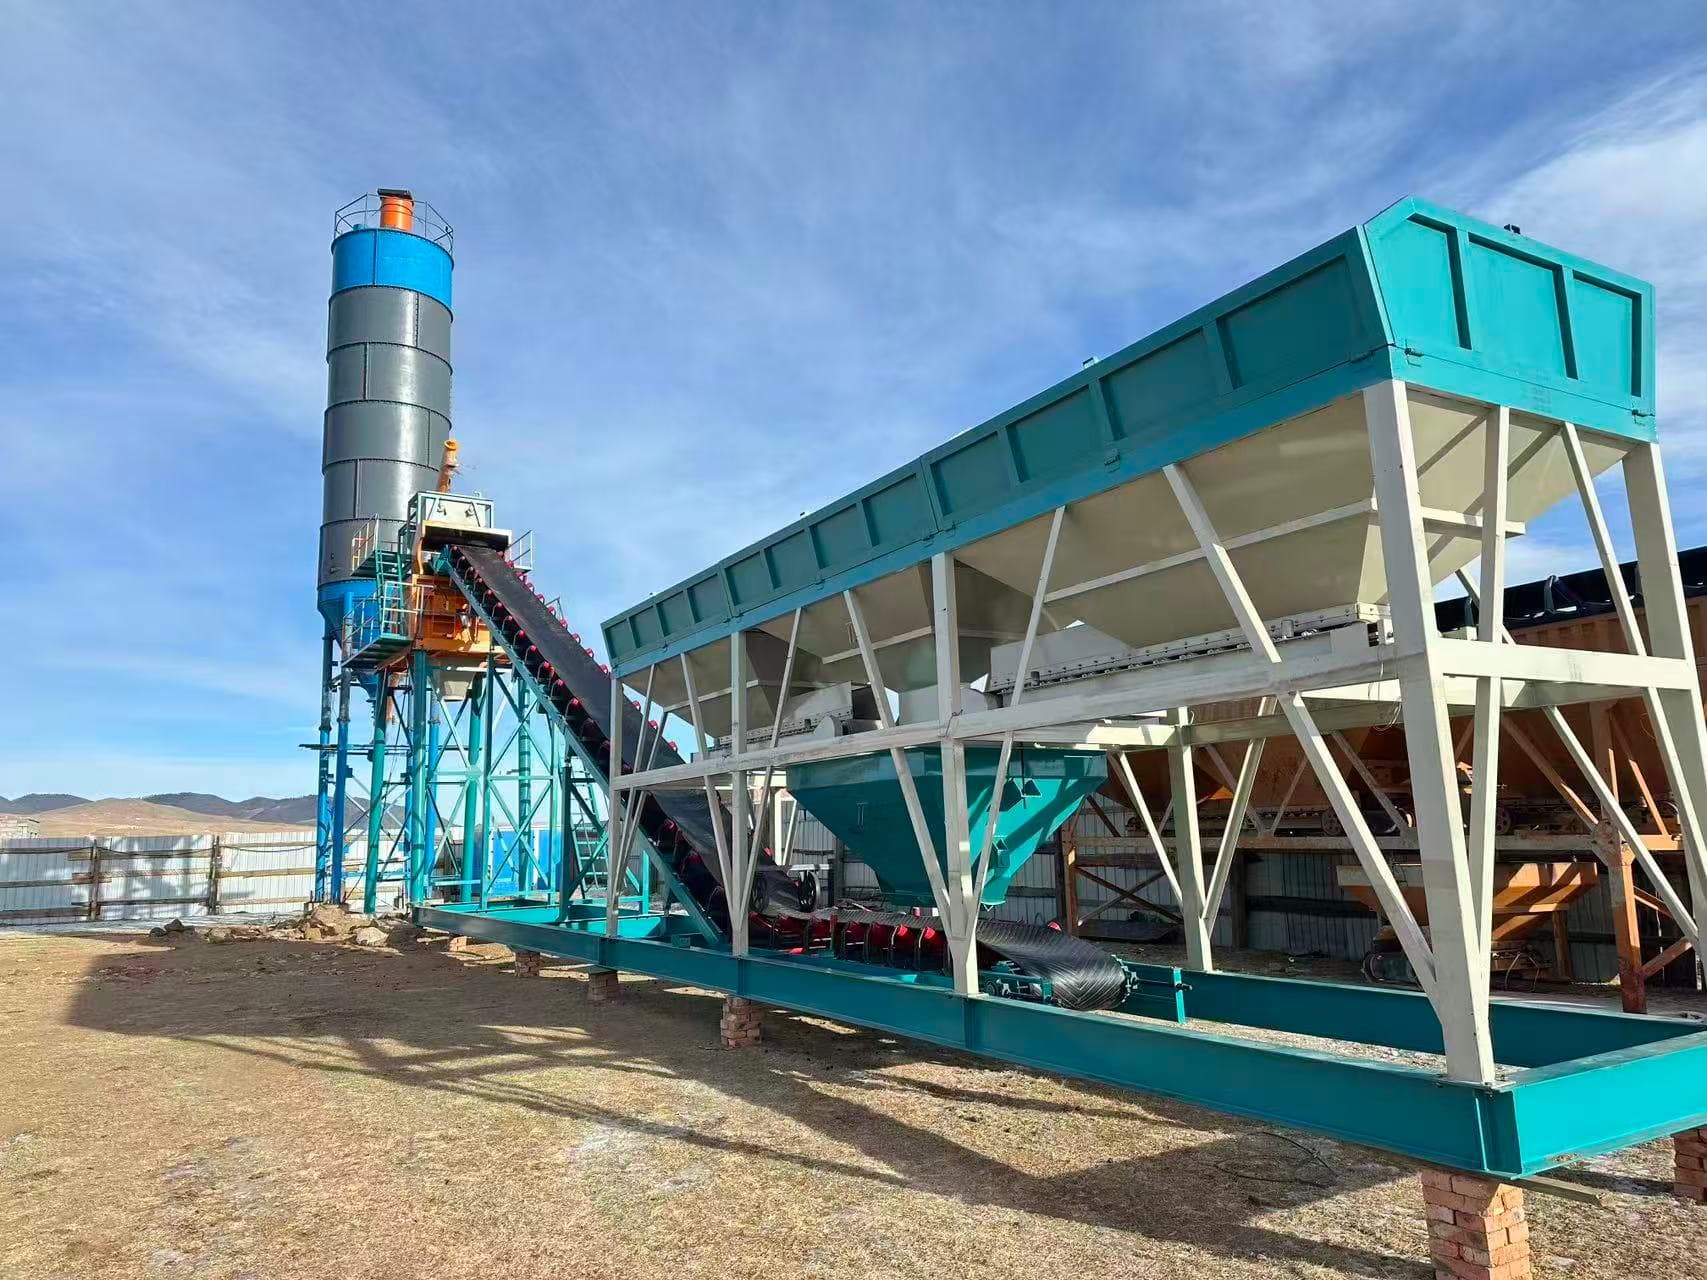
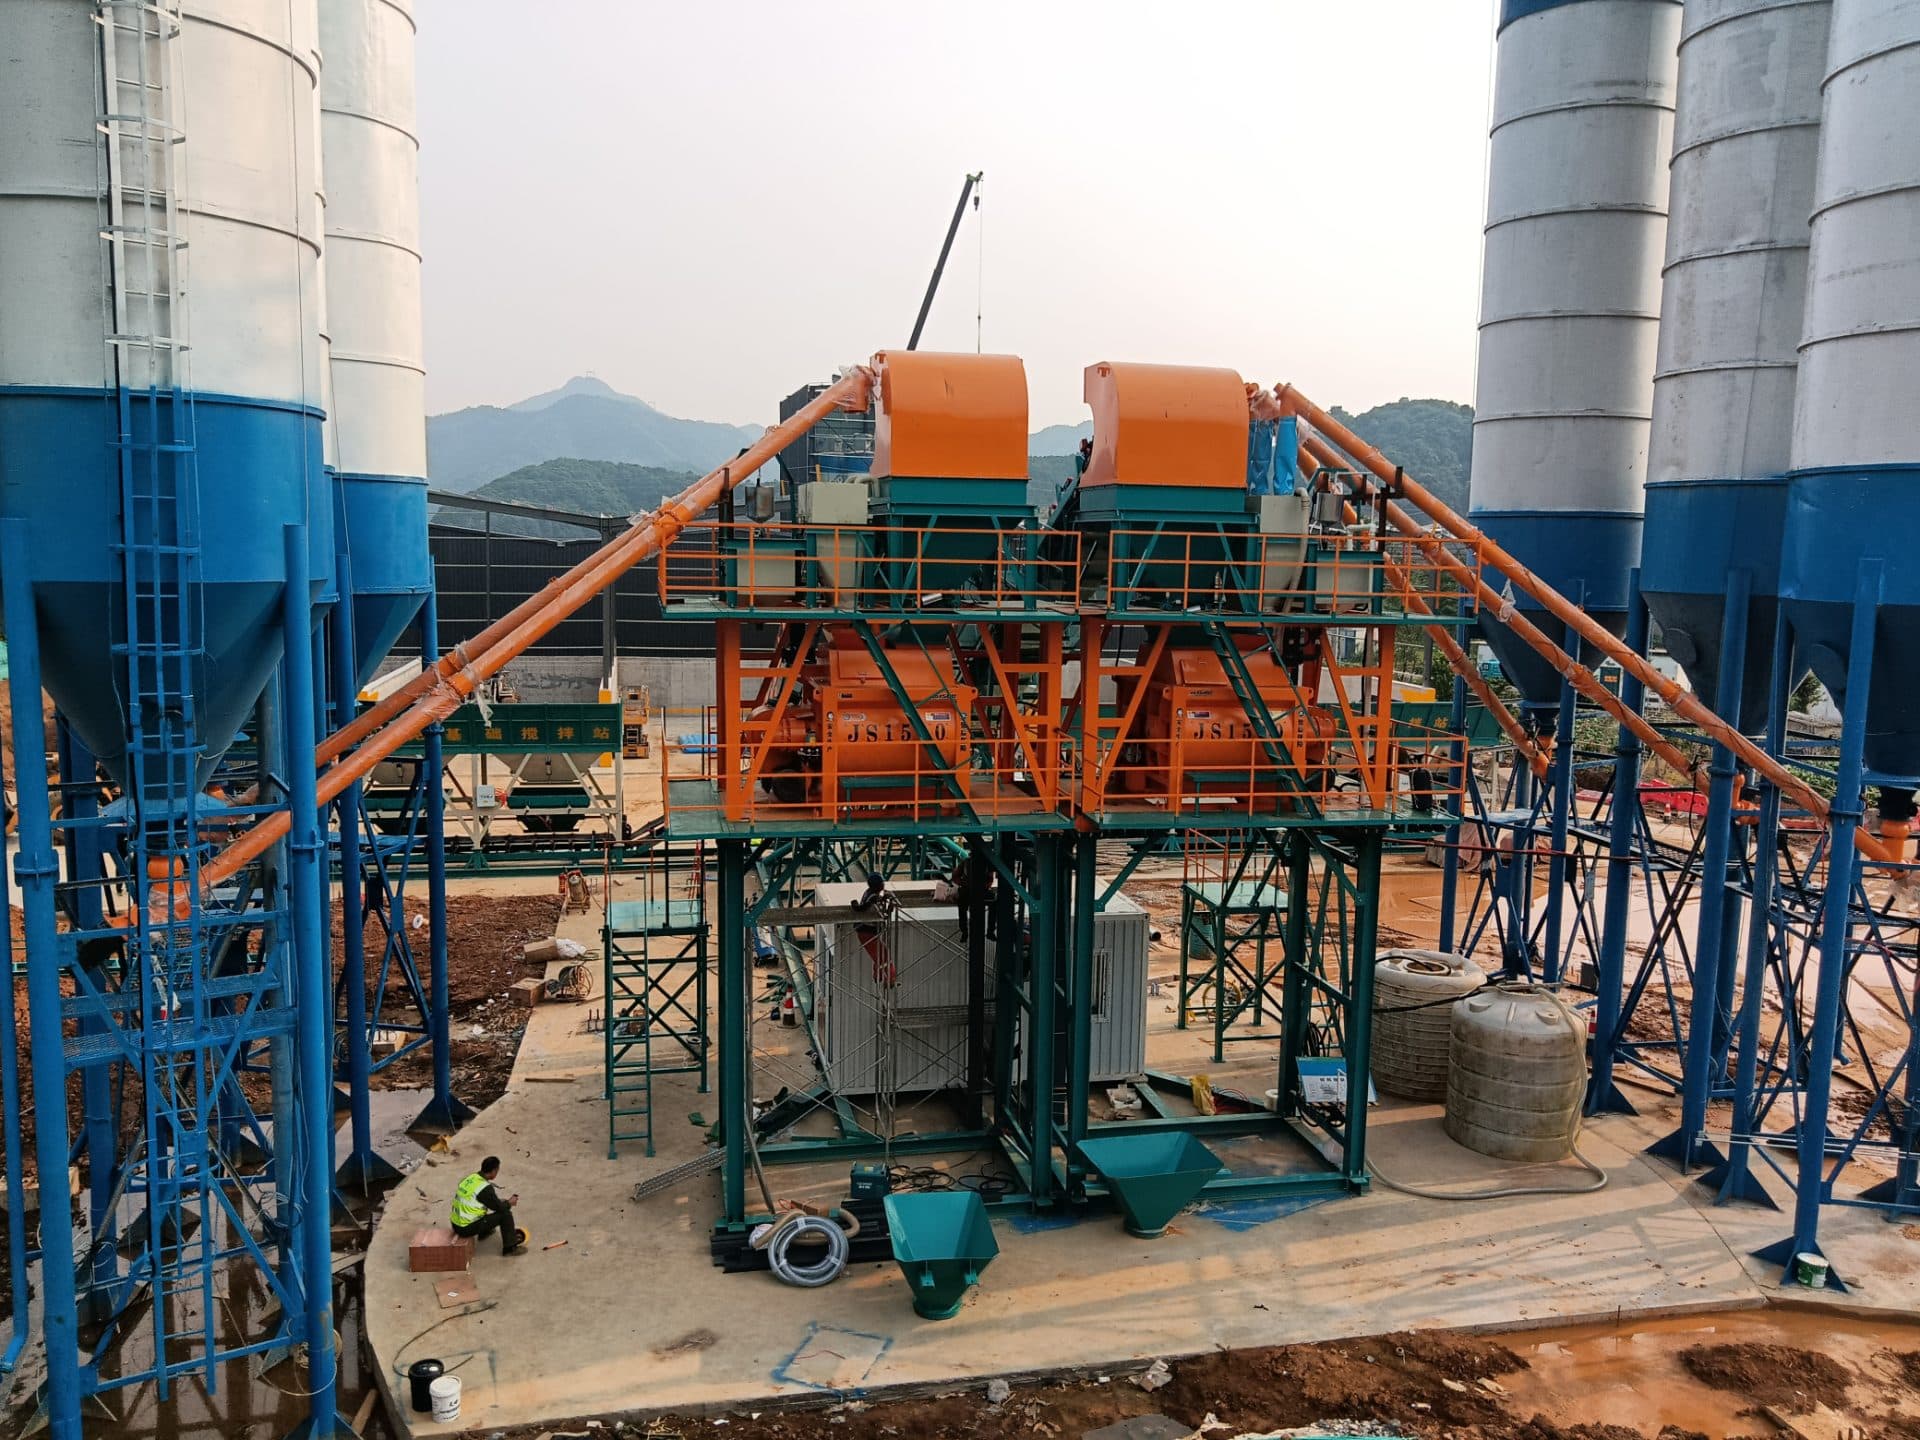
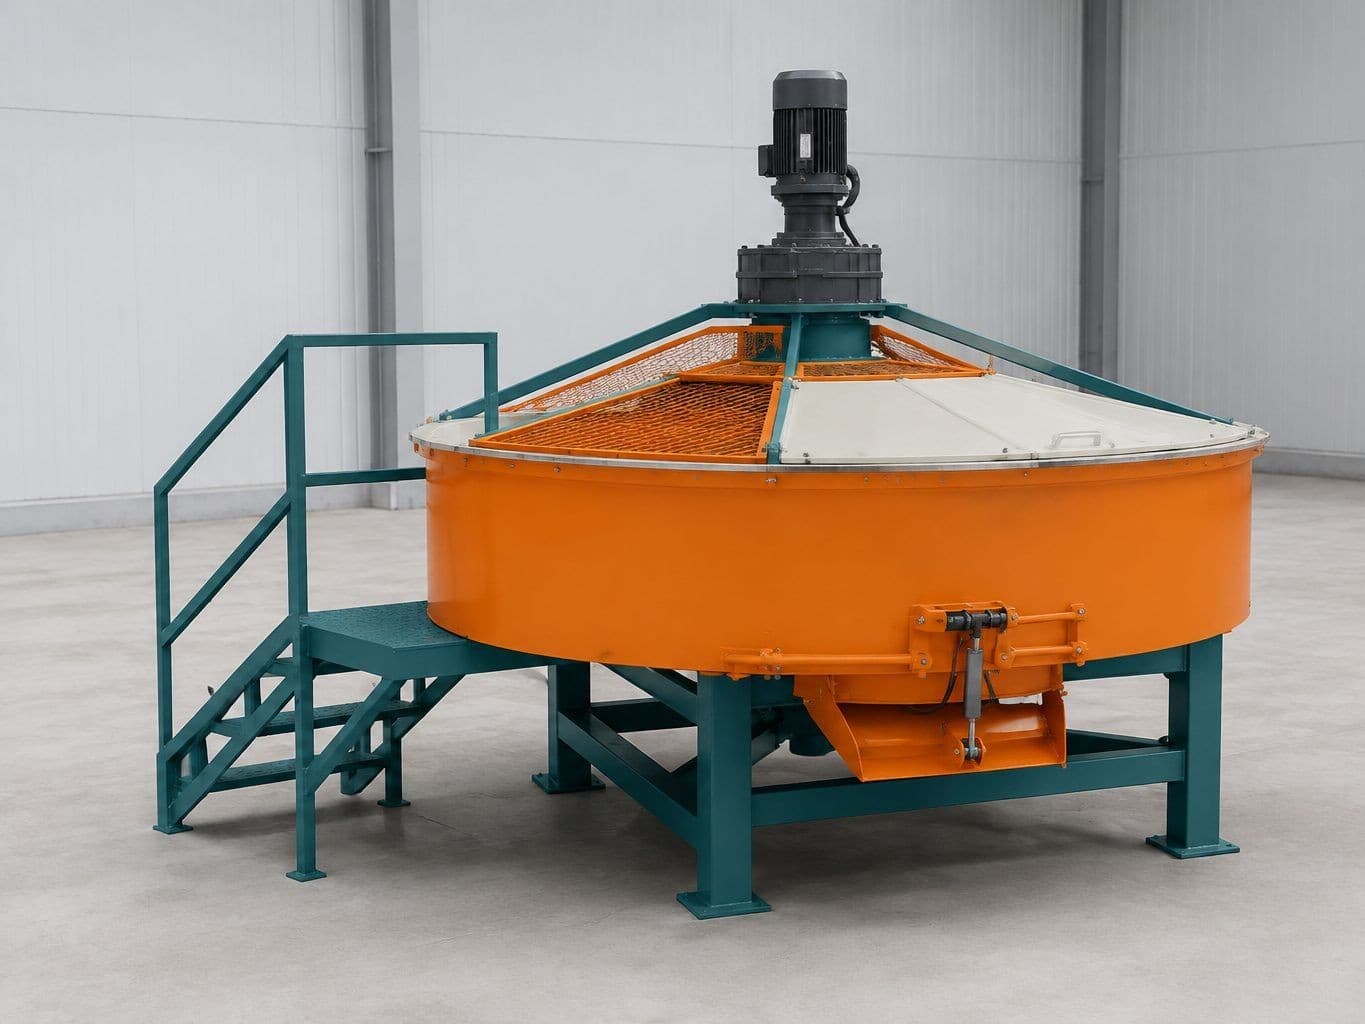
Фактический результат зависит не только от смесителя, но и от дозирования заполнителей, взвешивания цемента и воды, работы конвейера, разгрузочного затвора, позиционирования автобетоносмесителей, запаса материалов и технологических остановок. Сначала разберем, откуда берется цифра 90 м³/ч.
1. Что означает 90 м³/ч?
Теоретическую производительность можно представить упрощенной формулой:
Теоретическая производительность = объем одного замеса × количество циклов в час.
Например, если смеситель выдает 1,5 м³ готового бетона за полный цикл длительностью 60 секунд, за час он выполняет 60 циклов: 1,5 × 60 = 90 м³/ч. Такой расчет предполагает полное заполнение каждого замеса и отсутствие ожидания между циклами.
Средний полный цикл | Циклов в час | Расчетный результат при замесе 1,5 м³ |
|---|---|---|
60 секунд | 60 | 90 м³/ч |
75 секунд | 48 | 72 м³/ч |
90 секунд | 40 | 60 м³/ч |
120 секунд | 30 | 45 м³/ч |
Таблица показывает только влияние продолжительности цикла. Это иллюстративный расчет, а не гарантированный результат конкретного завода.
2. Полный цикл — это не только время смешивания
Увидев параметр «время смешивания 30 секунд», можно ошибочно принять его за продолжительность всего цикла. На практике каждый замес проходит последовательность операций:
подача и взвешивание заполнителей из бункеров;
перемещение материала конвейером или скипом к смесителю;
взвешивание цемента и других порошковых материалов;
дозирование воды и химических добавок;
загрузка компонентов и смешивание по утвержденному времени;
выгрузка готовой смеси и повторное закрытие затвора;
подготовка весов и механизмов к следующему замесу.
Часть операций может выполняться параллельно, но общую продолжительность определяет самый медленный этап. Даже быстрый смеситель не обеспечит 90 м³/ч, если подача заполнителей или загрузка автобетоносмесителя занимает больше расчетного времени.
3. Рецептура бетона меняет продолжительность цикла
Теоретическая производительность обычно указывается при определенных условиях и заданном времени смешивания. Реальные составы различаются. Жесткая смесь, многокомпонентное вяжущее, фибробетон, специальный состав с повышенными требованиями к однородности или более длительное перемешивание увеличивают цикл.
При смене рецептуры меняется очередность дозаторов, количество контуров добавок, время смешивания, а иногда требуется промежуточная очистка. Нельзя сокращать утвержденное технологом время ради сохранения номинальной цифры, если это создает риск для качества бетона.
4. Подача заполнителей и их влажность
Для непрерывной работы бункеры песка и щебня должны своевременно пополняться. Если фронтальный погрузчик задерживается, заканчивается нужная фракция, материал зависает над питателем или смерзшийся комок перекрывает выпуск, автоматика не может начать следующий замес.
При изменении влажности песка система должна корректировать воду. Проверка датчика, лабораторная проба или нестабильная подача очень влажного материала также занимают время. Неравномерный поток замедляет наполнение весов на несколько секунд, а в течение часа эта задержка повторяется десятки раз.
5. Цемент, вода, добавки и сжатый воздух тоже могут стать ограничением
Если шнек не успевает заполнить весовой дозатор цемента до следующего цикла, смеситель ждет. Аналогично низкое давление воды, медленный насос, узкий трубопровод, вязкая добавка или падение давления в пневмосистеме замедляют клапаны и затворы.
При оценке производительности нужно смотреть не только на двигатель смесителя, но и на:
фактическую производительность конвейера или скипового подъёмника для подачи заполнителей;
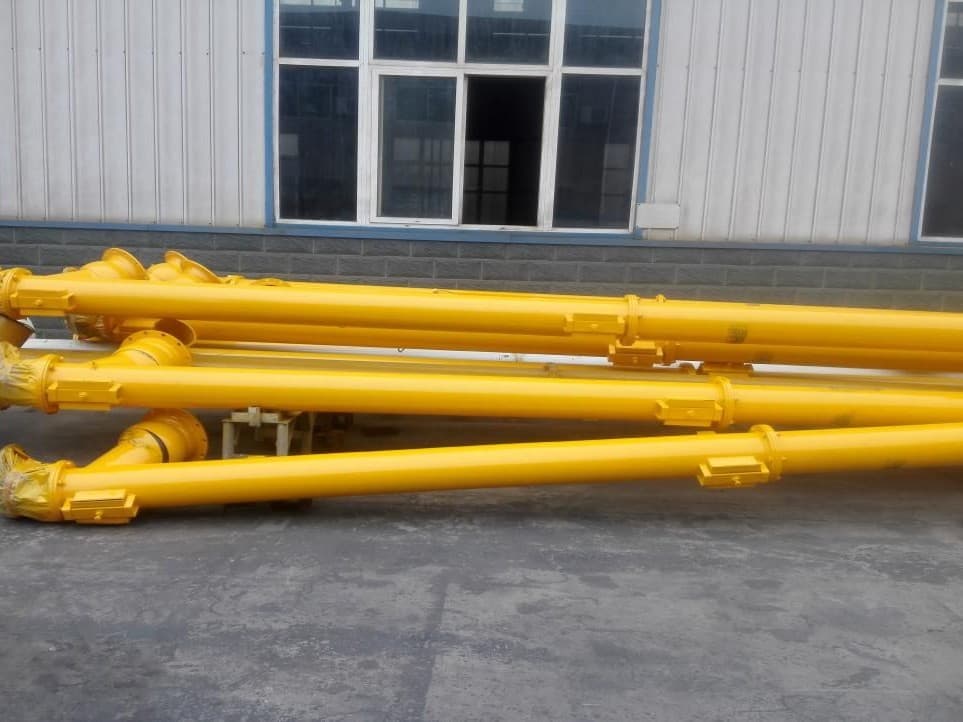
количество, диаметр, угол и производительность цементных шнеков;
расход насосов воды и добавок;
мощность компрессора и стабильность давления воздуха;
объем весовых дозаторов и возможность параллельного дозирования.
6. Движение автобетоносмесителей задает ритм завода
Чтобы загрузить автобетоносмеситель объемом 9 м³ замесами по 1,5 м³, теоретически требуется шесть полных циклов. Но машине нужно въехать под точку разгрузки, точно позиционироваться, принять смесь, получить документы и освободить путь следующему автомобилю.
При опоздании машин, узких проездах или встречном потоке на единственном въезде готовую смесь некуда выгружать. И наоборот, если завод работает быстро, но автопарк мал, общую производительность ограничивает транспорт, а не смесительное оборудование.
7. Плановые и внеплановые остановки
Теоретический час предполагает непрерывную работу. В реальной смене присутствуют:
предсменный осмотр и подготовка системы;
смена рецептуры или марки бетона;
очистка смесителя, затвора и зоны загрузки;
проверка или калибровка весов;
ожидание поставки материалов;
техническое обслуживание и осмотр изнашиваемых частей;
устранение неисправности датчика, конвейера, шнека или пневматики.
Полезное производственное время смены не равно календарному. При расчете суточного плана все плановые остановки нужно учитывать отдельно.
8. Погода, электроснабжение и планировка площадки
Зимой цикл может зависеть от подготовки смерзшихся заполнителей и подогрева воды, а летом — от контроля температуры материалов. Сильный дождь быстро меняет влажность песка. Падение напряжения, недостаточная мощность генератора или нестабильное водоснабжение мешают одновременной работе всех механизмов.
При неудачной планировке маршруты фронтального погрузчика и автобетоносмесителей пересекаются. Для безопасности движение приходится останавливать, а вместе с ним ждет и завод.
9. Как измерить фактическую производительность?
Наиболее полезный показатель — объем успешных замесов за точно определенный период работы:
Фактическая производительность = произведенный объем бетона ÷ время наблюдения.
В отчете фиксируют период, рецептуру, средний объем замеса, количество успешных циклов и причины остановок. Важно анализировать не только лучший час, но и типичную смену. Тогда видно, что является реальным ограничением: смеситель, подача материалов, транспорт или организация работы.
10. Практический список перед выбором завода
средняя, пиковая часовая и суточная потребность в бетоне;
продолжительность смены и плановые остановки;
марки бетона, подвижность и специальные рецептуры;
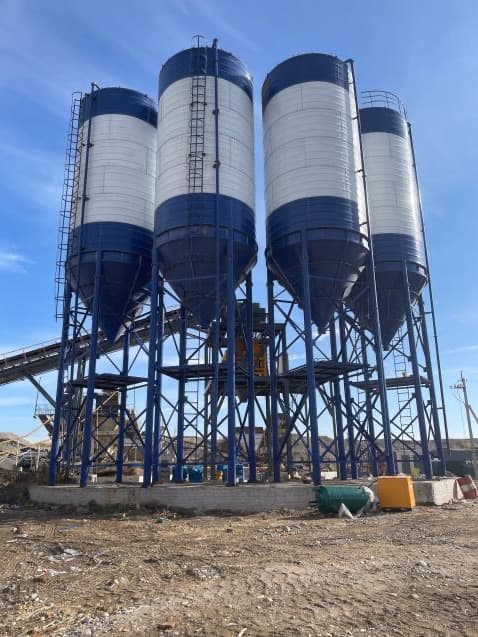
фракции заполнителей, изменение влажности и запас в бункерах;
количество видов цемента и других вяжущих, конфигурация шнеков;
объем, количество и оборот автобетоносмесителей;
маршруты въезда, загрузки и выезда на площадке;
доступные электричество, вода и сжатый воздух;
климат, необходимость обогрева или охлаждения;
техническое обслуживание и резерв для будущего расширения.
Выбор более крупного завода не всегда решает проблему. Если ограничением являются количество автобетоносмесителей, цементный шнек или склад материалов, сначала нужно усилить соответствующую часть системы.
Часто задаваемые вопросы
Обозначение 90 м³/ч неверно?
Нет. Это теоретический показатель класса при заданном объеме замеса и расчетном цикле. Ошибка — воспринимать его как гарантированный непрерывный результат на любой площадке.
Автоматика всегда выведет завод на 90 м³/ч?
Автоматика оптимизирует параллельное дозирование, очередность и контроль сигналов, но не устраняет нехватку материала, длительное смешивание по рецептуре или ожидание транспорта.
Безопаснее выбрать завод большего размера?
Только если вся система соответствует ему. Более крупному смесителю нужны достаточные бункеры, конвейеры, шнеки, электроснабжение, вода, транспорт и площадочная логистика.
Как проверяют производительность при приемке?
Заранее согласуют испытательную рецептуру, состояние материалов, объем замеса, точки начала и окончания, период измерения и допустимые остановки. Результат оценивается только в рамках этих условий.
Заключение
90 м³/ч — теоретический показатель, связанный с объемом смесителя и расчетным циклом. Фактическое производство является общим результатом рецептуры, потока материалов, дозирования, инженерных ресурсов, транспорта, погоды и управления сменой.
Для выбора подходящего завода и конфигурации направьте среднюю и пиковую потребность, рецептуры бетона, фракции заполнителей, данные по парку автобетоносмесителей, схему площадки и данные по электроснабжению и водоснабжению. Мы оценим не только номинальную цифру, но и всю производственную цепочку.